Team tecnico KTD | Team di ingegneria applicativa e DFM | Pubblicato il 26 agosto 2026
Scegliere un produttore di ingranaggi su misura Si riduce a cinque aspetti verificabili: il grado di precisione che sono in grado di dimostrare, il modo in cui controllano il trattamento termico e la distorsione, il metodo di ispezione alla base dei loro dati, l’ordine minimo e la gamma di volumi, e come gestiscono i vostri disegni. Gli elenchi delle capacità dicono ben poco senza tali prove.
Come scegliere un produttore di ingranaggi su misura: lista di controllo per gli OEM
Perché le pagine dedicate alle capacità dei fornitori sono uno strumento di confronto poco efficace
Se si cerca un fornitore di ingranaggi su misura, la prima pagina dei risultati è quasi interamente dedicata alla presentazione aziendale: elenchi di attrezzature, elenchi di materiali, settori di riferimento. Due fornitori possono pubblicare pagine pressoché identiche, pur producendo ingranaggi che differiscono per diversi gradi di precisione e si comportano in modo molto diverso dopo 2.000 ore di funzionamento in un riduttore.
Il divario non è dovuto a disonestà nel marketing. Il fatto è che gli aspetti che distinguono i produttori di attrezzature sono difficili da illustrare su una pagina web: il controllo della distorsione dopo la cementazione, se la rettificatrice venga effettivamente utilizzata su pezzi di produzione o solo su campioni, se il controllo avvenga su un specifico per l'attrezzatura strumento o una macchina di misura a coordinate (CMM) per uso generico dotata di una routine di sondaggio generica.
Questa lista di controllo è strutturata attorno a domande che mettono in luce proprio questi aspetti. Alla maggior parte di esse è possibile rispondere con una sola e-mail. Se così non fosse, anche questo è di per sé un’informazione.
Domanda 1: A quale norma fa riferimento tale grado di qualità?
Un fornitore che indica “AGMA 10” o “grado ISO 7” ti ha fornito un numero privo di un sistema di riferimento. Per dare un senso a quel numero, è necessario chiarire due aspetti.
Innanzitutto, la direzione della numerazione. Secondo la vecchia convenzione AGMA sui numeri di qualità, un numero più alto indica un ingranaggio più preciso. Secondo la norma ISO 1328 e la classificazione di precisione AGMA ad essa allineata, la scala funziona al contrario, e un numero più basso indica un ingranaggio più preciso. Un “grado 10” indicato, quindi, descrive un ingranaggio abbastanza preciso secondo un sistema e abbastanza lasco secondo l’altro. Lo standard americano Produttori di ingranaggi L'Associazione, che ora opera con il nome di Motion + Power Manufacturers Alliance, garantisce il rispetto degli standard di precisione e ispezione degli ingranaggi negli Stati Uniti e partecipa alla standardizzazione ISO in materia di ingranaggi; pertanto, entrambi i sistemi rimangono in uso attivo e figureranno nella corrispondenza con i fornitori.
In secondo luogo, quali parametri comprende il grado di precisione. Un grado di precisione non corrisponde a una singola tolleranza, bensì a un insieme di parametri che comprende la deviazione del profilo, la deviazione dell’elica, la deviazione del passo e l’eccentricità; un ingranaggio può soddisfare il grado specificato per tre di questi parametri e non soddisfarlo per il quarto. Chiedete quali parametri sono stati misurati e quali sono stati ipotizzati.
Cosa inviare in risposta: “Si prega di confermare lo standard e l’edizione a cui si riferiscono i vostri livelli di qualità, nonché di elencare i singoli parametri di scostamento che saranno oggetto del vostro rapporto di ispezione.”
Un fornitore che opera nel rispetto delle norme relative agli ingranaggi risponde di solito a questa domanda con una sola frase. Un fornitore che ha ricavato il dato da un opuscolo su una macchina utensile, invece, di solito non lo fa.
Il voto che indichi e quello di cui hai bisogno
La sovraspecificazione è comune e costosa. La rettifica di un ingranaggio con una precisione superiore a quella richiesta dall’applicazione può aumentare significativamente il costo unitario e i tempi di consegna senza apportare alcun beneficio misurabile all’assemblaggio. Un azionamento industriale per uso generico che funziona a velocità moderata con un margine di errore di trasmissione modesto è spesso ben soddisfatto da un ingranaggio dentato a fresa e trattato termicamente. La rettifica di precisione giustifica il proprio costo quando il rumore, la precisione di posizionamento o un’elevata velocità sulla linea di passo sono effettivamente previsti nelle specifiche.
Prima di stabilire la classe, definisci quali prestazioni il riduttore deve effettivamente garantire: coppia di picco e coppia continua, velocità di funzionamento, ciclo di lavoro previsto, livello di rumorosità accettabile e intervallo di manutenzione richiesto. Successivamente, chiedi al fornitore di proporre una classe in base a questi parametri. Se non è in grado di associare una classe alle tue condizioni operative, significa che sta semplicemente fornendo un preventivo per un processo, non progettando un componente.
Domanda 2: In che modo viene controllato il trattamento termico e da chi?
È proprio durante il trattamento termico che la qualità degli ingranaggi su misura si discosta più spesso da quanto indicato nel disegno. La cementazione aumenta la durezza superficiale e la profondità di cementazione, ma provoca anche una variazione delle dimensioni del pezzo. Un ingranaggio rettificato secondo una tolleranza stretta prima della cementazione non mantiene tale tolleranza dopo il trattamento.
Le domande che vale la pena porsi:
- Il trattamento termico viene eseguito internamente o affidato a terzi? Entrambe le soluzioni sono praticabili. L'esternalizzazione rappresenta un rischio solo quando il fornitore di ingranaggi Non è possibile descrivere i parametri di processo utilizzati, perché ciò significherebbe che nessuno nella filiera si assumerebbe la responsabilità delle distorsioni.
- Quale processo è indicato per questo componente e perché: tempra a induzione per ottenere una durezza localizzata sulla superficie dei denti, cementazione per ottenere un strato indurito su un nucleo tenace, oppure nitrurazione nei casi in cui la stabilità dimensionale sia più importante della profondità massima dello strato indurito?.
- La ruota dentata viene rettificata prima o dopo il trattamento termico? È proprio la finitura a freddo successiva al trattamento termico a ripristinare il grado di precisione perso a causa della deformazione. Se la risposta è “rettificata, poi temprata”, il grado di precisione del prodotto consegnato non corrisponderà a quello indicato nel preventivo.
- Qual è la profondità di tempra specificata e l’intervallo di durezza superficiale, e come viene verificato: tramite prova di durezza sul pezzo, su un provino o solo sul primo articolo?
- Esistono dati relativi alle distorsioni derivanti da precedenti produzioni con geometrie simili?
Quest'ultimo aspetto è quello più rivelatore. Un fornitore che produce ingranaggi cementati da anni ha osservato come si muove una determinata geometria del dente e ha adeguato di conseguenza il margine di asportazione nella fase di pre-rettifica. Un fornitore che non lo ha fatto lo scoprirà sui vostri pezzi.
Come scegliere un produttore di ingranaggi su misura: lista di controllo per gli OEM
Abbinamento di materiali e trattamenti termici
La scelta del materiale determina il trattamento termico. Per la cementazione vengono scelti acciai da cementazione come l’SCM415 e il 20CrMnTi. Gli acciai a medio tenore di carbonio, come l’S45C o il 1045, sono adatti all’indurimento a induzione o all’indurimento completo. I tipi di acciaio inossidabile, tra cui il SUS304, vengono selezionati per la loro resistenza alla corrosione e si comportano in modo diverso rispetto agli acciai legati durante il trattamento termico. Le materie plastiche tecniche, quali il nylon MC e il POM, non vengono sottoposte ad alcun trattamento termico e sono indicate per applicazioni con carichi leggeri, a bassa rumorosità o senza lubrificazione.
Se un fornitore accetta senza obiezioni la vostra specifica del materiale nonostante vi sia una discrepanza tra il materiale e il trattamento termico indicato, ciò è indicativo del livello effettivo di revisione tecnica che viene effettuata prima che il componente entri in produzione.
Domanda 3: Cosa contiene effettivamente il rapporto di ispezione?
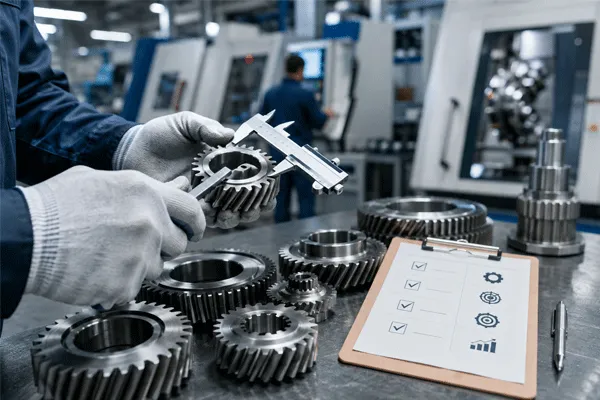
Prima di effettuare un ordine, richiedi un rapporto di ispezione campione, preferibilmente relativo a un componente di dimensioni e tipologia simili. Verifica quattro aspetti:
- Una misurazione analitica specifica per ingranaggi, relativa al profilo e all’elica, produce un rapporto diverso rispetto a un controllo dimensionale generico effettuato con una macchina di misura a coordinate (CMM). Entrambe hanno la loro ragion d’essere; non sono prove intercambiabili ai fini della determinazione di un grado di precisione.
- Identificativo dello strumento, stato di taratura, data, operatore, numero di serie del componente o codice del lotto.
- Quali caratteristiche sono state misurate, su quanti denti, e se è indicato il piano di campionamento.
- Dati grezzi, non solo “superato/non superato”. Un report che riporti solo dei segni di spunta nella colonna della conformità non può essere utilizzato per valutare il margine di processo. I valori effettivi di deviazione rispetto ai limiti di tolleranza, invece, sì.
La domanda che ne deriva è: cosa succede tra il primo articolo e il millesimo? Il controllo del primo articolo è un’istantanea. Chiedete come è strutturato il piano di campionamento in corso d’opera per il ciclo di produzione e quali sono i fattori che determinano un nuovo controllo.
Un sistema di gestione della qualità certificato secondo la norma ISO 9001:2015 — lo standard di gestione della qualità riconosciuto a livello internazionale e pubblicato dall’Organizzazione internazionale per la normazione — offre un quadro documentato per il controllo dei processi e l’adozione di azioni correttive. Di per sé, tuttavia, non costituisce una prova della precisione degli ingranaggi. È bene considerarlo come un punto di partenza piuttosto che come una risposta definitiva.
Domanda 4: Come vengono gestiti i disegni prima della preparazione del preventivo?
C'è una differenza sostanziale tra un fornitore che prepara un preventivo basandosi direttamente sul vostro disegno e uno che prima lo esamina.
Una revisione della progettabilità in vista della produzione, effettuata prima della presentazione del preventivo, mette solitamente in luce aspetti quali: una tolleranza realizzabile ma costosa rispetto alla sua funzione, un raccordo o un sottosquadro che impone un’operazione più lenta, una tolleranza del foro che potrebbe essere allentata senza compromettere l’accoppiamento, una specifica del materiale con tempi di approvvigionamento lunghi, una geometria del mozzo che potrebbe essere semplificata senza modificare l’interfaccia.
Chiedete direttamente: il feedback sul DFM arriva prima del preventivo o dopo l’ordine di acquisto? La risposta cambia l’aspetto economico del progetto. Un feedback dopo l’ordine di acquisto comporta o una modifica all’ordine o la realizzazione di un componente esattamente come da disegno, comprese le parti del disegno che comportavano un costo senza che venisse acquistato nulla.
Verificate inoltre quali formati di file sono accettati e cosa succede se disponete solo di un disegno 2D obsoleto o di un campione fisico. Il reverse engineering a partire da un campione usurato è una competenza concreta che non tutti i fornitori offrono.
Domanda 5: La fascia di volume corrisponde alle tue abitudini di acquisto effettive?
Chi acquista attrezzature su misura raramente ha bisogno di una sola quantità. Ha bisogno di una serie di prototipi, poi di un lotto di verifica e infine della produzione, e preferirebbe non cambiare fornitore tra una fase e l’altra, poiché ogni cambio comporta un nuovo apprendimento in materia di distorsioni e attrezzature.
| Dimensione di valutazione |
Officina meccanica locale |
Produttore specializzato in attrezzature |
Distributore / intermediario commerciale |
| Ordine minimo tipico |
1–10 pezzi |
A partire da 20 pezzi |
Varia; spesso basato sul catalogo |
| Limite massimo di volume |
Limitato alle ore di funzionamento della macchina |
Da migliaia a oltre 10.000 per tiratura |
Dipende dall'azienda che li produce |
| Attrezzatura specifica per l'arrampicata |
Spesso solo lavorazioni generiche |
Fresatura a dentatura, rettifica, controllo degli ingranaggi |
Non applicabile |
| Chi effettua la revisione DFM? |
Giudizio del macchinista |
Funzione di ingegneria applicativa |
Approvato, spesso con ritardo |
| Cronologia dei guasti su componenti simili |
Limitato |
Totale per tutti i programmi |
Non detenuto direttamente |
| Tempi di risposta alle richieste di assistenza tecnica |
Veloce |
Veloce grazie al reparto di ingegneria interno |
In due fasi, tramite un intermediario |
La colonna più importante è l'ultima riga. Ogni richiesta tecnica che passa attraverso un intermediario perde dettagli e richiede giorni in più. In un programma di produzione di ingranaggi su misura, con tre o quattro cicli di chiarimenti sui disegni, questo effetto si accumula.
Chiedete qual è la quantità minima d'ordine e il limite massimo pratico per ogni tiratura, e chiedete se gli stampi realizzati per il prototipo vengono riutilizzati in produzione o se devono essere rifatti.
Specifiche tecniche per la produzione di ingranaggi KTD
Alla luce di tale elenco di controllo, ecco cosa pubblica KTD per il proprio ingranaggi di precisione per uso industriale linea, quindi i criteri sopra indicati possono essere applicati anziché descritti.
Tipi di ingranaggi prodotti: ingranaggi cilindrici, elicoidali, interni, conici diritti, conici a spirale, ingranaggi a vite senza fine e cremagliere.
Materiali: acciaio S45C / 1045, SCM415, 20CrMnTi, acciaio inossidabile SUS304, ghisa, nylon MC e POM.
Trattamento termico: tempra a induzione, cementazione e nitrurazione.
Operazioni di finitura: rettifica di precisione, levigatura, ossidazione nera e zincatura.
Precisione: KTD dichiara una capacità di rettifica degli ingranaggi con qualità AGMA 10 secondo i propri ambito dei servizi personalizzati. Come indicato in precedenza in questa guida, verificare che l'edizione standard e l'elenco dei parametri corrispondano al proprio disegno prima di considerare qualsiasi valore di qualità — compreso questo — come una specifica.
Tolleranza: fino a H6 per i fori, con H7 come standard.
Norme di riferimento: norme ISO, AGMA e DIN relative agli ingranaggi.
Quantità ordinabili: ordini personalizzati a partire da circa 20 pezzi, fino a oltre 10.000 pezzi per ciclo di produzione.
Formati di disegno accettati: STEP, IGES, DWG, DXF, SLDPRT e PDF.
Sequenza di processo: revisione DFM → prototipo → ispezione del primo articolo → produzione in serie → ispezione con CMM e dei materiali → consegna con tracciabilità.
Attrezzature di produzione relative agli ingranaggi: lavorazione CNC a 5 assi, dentatura e rettifica di ingranaggi, ispezione con macchina di misura a coordinate (CMM), analisi dei materiali e bilanciamento dinamico.
Prezzi: specifici per ogni progetto e comunicati tramite preventivo in base al materiale, alle dimensioni, alla complessità della lavorazione, alla quantità, al trattamento superficiale e ad altri requisiti tecnici.
Come scegliere un produttore di ingranaggi su misura: lista di controllo per gli OEM
Gli errori più comuni commessi dagli acquirenti
Considerare un grado di qualità come un attributo del prodotto. Si tratta di un risultato di misurazione ottenuto secondo un metodo specificato. Due fornitori possono entrambi fornire ingranaggi di “grado 7” e tuttavia determinare comportamenti acustici diversi nello stesso riduttore, poiché la deviazione è distribuita in modo diverso tra profilo, elica e passo.
Specificare la durezza senza indicare la profondità di cementazione. La sola durezza superficiale non è sufficiente a descrivere un ingranaggio cementato. Una cementazione superficiale con elevata durezza superficiale si guasterà in modo diverso rispetto a una cementazione profonda con lo stesso valore di durezza superficiale, e la modalità di guasto è solitamente sub-superficiale.
Assuming the sample represents the run. Sample gears are frequently produced with more attention than production parts. The useful question is not whether the sample is good but what the process capability looks like across the lot.
Comparing quotes that are not comparable. If one quote includes hard finishing after heat treatment and another does not, the price difference is not a supplier margin difference. Normalise the scope before comparing numbers.
An edge case worth planning for: low-volume replacement gears with no drawing
A recurring situation on legacy equipment is a failed gear, no surviving drawing, and a machine that cannot wait for a full redesign. Here the checklist changes shape. Accuracy grade becomes secondary to correct centre distance and mating-gear compatibility, and the critical supplier capability is measurement of the worn sample plus the engineering judgement to reconstruct the original tooth geometry rather than copying the wear pattern. Ask specifically how the supplier reconstructs a tooth profile from a used part, and whether they will quote a single replacement piece before committing to a batch.
Turning the checklist into an RFQ
Suppliers give better and more comparable answers when the request is structured. Send the following in one package:
- Drawing or model in an accepted format, plus the mating gear geometry if available.
- Operating conditions: peak torque, continuous torque, input speed, duty cycle, direction of rotation, expected service life.
- Environment: temperature range, lubrication method, exposure to washdown or corrosive media.
- Required accuracy grade with the standard and edition named, or a request that the supplier propose one against the operating conditions above.
- Heat treatment requirement, including case depth and surface hardness range if known.
- Quantities at each stage: prototype, validation batch, first production run, annual estimate.
- Inspection deliverables required with the shipment.
Then evaluate the replies on how much of it they engaged with. A quote that returns only a price and a lead time has answered the commercial question and skipped the engineering one.
Domande frequenti
Q: How do I convert between AGMA quality numbers and ISO 1328 grades?
A: There is no exact one-to-one conversion, because the systems define and measure the deviation parameters differently. Approximate correspondence tables exist and are widely circulated, but they should be treated as indicative. For a drawing that will govern acceptance, specify one system explicitly and name the edition, rather than quoting an equivalence.
Q: Should I insist on in-house heat treatment?
A: Not necessarily. What matters is whether the gear manufacturer specifies and controls the process parameters and owns the distortion outcome. A supplier with a long-standing subcontract relationship and documented process control can produce more consistent results than one with an in-house furnace and no data on how a given geometry moves.
Q: What minimum order quantity is realistic for custom gears?
A: It varies with process route. Gears requiring dedicated hobs or grinding wheel dressing carry tooling cost that has to be absorbed somewhere. KTD accepts custom orders from approximately 20 pieces. Below that, expect either a per-piece premium or a separate tooling charge, and ask whether that tooling carries forward to later runs.
Q: Can a supplier quote from a physical sample instead of a drawing?
A: Many can, but confirm the method. Measuring a worn gear and reproducing it faithfully reproduces the wear. Ask whether the supplier reconstructs the nominal geometry and produces a drawing for your approval before cutting metal.
Q: How long should custom gear lead time be?
A: Lead time is driven by material availability, heat treatment scheduling and whether hard finishing is required, more than by machining time. Ask suppliers to break their quoted lead time into those segments. A supplier who can itemise it is scheduling against real constraints; one who quotes a round number often is not.
Q: Is ISO 9001 certification enough to qualify a gear supplier?
A: It establishes that documented quality processes exist and are audited. It says nothing about gear accuracy capability. Use it as a prerequisite and then apply the technical questions in this guide separately.


 11:22