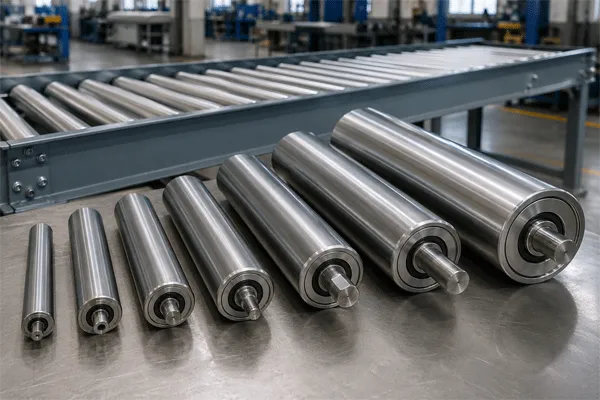
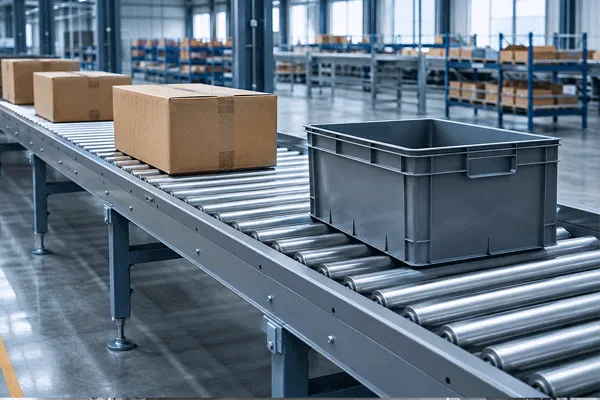
Schwerkraftförderrolle Die Dimensionierung erfolgt rückwärts ausgehend von der Belastung: Das kürzeste Bauteil in der Linie bestimmt den Rollenabstand, das Gewicht pro Rolle legt die Rohrwandstärke und die Lagerklasse fest, und der Durchmesser richtet sich nach beiden. Standard-Rohrdurchmesser sind 38, 50, 60 und 89 mm, zugeschnitten auf die Rahmenbreite.
Die meisten Seiten, die für diesen Suchbegriff ranken, sind Katalog- und Händlerlisten, in denen Rahmenbreiten und Rollenabstände für vorgefertigte 5-Fuß- und 10-Fuß-Abschnitte angegeben sind. Das ist das richtige Format für den Kauf eines Fertigabschnitts, aber das falsche Format für die Auswahl von Rollen für einen Rahmen, den Sie selbst schweißen. Dieser Leitfaden ist auf der Seite der Komponenten angesiedelt.
Schwerkraftförderrollen: Leitfaden zu Abmessungen, Belastung und Abstand
Der Abstand richtet sich nach Ihrem kleinsten Gegenstand, nicht nach Ihrem schwersten.
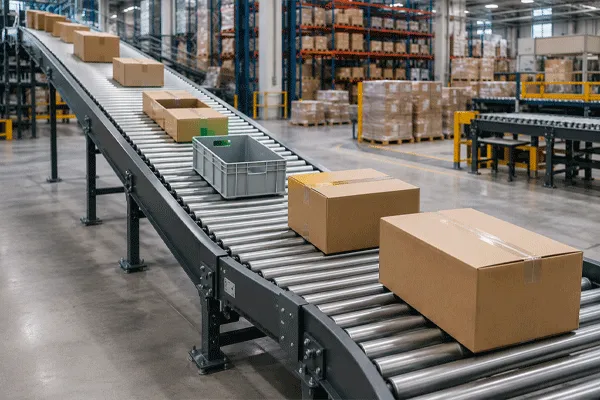
Die maßgebliche Konstruktionsregel für Schwerkraftförderer besagt, dass sich stets mindestens drei Rollen unter der Last befinden müssen. Bei nur zwei Rollen würde ein Paket an jeder Verbindungsstelle ins Schwanken geraten und zum Stillstand kommen. Die folgende Berechnung ist zwar wenig spektakulär, legt jedoch den Großteil der Spezifikationen fest:
Rollenabstände ≤ kürzeste Lastlänge ÷ 3
Ein 300-mm-Karton ergibt einen Abstand von 100 mm. Ein 600-mm-Behälter ergibt 200 mm. Die schwerste Palette in der Linie fließt in dieser Berechnung nicht mit ein – genau hier liegen die meisten Fehler in den ersten Entwürfen, denn das Gewicht ist der Wert, den die Leute als Ausgangsgröße nehmen.
Daraus ergeben sich unmittelbar zwei Konsequenzen. Engere Mittenabstände bedeuten mehr Rollen pro Meter, sodass die Kosten für ein Schwerkraftbett nicht vom größten, sondern vom kleinsten Teil bestimmt werden, das es transportieren muss. Und wenn auf der Anlage gemischte Teile verarbeitet werden, bestimmt das kürzeste Teil den gesamten Abschnitt, nicht der Durchschnitt.
Der Sonderfall, der die Regel außer Kraft setzt: Ladungen mit weichen, unebenen oder vertieften Böden. In Säcken verpackte Waren, in Schrumpffolie verpackte Bündel und Behälter mit tief vertieften Böden liegen nicht auf drei Rollen, nur weil sich drei Rollen unter ihnen befinden. Sie überbrücken diese, berühren zwei davon und bleiben stecken. Wenn der Produktboden nicht starr und eben ist, vergrößern Sie den Achsabstand über den berechneten Wert hinaus oder wechseln Sie zu einer anderen Förderfläche und testen Sie mit dem tatsächlichen Produkt statt mit einem Kartonmodell.
Belastung pro Rolle: Die Zahl, die tatsächlich die Rohrgröße bestimmt
Teilen Sie die schwerste Stücklast durch die Anzahl der darunter liegenden Rollen und wenden Sie dann die „Drei-Rollen-Regel“ an, anstatt sich auf die Anzahl zu verlassen, die Sie an einem guten Tag erzielen. Eine 600-kg-Palette mit einem Achsabstand von 150 mm verteilt sich nicht auf alle Rollen, über die sie sich erstreckt. Legen Sie die Größe anhand der geringsten Anzahl an Rollen fest, die sie jemals tragen wird.
Die Belastung pro Rolle wirkt sich dann auf drei Aspekte aus, die in Katalogseiten selten getrennt aufgeführt werden:
- Wandstärke des Rohrs, die einer Durchbiegung über die Rahmenbreite hinweg entgegenwirkt
- Lagerklasse, die die radiale Belastung aufnimmt und den Rollwiderstand bestimmt
- Wellendurchmesser und Endausführung, über die diese Last auf den Rahmen übertragen wird
Der Durchmesser wird als letztes der vier Kriterien festgelegt, nicht als erstes. Zwei Walzen mit dem gleichen Außendurchmesser von 50 mm, aber unterschiedlichen Wandstärken weisen über eine Breite von 1.200 mm unterschiedliche Tragfähigkeiten auf, und der Außendurchmesser gibt keinen Aufschluss darüber, welche Walze Sie erhalten haben. Geben Sie die Wandstärke in der Zeichnung an.
Die Rahmenbreite spielt eine größere Rolle, als in den meisten Größentabellen angegeben wird. Die Durchbiegung über eine Spannweite nimmt mit zunehmender Breite rapide zu, und ein Rohr, das bei einem Abstand von 600 mm zwischen den Rahmen ausreichend ist, kann sich unter derselben Last bei einem Abstand von 1.000 mm durchbiegen. Bei breiten Betten, die mittig gelagerte Lasten tragen, ist die Spannweite der begrenzende Faktor und nicht die Last selbst.
Schwerkraftförderrollen: Leitfaden zu Abmessungen, Belastung und Abstand
Spezifikationsfelder für Schwerkraftrollen
| Feld |
Veröffentlichte Optionen |
| Rohrmaterial |
Baustahl, Edelstahl 304 oder 316, Aluminium, PVC |
| Standard-Rohrdurchmesser |
38 mm, 50 mm, 60 mm, 89 mm |
| Länge |
Maßgeschneidert für die Anforderungen an Förderbandrahmen |
| Wellenenden |
Federbelastet, mit Innengewinde, flach gefräst |
| Lager |
Präzisionskugellager, Stanzlager, Lagergehäuse aus Polymer |
| Abgedeckte Lastbereiche |
Von leichten Paketförderern bis hin zu Hochleistungssystemen für den Transport von Paletten mit einem Gewicht von mehreren Tonnen |
| Toleranzfähigkeit |
An H6 |
| Individuelle Bestellmenge |
Von 20 Stück bis zu über 10.000 Stück pro Produktionslauf |
| Akzeptierte Zeichnungsformate |
STEP, IGES, DWG, DXF, SLDPRT, PDF |
| Herstellungsverfahren |
DFM-Prüfung, Prototyp, Erstmusterprüfung, Serienfertigung, Koordinatenmessmaschine (CMM) und Materialprüfung |
Durchmesser je nach Einbauort
| Rohrdurchmesser |
Typische Anordnung (technische Empfehlung, kein Nennwert) |
Auf der Zeichnung bestätigen |
| 38 mm |
Kartons, Behälter, Paletten, enge Stellen, an denen die Ladung kurz ist |
Wandstärke, Achsabstände, Tragfähigkeitsklasse |
| 50 mm |
Allgemeine Kistenabfertigung sowie die meisten Paket- und Verpackungslinien |
Wand, Stirnflächenlänge, Schaftende |
| 60 mm |
Schwerere Kisten, breitere Rahmen, höherer Durchsatz |
Durchbiegung über die Spannweite, Tragfähigkeit |
| 89 mm |
Paletten und schwere Stückgüter |
Belastung pro Rolle, Wellendurchmesser, Rahmenanschluss |
Die Tragfähigkeit pro Walze wird anhand der tatsächlichen Spannweite, der Achsabstände und der Einheitslast während DFM-Prüfung. Das Ablesen aus einer Spalte mit Durchmessern ist die Gewohnheit, die diese Tabelle durchbrechen möchte.
Rohrmaterial und wenn die Standardeinstellung falsch ist
Kohlenstoffstahl ist die Standardeinstellung und für trockene Innenbetten die richtige Wahl. Edelstahl der Güteklassen 304 oder 316 kommt dort zum Einsatz, wo Reinigungschemikalien oder eine korrosive Umgebung vorhanden sind, wobei die Wahl der Güteklasse in diesem Fall eher von der Chloridbelastung als vom Begriff “Lebensmittel” bestimmt wird. Aluminium ist seinen höheren Preis wert, wenn die Rollen bewegt werden müssen – bei tragbaren Abschnitten, flexiblen, ausziehbaren Förderbändern und allem, was ein Bediener von Hand umpositioniert –, da sowohl die rotierende Masse als auch das Gewicht der Abschnitte sinken. PVC eignet sich für leichte Verpackungen, einen leisen Betrieb und leicht korrosive Umgebungen; es ist jedoch nicht mehr geeignet, sobald die Ladungen scharfe Kanten aufweisen oder Punktbelastungen verursachen.
Die Lager entscheiden darüber, ob sich die Anlage überhaupt bewegt
Bei einem motorisierten Bett kostet ein steifes Lager Energie. Bei einem Schwerkraftbett geht es auf Kosten der Funktion. Der Rollwiderstand bestimmt den gesamten Mechanismus, daher ist die Wahl des Lagers hier keine Frage der Haltbarkeit, sondern der Leistung.
| Lageroption |
Wo es hingehört |
Was man aufgibt |
| Präzisionskugellager |
Geringer Anlaufwiderstand, leichte Lasten, die auf einer flachen Steigung bewegt werden müssen, höhere Zykluszahlen |
Höhere Stückkosten |
| Gepresste Lager |
Kostenorientierte Bauweise, moderate Belastungen, kürzere Ladeflächen |
Höherer und weniger gleichmäßiger Rollwiderstand |
| Lagergehäuse aus Polymer |
Feuchte, mit Wasser gespülte und korrosive Bereiche, in denen ein Lagersitz aus Stahl korrodiert |
Temperatur- und Belastungsgrenzwerte, die im Hinblick auf die jeweilige Anwendung überprüft werden müssen |
Die Gleichmäßigkeit zwischen den Rollen ist genauso wichtig wie der absolute Wert. Auf einer 15 Meter langen Schwerkraftbahn verlangsamen einige wenige zu starre Rollen die Förderstrasse nicht proportional. Sie halten die Pakete an diesen Stellen an, und der Weiterfluss wird unregelmäßig, was wie ein Gefälleproblem aussieht, aber keines ist.
Ein weit verbreitetes Missverständnis: Das Hinzufügen von Gefälle, um eine träge Bahn zu korrigieren. Ein stärkeres Gefälle bringt zwar ins Stocken geratene Produkte wieder in Bewegung und erhöht zudem die Ankunftsgeschwindigkeit an der Haltestelle, in der Kurve und beim Bediener. Eine Förderstrecke, die nur mit übermäßigem Gefälle läuft, weist jedoch ein Problem mit dem Rollwiderstand, der Ausrichtung oder dem Abstand auf – und die zusätzlichen Grad verbergen dieses Problem, anstatt es zu lösen, bis schließlich etwas am Ende so schnell ankommt, dass es sich selbst beschädigt.
Steigung – und warum dieser Leitfaden Ihnen keine konkrete Zahl nennen wird
Der erforderliche Durchhang hängt vom Lastgewicht, dem Grundmaterial, der Kontaktfläche, dem Lagerwiderstand, der Umgebungstemperatur und dem Reinheitsgrad der Rollen ab. Jeder einzelne Wert, der als allgemeingültige Regel veröffentlicht wird, ist entweder ein Sonderfall, der als allgemeiner Fall dargestellt wird, oder reine Spekulation.
Das bewährte Verfahren ist ein kurzer körperlicher Test:
- Errichten Sie an den vorgesehenen Standorten einen Testabschnitt unter Verwendung der genau spezifizierten Rollen und Lager.
- Stellen Sie ihn auf eine geringe anfängliche Abnahme ein, die unter dem liegt, was Sie voraussichtlich benötigen werden.
- Verwenden Sie das leichteste Produkt, das transportiert werden muss, da leichte Produkte auf derselben Ladefläche eine stärkere Steigung benötigen als schwere Produkte.
- Erhöhen Sie die Neigung schrittweise, bis sich der leichteste Gegenstand zuverlässig aus dem Stand heraus bewegt und nicht nur, wenn er angestoßen wird.
- Führen Sie den schwersten Gegenstand mit dieser Einstellung durch und messen Sie die Ankunftsgeschwindigkeit am Endanschlag.
- Wenn das schwerste Produkt zu schnell die Rampe erreicht, die für das leichteste Produkt vorgesehen ist, bietet sich als Lösung eine Bremsrolle, eine flachere Rampe mit motorischer Unterstützung oder die Aufteilung des Sortiments auf verschiedene Abschnitte an. Es handelt sich nicht um einen Kompromisswinkel, der keinem der beiden Produkte gerecht wird.
In Schritt 6 wird über gemischte Produktlinien entschieden, und wenn dieser Schritt übersprungen wird, müssen die Schwerkraftabschnitte neu gebaut werden.
Wellenenden: Die Zeichnungslinie, die die Montagezeit bestimmt
Die federbelasteten Wellen lassen sich zum Einsetzen zusammendrücken und fallen ohne Werkzeug in einen geschlitzten Rahmen ein – weshalb sie bei Schwerkraftanwendungen vorherrschen. Bei Anlagen, bei denen die Rollen regelmäßig zur Reinigung oder zum Produktwechsel ausgebaut werden, kommt dieser Komfort noch stärker zum Tragen.
Die Enden mit Innengewinde werden durch den Rahmen geschraubt, um eine reproduzierbare, sichere Positionierung zu gewährleisten. Dies eignet sich für schwerere Lasten, Rahmen, bei denen die Rollenposition nicht verrutschen darf, sowie für Anwendungen, bei denen Vibrationen eine federbelastete Rolle nach und nach aus ihrer Führung herausdrücken würden.
Abgeflachte Enden verhindern ein Verdrehen der Welle selbst. Bei einem reinen Schwerkraftförderer wird auf die Welle kein Drehmoment übertragen, daher ist dies in der Regel die falsche Wahl – es sei denn, die gleiche Rollenkonstruktion wird auch in einem angetriebenen Abschnitt derselben Anlage verwendet, was ein triftiger und häufiger Grund für die Standardisierung dieser Ausführung ist.
Wenn ein Freifallabschnitt in einen angetriebenen Abschnitt mündet, sollte vor der Freigabe der Zeichnungen entschieden werden, ob für beide Abschnitte eine gemeinsame Rollenkonstruktion verwendet wird. Durch die gemeinsame Nutzung von Rohr, Wand und Wellenende für beide Hälften lässt sich der Ersatzteilbestand auf eine einzige Teilenummer reduzieren, und der geringe Mehrpreis für die Freifallhälfte ist in der Regel günstiger als die Lagerhaltung von zwei Teilen.
Schwerkraftförderrollen: Leitfaden zu Abmessungen, Belastung und Abstand
Kurven, schräge Abschnitte und an wen man sich wenden sollte, bevor man Vermutungen anstellt
Gerade Strecken sind der einfache Teil. Kurvenabschnitte erfordern Rollen, deren Oberflächengeschwindigkeit über die Breite variiert. Dabei handelt es sich um eine andere Komponente als bei geraden Zylinderrollen – eine Spezifikation, die bei einer Anfrage ausdrücklich erwähnt werden sollte, anstatt sie einfach aus einem Katalog für gerade Rollen zu übernehmen. Dasselbe gilt für schräg angeordnete Rollen, die dazu dienen, das Produkt vor einer Übergabe an einer Seitenführung zu halten.
Beschreiben Sie, welche Funktion das Profil erfüllt, und nicht nur, wie die Walze aussieht. Ein Zulieferer kann ein Profil gemäß den Vorgaben fertigen, wenn diese angegeben sind; niemand kann dies aus dem Rohrdurchmesser und der Stirnlänge ableiten.
Sieben Schritte zu einer Spezifikation, die Sie versenden können
- Messen Sie die kürzeste Last, nicht den Durchschnittswert. Teilen Sie diesen Wert durch drei, um den maximalen Abstand zwischen den Rollenmitten zu ermitteln.
- Teilen Sie die schwerste Last durch die Mindestanzahl der darunter liegenden Rollen. Das ergibt die Last pro Rolle.
- Legen Sie die Rahmenbreite und die Stirnseitenlänge fest. Überprüfen Sie anschließend die Durchbiegung in dieser Spannweite, bevor Sie die Wandstärke festlegen.
- Wählen Sie das Rohrmaterial entsprechend den Umgebungsbedingungen aus, nicht anhand der Stückliste des vorherigen Projekts.
- Wählen Sie die Lagerklasse zunächst anhand der Anforderungen an den Rollwiderstand und erst in zweiter Linie anhand der Belastung aus, insbesondere bei Schwerkraftförderern.
- Wählen Sie das Wellenende entsprechend den Montage- und Austauschvorgaben aus, einschließlich aller angetriebenen Abschnitte, die dieselbe Konstruktion aufweisen.
- Testen Sie die Steigung zunächst mit der tatsächlichen Produktzusammensetzung, bevor Sie eine bestimmte Menge festlegen.
Senden Sie das Ergebnis als Zeichnung im STEP-, IGES-, DWG-, DXF-, SLDPRT- oder PDF-Format, und Sie erhalten das DFM-Feedback zu dem Bauteil zurück. Sonderanfertigungen beginnen ab 20 Stück, was für einen Testabschnitt völlig ausreicht, sodass Schritt 7 nicht auf eine Serienproduktion warten muss.
Was Sie die Schwerkraft kostet
Keine Energie, keine Steuerung und keine Durchsatzgarantie. Das Produkt bewegt sich mit der Geschwindigkeit, die sich aus den physikalischen Gesetzen und der Neigung ergibt – diese hängt wiederum vom Gewicht, der Temperatur und dem Verschmutzungsgrad der Lager ab. Wenn die Taktzeit vorhersehbar sein muss, ist die Schwerkraft das falsche Mittel, ganz gleich, wie attraktiv die Investitionskosten auch sein mögen.
Der Wartungsaufwand ist gering, aber nicht gleich null. In den Lagern sammelt sich Staub an, und ein Schwerkraftbett verschleißt allmählich, anstatt sichtbar auszufallen. Die Anlage steht nicht still; sie läuft lediglich von Quartal zu Quartal schlechter, bis jemand die Leistung misst.
Ein Gefälle beansprucht vertikalen Raum und Bodenfläche. Eine lange Schwerkraftbahn erfordert einen erheblichen Höhenunterschied, was die Gestaltung der umgebenden Räume einschränkt und mitunter höhere Kosten für Zwischenetagen oder Bodenfläche verursacht, als die motorisierte Alternative an Ausrüstung gekostet hätte.
Unterschiedliche Produktgewichte stellen eine echte Einschränkung dar. Eine Rampe, auf der ein 2-kg-Karton zuverlässig transportiert werden kann, befördert eine 30-kg-Kiste mit einer Geschwindigkeit, die zu Beschädigungen führt. Dies ist eher eine konstruktive Einschränkung als ein Problem der Feinabstimmung.
Qualitätsdokumentation, Verpackung und Preisgestaltung
KTD gibt an, dass sein Qualitätsmanagementsystem nach ISO 9001:2015 zertifiziert ist. Die Internationale Organisation für Normung (ISO) definiert ISO 9001 als die international anerkannte Norm für Qualitätsmanagementsysteme, die sich eher auf die Prozesskontrolle und Rückverfolgbarkeit als auf die Leistung einzelner Walzen bezieht. Fordern Sie das Zertifikat an und prüfen Sie dessen Geltungsbereich im Rahmen der Lieferantenqualifizierung.
Da Schwerkraftrollen in großen Mengen versandt werden, ist die Verpackung ein praktisches Problem. KTD gibt an, dass seine Export-Holzkisten der ISPM 15 entsprechen, der Vorschrift des Internationalen Pflanzenschutzübereinkommens für Rohholzverpackungen im internationalen Handel, bei der es sich eher um eine zollrechtliche als um eine technische Angelegenheit handelt.
Die Preisgestaltung erfolgt projektspezifisch und wird im Rahmen eines Angebots auf der Grundlage von Material, Abmessungen, Bearbeitungskomplexität, Stückzahl, Oberflächenbehandlung und weiteren technischen Anforderungen festgelegt. Speziell bei Schwerkraftförderern sind die Variablen, die das Angebot am stärksten beeinflussen, die Lagerklasse, das Rohrmaterial und die Gesamtstückzahl, da die Rollenanzahl bei einem Schwerkraftförderabschnitt in der Regel hoch ist.
Häufig gestellte Fragen
F: Welchen Rollenabstand sollte ich wählen?
A: Der maximale Abstand zwischen den Rollen entspricht der kürzesten Ladungslänge geteilt durch drei, sodass mindestens drei Rollen unter der Ladung bleiben. Bei einem 300 mm langen Karton ergibt sich ein Abstand von 100 mm. Produkte mit weichem oder vertieftem Boden erfordern einen engeren Abstand als bei dieser Berechnung ermittelt, da sie sich über die Rollen hinwegstrecken, anstatt auf allen drei zu aufliegen.
F: Bedeutet eine höhere Belastung, dass die Rolle einen größeren Durchmesser haben muss?
A: Nicht direkt. Legen Sie zunächst die Belastbarkeit pro Rolle, die Rohrwandstärke, die Lagerklasse und die Welle fest. Der Durchmesser wird in Abhängigkeit davon ausgewählt, und zwei Rollen mit identischem Außendurchmesser können sich je nach Wandstärke erheblich in ihrer Belastbarkeit unterscheiden. Geben Sie die Wandstärke in der Zeichnung an, anstatt sich auf den Durchmesser zu verlassen.
F: Wie stark muss die Neigung bei einem Schwerkraftförderer sein?
A: Das hängt vom Gewicht der Last, vom Grundmaterial, von der Belastbarkeit der Lager und davon ab, wie sauber die Rollen bleiben; daher lässt sich kein allgemeingültiger Wert angeben. Bauen Sie an den vorgesehenen Stellen einen Testabschnitt mit den angegebenen Rollen auf, erhöhen Sie dann die Neigung, bis sich das leichteste Teil aus dem Stillstand zuverlässig bewegt, und überprüfen Sie bei derselben Einstellung die Ankunftsgeschwindigkeit des schwersten Teils.
F: Welches Lager sollte ich für ein Schwerkraftbett wählen?
A: Präzisionskugellager, bei denen es auf einen geringen Rollwiderstand ankommt, was bei Schwerkraftantrieben meist der Fall ist. Gepresste Lager, wenn die Kosten ausschlaggebend sind und die Stückzahl gering ist. Polymergehäuse, wenn ein Stahllagersitz durch Spülwasser oder Korrosion angegriffen würde, vorbehaltlich ihrer Temperatur- und Belastungsgrenzen.
F: Sind Schwerkraftrollen auch in Edelstahl erhältlich?
A: Ja. 304 und 316 sind neben Kohlenstoffstahl, Aluminium und PVC Standardwerkstoffe für Rohre im gesamten Sortiment an Förderrollen. Die Wahl der Werkstoffsorte richtet sich nach der Chloridbelastung durch die Reinigungschemikalien und nicht nach dem allgemeinen Vorhandensein von Lebensmitteln.
F: Wie hoch ist die Mindestbestellmenge?
A: Sonderanfertigungen sind ab 20 Stück möglich und reichen bis zu über 10.000 Stück pro Produktionslauf, sodass vor der endgültigen Bestellung der gesamten Charge zunächst eine Testserie hergestellt und bewertet werden kann.


 18:01