KTD-Entwicklungsteam | Team für Anwendungsentwicklung und DFM | Veröffentlicht: 21. August 2026
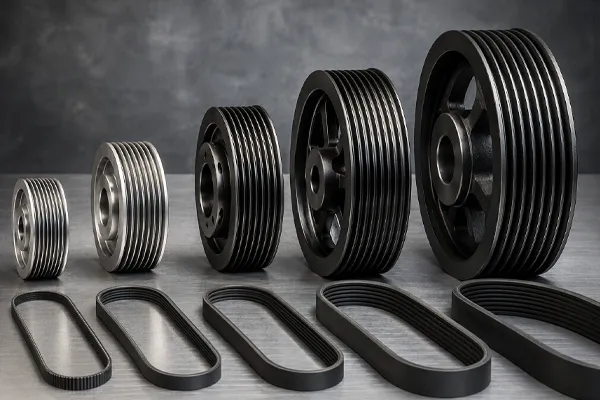
Poly-V-Riemenscheiben Sie weisen 40°-V-Nuten mit einem profilabhängigen Rippenabstand auf: PH 1,6 mm, PJ 2,34 mm, PK 3,56 mm, PL 4,70 mm, PM 9,40 mm. Die Normen ISO 9982 und DIN 7867 legen diese Geometrie fest, sodass die Profile nicht untereinander austauschbar sind. Wenn Profil, Rippenanzahl und effektiver Durchmesser übereinstimmen, sind die Riemen herstellerübergreifend kompatibel.
Die Referenztabellen, die Ingenieure für diese Entscheidung tatsächlich benötigen, finden sich größtenteils in europäischen Katalog-PDFs und hinter Bezahlschranken für Normen. Im Folgenden finden Sie die Geometrie der Riemenscheibenseite an einem Ort zusammengefasst, zusammen mit den Teilen der Norm ISO 9982, die die Lesart der Maßblätter der Lieferanten beeinflussen.
Poly-V-Riemenscheiben: PH- bis PM-Profile, Werkstoffe und Dimensionierung
Profilreferenz: PH bis PM
| Profil |
Rippenabstand |
Nutenwinkel |
Typische Aufgabe |
Angegebene maximale Bandgeschwindigkeit |
| PH |
1,60 mm |
40° |
Antriebe für Haushaltsgeräte und leichte Maschinen; in Industrieanlagen eher selten anzutreffen |
— |
| PJ |
2,34 mm |
40° |
Geräte mit geringer Leistung, Kompaktmaschinen |
≈ 60 m/s |
| PK |
3,56 mm |
40° |
Antriebe für Kfz-Nebenaggregate; industrielle Quereinsätze |
≈ 50 m/s |
| PL |
4,70 mm |
40° |
Industrieantriebe der mittleren Leistungsklasse |
≈ 40 m/s |
| PM |
9,40 mm |
40° |
Maschinen mit hoher Leistung, Antriebe für die Schwerindustrie |
≈ 30 m/s |
Rippenabstand, Rillenabmessungen und Mindestdurchmesser entsprechen den Normen DIN 7867 und ISO 9982, wodurch Riemen und Riemenscheiben markenübergreifend austauschbar sind. Die angegebenen Drehzahlwerte sind maximale Werte für den Querschnitt und nehmen mit zunehmendem Querschnitt ab; betrachten Sie sie als Auswählgrenze und nicht als Auslegungsziel.
PH verdient eine besondere Erwähnung. Es ist im Standard vorgesehen und existiert tatsächlich, doch der kleinere PH-Querschnitt kommt in Industrieanlagen nur selten vor. Wenn in einer Antriebsspezifikation PH vorgeschrieben ist, sollten Sie sich vergewissern, dass der Riemen tatsächlich in der von Ihnen benötigten Länge erhältlich ist, bevor Sie die Geometrie der Riemenscheibe festlegen.
PK entspricht gleichzeitig zwei Normen. Die ISO 9982 deckt die Größen PH bis PM für industrielle Anwendungen ab, während die ISO 9981:2020 speziell auf PK für Nebenantriebe im Automobilbereich eingeht – und festlegt, dass die Abmessungen und Toleranzen des PK-Riemenprofils in beiden internationalen Normen identisch sind. Eine nach einer der beiden Normen gefertigte PK-Riemenscheibe ist maßlich identisch. Der Unterschied liegt in den jeweiligen Anwendungsanforderungen, nicht in der Rille.
Was die Norm ISO 9982 vorschreibt und was sie Ihnen überlässt
Die aktuelle Ausgabe ist ISO 9982:2021, dritte Ausgabe, veröffentlicht im September 2021 von der Internationalen Organisation für Normung im Rahmen des Technischen Ausschusses ISO/TC 41/SC 1. Ihr Geltungsbereich umfasst die wesentlichen Maßmerkmale von V-Rippen-Riemenscheibennutenprofilen sowie der entsprechenden Endlosriemen für die Profile PH, PJ, PK-, PL- und PM-Profile in allgemeinen industriellen Anwendungen, ausgenommen elastische Riemen.
Drei darin enthaltene Aspekte beeinflussen die Art und Weise, wie ein Maßblatt gelesen werden sollte.
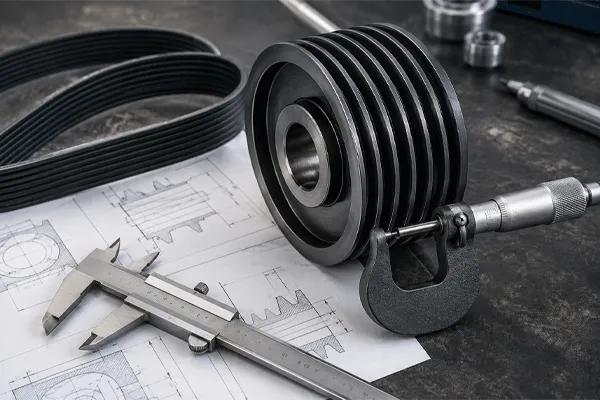
Der effektive Durchmesser ist nicht der Teilkreisdurchmesser und auch nicht der Außendurchmesser. Der tatsächliche Teilkreisdurchmesser einer V-gerippten Riemenscheibe ist etwas größer als der effektive Durchmesser. Der effektive Durchmesser ist der maßgebliche Wert für das Übersetzungsverhältnis. Der Außendurchmesser ist der Wert, den man mit einem Messschieber misst. Hersteller geben unterschiedliche Werte an, und ein aus dem Außendurchmesser berechnetes Übersetzungsverhältnis weicht um einen Betrag ab, der mit abnehmender Riemenscheibengröße zunimmt.
Die Oberflächenbeschaffenheit der Rille ist genau vorgeschrieben und nicht der Wahl des Bearbeiters überlassen. In der Ausgabe von 1998 wurde eine Oberflächenrauheit der Riemenscheibenrille von unter Ra 3,2 μm gefordert. Raue Rillen beschleunigen den Verschleiß der Rippen, da ein Keilrippenriemen die Kraft durch Reibung an den Flanken überträgt und die Flanke der Bereich ist, an dem der Riemen ständig in Kontakt steht.
Der minimale effektive Durchmesser ist pro Profil tabellarisch aufgeführt. Die Norm ISO 9982 enthält in einer speziellen Tabelle die empfohlenen Mindestwerte für den effektiven Durchmesser von Keilrippenriemenscheiben. Die konkreten Werte sind Teil des Normdokuments, und jeder Anbieter, der einen Wert unterhalb des für einen Querschnitt festgelegten Mindestwerts angibt, sollte nach dem Grund dafür gefragt werden. Ein Unterschreiten dieses Wertes führt zu einer Rippenkompression, für die der Riemen nicht ausgelegt ist, und der Ausfall äußert sich eher in Rissen in den Rippen als in einem Schlupf.
Was die Norm nicht angibt, ist die Nennleistung. Die Nennleistung wird vom Riemenhersteller angegeben und richtet sich nach der Rippenanzahl, dem effektiven Durchmesser, dem Umschlingungswinkel und dem Betriebsfaktor. Eine Riemenscheibe, die der Norm ISO 9982 entspricht, garantiert, dass der Riemen passt. Sie garantiert jedoch nicht, dass der Antrieb die Last tragen kann.
Poly-V-Riemenscheiben: PH- bis PM-Profile, Werkstoffe und Dimensionierung
Lesen und Schreiben einer Poly-V-Bezeichnung
A Poly-V-Riemenscheibe lässt sich vollständig anhand von vier Punkten beschreiben:
- Profilbuchstabe – PH, PJ, PK, PL oder PM.
- Rippenanzahl – die Anzahl der Rillen, die genau mit der Rippenanzahl des Riemens übereinstimmen muss.
- Effektiver Durchmesser in Millimetern.
- Befestigung – Größe der Kegelbuchse oder Fertigbohrung mit Toleranzklasse und Passfedernut.
Ein Antrieb mit der Bezeichnung “PK, 6 Rippen, 112 mm effektiv, Kegelbuchse 1610” ist realisierbar. “PK 112” hingegen nicht, da hier sowohl die Anzahl der Rippen als auch die Art der Befestigung der Riemenscheibe an der Welle fehlen.
Bei der Rippenanzahl treten am häufigsten Fehler bei Feldersetzungen auf. Ein 6-Rippen-Riemen auf einer 8-Rippen-Riemenscheibe läuft zwar, aber schlecht: Der Riemen läuft zu einem Ende hin aus, die belasteten Rippen tragen proportional mehr Spannung, als bei der Konstruktion vorgesehen war, und in den beiden ungenutzten Rillen sammelt sich Schmutz an. Wartungsteams nehmen dies in Kauf, weil die Maschine weiterläuft. Die Lebensdauer des Riemens sinkt um einen Wert, den niemand protokolliert.
Materialauswahl
| Material |
Dort, wo es hingehört |
Abwägung |
| HT150 Grauguss |
Allgemeine Industrieantriebe, Standard-Kegelriemenscheiben |
Masse; spröde bei Stoßbelastung |
| HT200 Grauguss |
Industrieantriebe für höhere Belastungen, bessere Verschleißfestigkeit |
Höhere Kosten als HT150; gleiche Sprödigkeitsklasse |
| 6061-T6-Aluminium |
Hochgeschwindigkeits- und Hochbeschleunigungsantriebe, bei denen die Trägheit eine entscheidende Rolle spielt |
Weichere Rillenflanken; verschleißt in abrasiver Luft schneller |
| Kohlenstoffstahl |
Bauteile mit hohem Drehmoment, geschweißt oder aus Einzelteilen gefertigt |
Korrosionsschutz erforderlich; schwerste Variante |
| Edelstahl (Sonderanfertigung) |
Hochdruckreinigung, Kontakt mit Chemikalien, Anlagen für die Lebensmittel- und Pharmaindustrie |
Bearbeitungskosten; werden individuell angeboten |
| Technische Kunststoffe (kundenspezifisch) |
Korrosionsbeständigkeit, geräuscharmer Betrieb, leichte Beanspruchung |
Maßänderungen in Abhängigkeit von Temperatur und Luftfeuchtigkeit |
Der von KTD angegebene Betriebsbereich für seine Poly-V-Produktreihe liegt zwischen −30 °C und +90 °C. Bei diesem Wert handelt es sich eher um eine Systemgrenze als um eine metallische Grenze, da in den meisten Antrieben die Riemenmischung die Obergrenze bestimmt. Gusseisen macht sich nichts aus 90 °C. Der Gummi, der in seinen Rillen läuft, schon.
Gusseisen ist nach wie vor der Standard in der Industrie Poly-V denn das Profil kommt in der Regel dort zum Einsatz, wo ein Keilriemenantrieb aus Gründen der Leistungsdichte ersetzt wird, und diese Antriebe unterliegen keinen Trägheitsbeschränkungen. Aluminium hat seinen Platz auf der angetriebenen Seite von Maschinen mit hoher Beschleunigung, wo die rotierende Masse einer Riemenscheibe aus Gusseisen mehr Beschleunigungsmoment kostet, als sie an Verschleißfestigkeit einbringt.
Taper-Lock im Vergleich zu Solid Bore
| |
Kegelbuchse |
Massiv / fertige Bohrung |
| Änderung des Wellendurchmessers |
Die Buchse austauschen, die Riemenscheibe behalten |
Neue Riemenscheibe erforderlich |
| Aktienstrategie |
Eine Riemenscheibe deckt einen Bohrungsbereich ab |
Eine Artikelnummer pro Bohrungsgröße |
| Konzentrizität |
Hängt von der Buchsenlagerung und dem richtigen Anzugsmoment ab |
Direkt gefräst, eine Schnittstelle weniger |
| Axialabstand |
Der Busch verlängert den Schaft über die Nabe hinaus |
Kompakt |
| Entfernung |
Für wiederholtes Entfernen konzipiert |
Abzieher und oft auch Hitze |
| Kleine Durchmesser |
Eingeschränkt; Buchse benötigt Nabenwand |
Erhältlich bis hin zu kleinen Teilkreisdurchmessern |
| Drehmomentübertragung |
Reibung an der konischen Übergangsfläche sowie Passfeder |
Keilnut, Stellschraube oder Presspassung |
Konische Buchsen dominieren im industriellen Poly-V-Antrieb eher aus Wartungsgründen als aus technischen Gründen: Eine Riemenscheibe passt auf mehrere Wellendurchmesser, und ein Betrieb mit zwölf Maschinen benötigt weniger Ersatzteile. Der Nachteil dabei ist die axiale Länge und eine zusätzliche Schnittstelle, die falsch montiert werden kann. Eine Buchse, die mit einem Drehmoment unterhalb der Vorgabe angezogen wird, verrutscht unter Last und glättet die Kegelfläche, wodurch sie selbst nach Nachziehen des Drehmoments nie wieder richtig greift.
Eine durchgehende Bohrung bietet Vorteile, wenn der axiale Platz begrenzt ist, wenn die Durchmesser so klein sind, dass eine Buchse keine Nabenwand freilässt, und wenn die Rundlaufgenauigkeit für den Antrieb entscheidend ist. KTD liefert beide Ausführungen sowie Hochleistungs- und Stahlvarianten für den Einsatz bei höheren Drehmomenten.
Im Vergleich zu den katalogartigen Auflistungen, die bei dieser Suche vorherrschen und bei denen Bohrungsoptionen als Auswahlfeld dargestellt werden, handelt es sich hierbei um eine Entscheidung hinsichtlich der Wartungsstrategie, die einmal pro Maschinenplattform und nicht einmal pro Riemenscheibe getroffen wird.
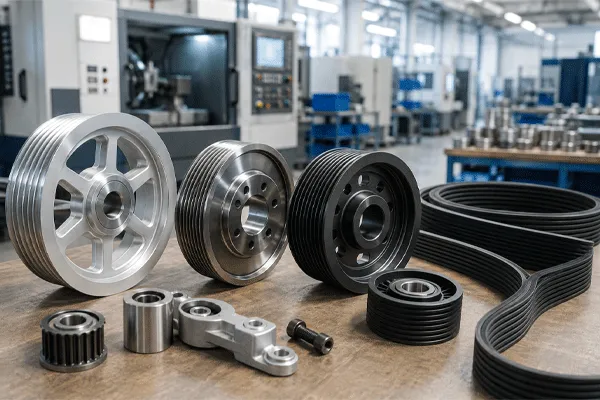
Poly-V-Riemenscheiben: PH- bis PM-Profile, Werkstoffe und Dimensionierung
Oberflächenbehandlung
Für die Poly-V-Baureihe stehen vier Optionen zur Auswahl:
- Rostschutzöl – Schutz bei Transport und Lagerung von Gusseisen und Stahl. Es handelt sich nicht um eine Betriebsbeschichtung, und das Öl muss vor Inbetriebnahme des Riemens entfernt werden, da Öl an einem Reibungsantrieb zu Schlupf führen kann.
- Schwarzoxid – geringe Korrosionsbeständigkeit auf Stahl bei minimalen Maßänderungen. Geeignet für Anwendungen mit engen Nut-Toleranzen.
- Phosphatierung – bietet eine bessere Korrosionsbeständigkeit als Schwarzoxidierung auf Gusseisen und Stahl und ist eine gängige Wahl für Riemenscheiben, die der feuchten Luft in Produktionsanlagen ausgesetzt sind.
- Harteloxieren – nur Aluminium. Dies ist die Lösung für das Problem der weichen Flanken in der obigen Materialtabelle: Es härtet die Nutoberfläche dort, wo eine Aluminium-Riemenscheibe die man sonst tragen würde.
Eine Beschichtung, die an Dicke zunimmt, verändert die Rillengeometrie, was bei einem Poly-V-Riemenscheibe bedeutet, die Laufposition des Riemens zu verändern. Wenn für eine Riemenscheibe mit einer engen Toleranz für den effektiven Durchmesser eine Behandlung vorgeschrieben ist, muss in der Zeichnung angegeben werden, ob die Toleranz vor oder nach der Behandlung gilt.
Größenbestimmung
- Entnehmen Sie das Profil vom Riemen oder von dem Antrieb, den er ersetzt. Sobald ein Riemen im System ist, kann das Profil nicht mehr frei gewählt werden.
- Legen Sie das Übersetzungsverhältnis anhand der effektiven Durchmesser fest, nicht anhand der Außendurchmesser. Prüfen Sie, welche Angabe in der Tabelle des Lieferanten aufgeführt ist.
- Prüfen Sie beide Riemenscheiben auf den in ISO 9982 für dieses Profil festgelegten Mindestwirksamedurchmesser. Die kleine Riemenscheibe ist diejenige, die diese Prüfung nicht besteht.
- Passen Sie die Anzahl der Rippen so an, dass sie genau zum Riemen passt, und stellen Sie anschließend sicher, dass die Stirnbreite ausreichend ist, um den für das Profil erforderlichen Flankenspielraum zu gewährleisten.
- Wählen Sie die Befestigungsart anhand der obigen Tabelle „Konusbuchse vs. Vollbohrung“ aus und vergewissern Sie sich anschließend, dass die entsprechende Buchsengröße für Ihren Wellendurchmesser und die Nabe der Riemenscheibe verfügbar ist.
- Wählen Sie das Material unter Berücksichtigung von Trägheit und Umgebungsbedingungen aus und führen Sie die Oberflächenbehandlung erst zuletzt durch, da diese vom Material bestimmt wird.
- Vergleichen Sie die Nennleistung des Riemenherstellers mit Ihrem Umschlingungswinkel und dem Betriebsfaktor. Dies ist der Schritt, der in der Norm ISO 9982 nicht behandelt wird.
Die Schritte 2 und 3 sind in dieser Reihenfolge wichtig. Teams, die zunächst die Übersetzung festlegen und erst danach den Mindestdurchmesser prüfen, stellen häufig fest, dass die kleine Riemenscheibe unter dem Grenzwert liegt. In diesem Fall muss die Übersetzung auf einen größeren Achsabstand umberechnet werden.
Drei nennenswerte Fehler in der Spezifikation
Ersetzen von Abschnitten, da die Rippenanzahl übereinstimmt. Ein 6-Rippen-PJ und ein 6-Rippen-PK sehen in einer Stückliste ähnlich aus, haben jedoch keine gemeinsamen Maßangaben. Der Rippenabstand weicht um mehr als 50% ab, und der Riemen wird auf den Rippenspitzen aufliegen statt in den Rillen.
DIN 7867 und ISO 9982 sind als unterschiedliche Geometrien zu verstehen. Für diese Profile sind sie aufeinander abgestimmt. Eine Riemenscheibe, die gemäß einer der Normen beschrieben ist, ist mit einem Riemen kompatibel, der gemäß der anderen Norm beschrieben ist, sofern Profil und Rippenanzahl übereinstimmen.
Es wird davon ausgegangen, dass antistatisches Verhalten standardmäßig gegeben ist. Die Norm ISO 9982 regelt die Abmessungen. Die elektrische Leitfähigkeit von antistatischen Keilrippenriemen ist Gegenstand eines separaten Dokuments, der Norm ISO 1813, und für einen Antrieb in einem Bereich mit Explosionsschutzanforderungen muss der Riemen entsprechend spezifiziert sein. Die Norm für Riemenscheiben enthält hierzu keine Angaben.
Häufig gestellte Fragen
F: Kann ich einen PK-Riemen auf einer Riemenscheibe verwenden, die nach ISO 9981 statt nach ISO 9982 gefertigt ist?
A: Ja. Gemäß ISO 9981:2020 sind die Abmessungen und Toleranzen der PK-Profile in beiden Normen identisch, wobei ISO 9981 auf Nebenantriebe in Kraftfahrzeugen und ISO 9982 auf den allgemeinen industriellen Einsatz ausgerichtet ist.
F: Was ist der Unterschied zwischen dem effektiven Durchmesser und dem Außendurchmesser einer Poly-V-Riemenscheibe?
A: Der effektive Durchmesser ist der Arbeitsdurchmesser an der Laufposition des Riemens und der Wert, der für das Übersetzungsverhältnis herangezogen wird. Der Außendurchmesser ist das messbare Außenmaß, das um die Tiefe größer ist, um die der Riemen in die Rillen hineinragt. Der tatsächliche Teilkreisdurchmesser ist ein dritter Wert, der etwas größer ist als der effektive Durchmesser.
F: Sind Poly-V-, Micro-V-, Mehrrippen- und Serpentinenriemen dasselbe?
A: Es handelt sich um dasselbe Produkt mit V-Rippen, das unter verschiedenen Lieferanten- und Anwendungsbezeichnungen angeboten wird. Solange Querschnitt, Rippenanzahl und effektive Länge übereinstimmen, passt der Riemen unabhängig davon, welche Bezeichnung auf der Verpackung angegeben ist.
F: Wie groß ist der Betriebstemperaturbereich?
A: KTD gibt für seine Poly-V-Riemenscheibenreihe einen Temperaturbereich von −30 °C bis +90 °C an. In der Praxis bestimmt bei den meisten Antrieben die Riemenmischung die Obergrenze; überprüfen Sie daher neben den Angaben zur Riemenscheibe auch die Nennwerte des Riemens.
F: Kann eine Poly-V-Riemenscheibe aus Edelstahl gefertigt werden?
A: Ja, als Sonderanfertigung. Edelstahl und technische Kunststoffe fallen nicht unter das Standardsortiment aus Gusseisen, Aluminium und Kohlenstoffstahl und werden projektbezogen angeboten.
F: Wie werden die Preise festgelegt?
A: Die Preise richten sich nach dem jeweiligen Projekt und werden im Rahmen eines Angebots auf der Grundlage von Material, Abmessungen, Bearbeitungskomplexität, Stückzahl, Oberflächenbehandlung und weiteren technischen Anforderungen angegeben.
F: Muss ich die Oberflächenbeschaffenheit der Nut in einer Zeichnung angeben?
A: Geben Sie an, ob es sich um einen Hochgeschwindigkeitsantrieb handelt oder die Anwendung verschleißkritisch ist. In der Ausgabe von 1998 der Norm ISO 9982 wurde die Anforderung an die Rauheit der Nut auf unter Ra 3,2 μm festgelegt, und durch die ausdrückliche Nennung dieser Anforderung wird sie überprüfbar, anstatt dass sie nur vorausgesetzt wird.


 10:54