Equipa de Engenharia da KTD | Equipa de Engenharia de Aplicações e DFM | Publicado: 21 de agosto de 2026
Polias Poly-V apresentam ranhuras em V de 40°, com um passo das nervuras definido pelo perfil: PH 1,6 mm, PJ 2,34 mm, PK 3,56 mm, PL 4,70 mm, PM 9,40 mm. As normas ISO 9982 e DIN 7867 padronizam essa geometria, pelo que as secções nunca são intercambiáveis. Basta fazer corresponder o perfil, o número de nervuras e o diâmetro efetivo para que as correias sejam compatíveis entre diferentes fornecedores.
As tabelas de referência de que os engenheiros realmente necessitam para tomar esta decisão encontram-se, na sua maioria, em PDFs de catálogos europeus e atrás de barreiras de acesso a normas. Segue-se a geometria do lado da polia reunida num único local, juntamente com as partes da norma ISO 9982 que alteram a forma como se interpreta a folha de dimensões de um fornecedor.
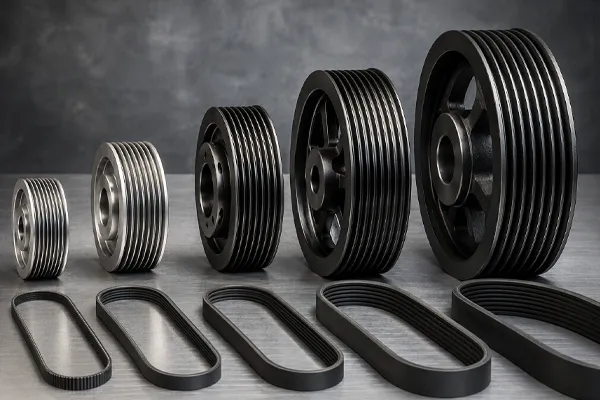
Polias Poly-V: Perfis PH a PM, materiais e dimensões
Referência do perfil: PH até PM
| Perfil |
Distância entre as nervuras |
Ângulo da ranhura |
Função típica |
Velocidade máxima da correia indicada |
| PH |
1,60 mm |
40° |
Motores para eletrodomésticos e equipamento leve; pouco comuns em instalações industriais |
— |
| PJ |
2,34 mm |
40° |
Equipamento de baixa potência, maquinaria compacta |
≈ 60 m/s |
| PK |
3,56 mm |
40° |
Sistemas de transmissão de acessórios automóveis; utilização mista em aplicações industriais |
≈ 50 m/s |
| PL |
4,70 mm |
40° |
Variadores industriais de gama média |
≈ 40 m/s |
| PM |
9,40 mm |
40° |
Maquinaria de elevada potência, acionamentos industriais pesados |
≈ 30 m/s |
O passo das nervuras, as dimensões das ranhuras e os diâmetros mínimos cumprem as normas DIN 7867 e ISO 9982, o que permite a intercambiabilidade entre marcas de correias e polias. Os valores de velocidade publicados correspondem aos máximos para cada secção e diminuem à medida que a secção aumenta; devem ser considerados como um limite de triagem, e não como um objetivo de projeto.
O PH merece uma menção especial. Está previsto na norma e é real, mas a secção PH mais estreita raramente se encontra em instalações industriais. Se as especificações de um variador exigirem PH, confirme se a correia está efetivamente disponível no comprimento de que necessita antes de definir a geometria da polia.
A PK está abrangida por duas normas ao mesmo tempo. A norma ISO 9982 abrange as categorias PH a PM para aplicações industriais, enquanto a norma ISO 9981:2020 aborda especificamente a PK para transmissões de acessórios automóveis — e estabelece que as dimensões e tolerâncias do perfil da correia PK são idênticas em ambas as normas internacionais. Uma polia PK fabricada de acordo com qualquer uma das normas é, dimensionalmente, a mesma peça. A diferença reside nos requisitos da aplicação em questão, e não na ranhura.
O que a norma ISO 9982 especifica e o que deixa ao seu critério
A edição atual é a ISO 9982:2021, terceira edição, publicada em setembro de 2021 pela Organização Internacional de Normalização (ISO), no âmbito do comité técnico ISO/TC 41/SC 1. O seu âmbito de aplicação abrange as principais características dimensionais dos perfis das ranhuras das polias com ranhuras em V, juntamente com as correias sem fim correspondentes, para os perfis PH, PJ, PK, PL e PM em aplicações industriais gerais, excluindo correias elásticas.
Há três aspetos que alteram a forma como uma folha de dimensões deve ser lida.
O diâmetro efetivo não é o diâmetro primitivo, nem o diâmetro exterior. O verdadeiro diâmetro primitivo de uma polia com ranhuras em V é ligeiramente maior do que o diâmetro efetivo. O diâmetro efetivo é o valor utilizado para calcular a relação de velocidade. O diâmetro exterior é o que se mede com um paquímetro. Os fornecedores publicam valores diferentes, e uma relação calculada a partir do diâmetro exterior apresenta um erro cuja magnitude aumenta à medida que a polia se torna mais pequena.
O acabamento da superfície da ranhura é especificado, não sendo deixado à discrição do operador de maquinagem. A edição de 1998 exigia que a rugosidade da superfície da ranhura da polia fosse inferior a Ra 3,2 μm. As ranhuras rugosas aceleram o desgaste das nervuras, uma vez que uma correia com nervuras em V transmite potência por atrito ao longo dos flancos, e é precisamente nos flancos que a correia se desloca.
O diâmetro efetivo mínimo é indicado numa tabela por perfil. A norma ISO 9982 apresenta os diâmetros efetivos mínimos recomendados para polias com ranhuras em V numa tabela específica. Os valores específicos constam do documento da norma, e deve perguntar-se a qualquer fornecedor que indique um valor inferior ao mínimo de uma secção qual a razão para tal. Ficar abaixo desse valor força uma compressão das nervuras para a qual a correia não foi concebida, e a falha manifesta-se sob a forma de fissuras nas nervuras, em vez de deslizamento.
O que a norma não indica é a potência nominal. A potência nominal é fornecida pelo fabricante da correia, com base no número de nervuras, no diâmetro efetivo, no ângulo de enrolamento e no fator de serviço. Uma polia em conformidade com a norma ISO 9982 indica que a correia é compatível. Não indica, porém, que o sistema de transmissão suportará a carga.
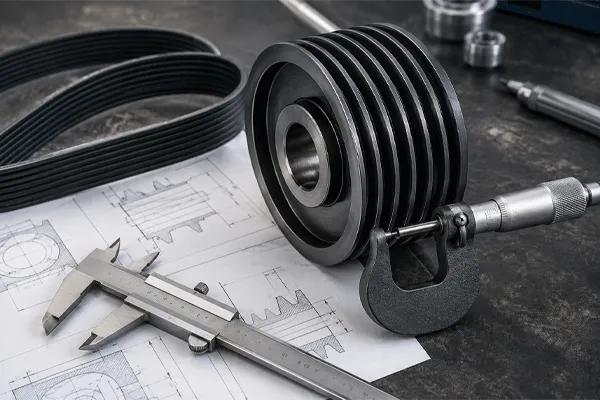
Polias Poly-V: Perfis PH a PM, materiais e dimensões
Ler e escrever uma designação Poly-V
A Polia Poly-V é descrito na íntegra por quatro elementos:
- Letra de perfil — PH, PJ, PK, PL ou PM.
- Número de nervuras — o número de ranhuras, que deve corresponder exatamente ao número de nervuras da correia.
- Diâmetro efetivo em milímetros.
- Montagem — tamanho da bucha cónica ou furo acabado com classe de tolerância e ranhura para chaveta.
Uma polia descrita como “PK, 6 nervuras, 112 mm efetivos, bucha cónica 1610” pode ser fabricada. A “PK 112”, por outro lado, não, porque omite tanto o número de nervuras como a forma como a polia se fixa ao eixo.
A contagem de ranhuras é onde as substituições no terreno correm mal com maior frequência. Uma correia de 6 nervuras numa polia de 8 nervuras funciona, mas funciona mal: a correia desloca-se para uma das extremidades, as nervuras submetidas a carga suportam uma tensão proporcionalmente superior à prevista no projeto e as duas ranhuras não utilizadas acumulam detritos. As equipas de manutenção aceitam esta situação porque a máquina continua a funcionar. A vida útil da correia diminui numa proporção que ninguém regista.
Seleção de materiais
| Material |
No lugar certo |
Compromisso |
| Ferro fundido cinzento HT150 |
Transmissões industriais gerais, polias cónicas padrão com bucha cónica |
Massa; frágil sob carga de impacto |
| Ferro fundido cinzento HT200 |
Acionamentos industriais para cargas mais elevadas, maior resistência ao desgaste |
Custo mais elevado do que o HT150; mesma classe de fragilidade |
| Alumínio 6061-T6 |
Aplicações de alta velocidade e alta aceleração em que a inércia é o fator dominante |
Flancos das ranhuras mais suaves; desgastam-se mais rapidamente em ambientes abrasivos |
| Aço ao carbono |
Conjuntos soldados ou fabricados para binários elevados |
É necessária proteção contra a corrosão; opção mais pesada |
| Aço inoxidável (por encomenda) |
Lavagem com jato de água, exposição a produtos químicos, equipamento para a indústria alimentar e farmacêutica |
Custo de maquinagem; orçamentado como trabalho personalizado |
| Plásticos de engenharia (personalizados) |
Resistência à corrosão, baixo ruído, utilização leve |
Variação dimensional em função da temperatura e da humidade |
A gama de funcionamento indicada pela KTD para a sua linha Poly-V é de −30 °C a +90 °C. Esse valor corresponde a um limite do sistema e não a um limite do metal, uma vez que é o composto da correia que determina o limite máximo na maioria dos sistemas de transmissão. O ferro fundido não se afeta com 90 °C. A borracha que desliza nas suas ranhuras, sim.
O ferro fundido continua a ser a escolha padrão para aplicações industriais Poly-V porque este perfil é normalmente utilizado quando se substitui uma transmissão por correia em V por uma questão de densidade de potência, e essas transmissões não são limitadas pela inércia. O alumínio justifica a sua utilização no lado acionado de máquinas de alta aceleração, onde a massa rotativa de uma polia de ferro fundido custa mais em termos de binário de aceleração do que o que compensa em termos de vida útil.
Taper-Lock versus furo sólido
| |
Bucha cónica |
Furo maciço / acabado |
| Alteração do diâmetro do eixo |
Troque a bucha, mantenha a polia |
É necessária uma nova polia |
| Estratégia de ações |
Uma polia abrange uma gama de diâmetros internos |
Um SKU por diâmetro interior |
| Concentricidade |
Depende do assentamento da bucha e do binário correto |
Usinado diretamente, uma interface a menos |
| Espaço axial |
O Bush aumenta o comprimento para além do cubo |
Compacto |
| Remoção |
Concebido para ser removido repetidamente |
Extrator e, muitas vezes, calor |
| Diâmetros pequenos |
Limitado; o casquilho necessita da parede do cubo |
Disponível até diâmetros de passo pequenos |
| Transferência de binário |
Atrito na interface cónica, mais a chave |
Ranhura, parafuso de fixação ou encaixe com interferência |
As buchas cónicas predominam nas correias Poly-V industriais por uma razão de manutenção e não por uma razão de engenharia: a mesma polia adapta-se a vários diâmetros de eixo e uma fábrica com doze máquinas necessita de menos peças sobressalentes. O custo é o comprimento axial e mais uma interface que pode ser montada incorretamente. Uma bucha apertada com um binário inferior ao especificado desliza sob carga e lixa o cone, que passa a nunca fixar corretamente, mesmo após o reaperto.
O furo maciço é a solução ideal em situações em que o espaço axial é reduzido, em que os diâmetros são suficientemente pequenos para que uma bucha não deixe espaço na parede do cubo e em que a concentricidade é importante para o acionamento. A KTD fornece ambas as configurações, juntamente com variantes para serviços pesados e em aço, destinadas a aplicações com binários mais elevados.
Em comparação com as listagens em formato de catálogo que predominam nesta pesquisa, que apresentam as opções de furos como um campo de seleção, a escolha é uma decisão de estratégia de manutenção tomada uma vez por plataforma de máquina, em vez de uma vez por polia.
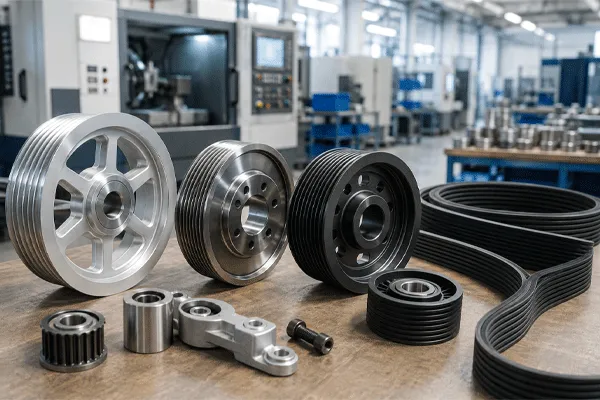
Polias Poly-V: Perfis PH a PM, materiais e dimensões
Tratamento de Superfície
Existem quatro opções disponíveis para a linha Poly-V:
- Óleo antiferrugem — proteção durante o transporte e o armazenamento de peças em ferro fundido e aço. Não se trata de um acabamento de serviço e deve ser removido antes do funcionamento da correia, uma vez que a presença de óleo numa transmissão por fricção constitui uma fonte de deslizamento.
- Óxido negro — resistência moderada à corrosão no aço, com variação dimensional mínima. Adequado para aplicações em que a tolerância da ranhura é reduzida.
- Fosfatização — oferece melhor resistência à corrosão do que o óxido negro no ferro fundido e no aço, sendo uma opção comum para polias expostas ao ar húmido das instalações industriais.
- Anodização dura — apenas em alumínio. Esta é a solução para o problema da flanco mole apresentado na tabela de materiais acima: endurece a superfície da ranhura onde um polia de alumínio que, de outra forma, usaria.
Um revestimento que aumenta a espessura altera a geometria da ranhura, o que, num Polia Poly-V significa alterar a posição de deslocamento da correia. Se for especificado um tratamento numa polia com uma tolerância estreita no diâmetro efetivo, o desenho deve indicar se a tolerância se aplica antes ou depois do tratamento.
Sequência de dimensionamento
- Retire o perfil da correia ou do mecanismo de transmissão que esta substitui. O perfil não pode ser escolhido livremente assim que a correia estiver instalada no sistema.
- Defina a relação de velocidade com base nos diâmetros efetivos, e não nos diâmetros exteriores. Verifique qual o valor indicado na tabela do fornecedor.
- Verifique se ambas as polias cumprem o diâmetro efetivo mínimo previsto para esse perfil na norma ISO 9982. A polia mais pequena é aquela que não cumpre este requisito.
- Ajuste o número de nervuras para que corresponda exatamente ao cinto e, em seguida, verifique se a largura da face permite a sua instalação, tendo em conta a folga lateral exigida pelo perfil.
- Escolha o método de montagem consultando a tabela acima que compara buchas cónicas com furos sólidos e, em seguida, verifique se existe um tamanho de bucha adequado ao diâmetro do seu eixo e ao cubo da polia.
- Escolha o material tendo em conta a inércia e o ambiente, e aplique o tratamento de superfície por último, uma vez que o tratamento é condicionado pelo material.
- Verifique se a potência nominal indicada pelo fabricante da correia corresponde ao seu ângulo de enrolamento e ao seu fator de serviço. Este é o passo que a norma ISO 9982 não abrange.
Os passos 2 e 3, nessa ordem, são importantes. As equipas que definem primeiro a relação de transmissão e só depois verificam o diâmetro mínimo verificam frequentemente que a polia pequena está abaixo do limite, situação em que a relação de transmissão tem de ser recalculada com base numa distância central maior.
Três erros de especificação que vale a pena destacar
Substituição de secções porque o número de nervuras coincide. Uma PJ de 6 nervuras e uma PK de 6 nervuras parecem semelhantes numa lista de peças, mas não têm nada em comum em termos dimensionais. O passo das nervuras difere em mais de 50%, e a correia assentará nas pontas das nervuras, em vez de nas ranhuras.
A norma DIN 7867 e a norma ISO 9982 referem-se a geometrias diferentes. Estão alinhadas no que diz respeito a estes perfis. Uma polia descrita de acordo com uma das normas é compatível com uma correia descrita de acordo com a outra, desde que tenham o mesmo perfil e o mesmo número de nervuras.
Parte-se do princípio de que o comportamento antiestático está incluído na norma. A norma ISO 9982 abrange as dimensões. A condutividade elétrica das correias antiestáticas com ranhuras em V é objeto de um documento separado, a norma ISO 1813, e um sistema de transmissão instalado numa área com requisitos de proteção contra explosões necessita de uma correia especificamente adequada a esses requisitos. A norma relativa às polias não faz qualquer referência a este aspeto.
Perguntas frequentes
P: Posso utilizar uma correia PK numa polia com corte conforme a norma ISO 9981, em vez da ISO 9982?
R: Sim. A norma ISO 9981:2020 estabelece que as dimensões e tolerâncias dos perfis PK são as mesmas em ambas as normas, sendo que a ISO 9981 se aplica aos sistemas de transmissão de acessórios automóveis e a ISO 9982 à utilização industrial geral.
P: Qual é a diferença entre o diâmetro efetivo e o diâmetro exterior numa polia Poly-V?
R: O diâmetro efetivo é o diâmetro de trabalho na posição de deslocação da correia e o valor a utilizar para a relação de velocidade. O diâmetro exterior é a dimensão exterior mensurável, maior pela profundidade a que a correia assenta nas ranhuras. O diâmetro de passo real é um terceiro valor, ligeiramente maior do que o diâmetro efetivo.
P: As correias Poly-V, Micro-V, de nervuras múltiplas e serpentinas são a mesma coisa?
R: Descrevem o mesmo produto com nervuras em V sob diferentes nomes de fornecedor e de aplicação. Basta verificar a secção, o número de nervuras e o comprimento efetivo e a correia irá encaixar, independentemente do nome que figure na embalagem.
P: Qual é o intervalo de temperatura de funcionamento?
R: A KTD indica uma gama de temperaturas de −30 °C a +90 °C para a sua linha de polias Poly-V. Na prática, o composto da correia determina o limite superior na maioria das transmissões; por isso, verifique as especificações da correia juntamente com as da polia.
P: É possível fabricar uma polia Poly-V em aço inoxidável?
R: Sim, como artigo personalizado. O aço inoxidável e os plásticos técnicos não fazem parte da gama padrão de ferro fundido, alumínio e aço ao carbono, pelo que o orçamento é elaborado caso a caso, consoante o projeto.
P: Como é que os preços são determinados?
R: Os preços variam consoante o projeto e são indicados na cotação, com base no material, nas dimensões, na complexidade do trabalho de maquinagem, na quantidade, no tratamento de superfície e noutros requisitos técnicos.
P: É necessário especificar o acabamento da superfície da ranhura num desenho?
R: Se o acionamento for de alta velocidade ou se a aplicação for sensível ao desgaste, indique-o. A edição de 1998 da norma ISO 9982 estabeleceu o requisito de rugosidade da ranhura abaixo de Ra 3,2 μm, e especificar esse requisito torna-o passível de inspeção, em vez de ser dado como pressuposto.


 10:54