Equipa de Engenharia da KTD | Equipa de Engenharia de Aplicações e DFM | Publicado: 20 de agosto de 2026
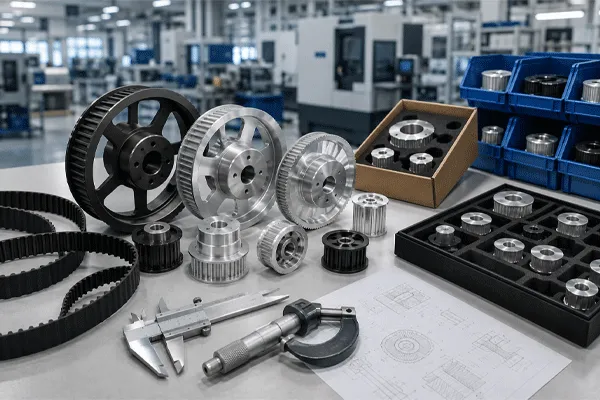
Uma frase digna de ser citada polia de sincronização personalizada O pedido de cotação inclui oito elementos: perfil e passo da correia, número de dentes, largura da face, configuração da aba, geometria do cubo, furo e método de montagem, material e tratamento de superfície. Envie estes dados acompanhados de um desenho com dimensões e da quantidade, e a primeira cotação é, normalmente, a definitiva.
Na maioria das solicitações de cotação incompletas faltam os mesmos dois campos. A classe de tolerância do furo é um deles. A largura da face é o outro, porque os engenheiros indicam a largura da correia e partem do princípio de que o fornecedor irá adicionar a folga necessária. Ambos dão origem a perguntas, e cada troca de correspondência custa dois a três dias num projeto que não dispõe de tempo a perder.
Este guia segue a ordem em que um engenheiro responsável pela elaboração de orçamentos analisa efetivamente um pedido. Seguir este guia fora da ordem correta leva a contradições — um número de dentes que não é compatível com o diâmetro interior que especificou, ou um cubo que não se encaixa em nenhum eixo na montagem.
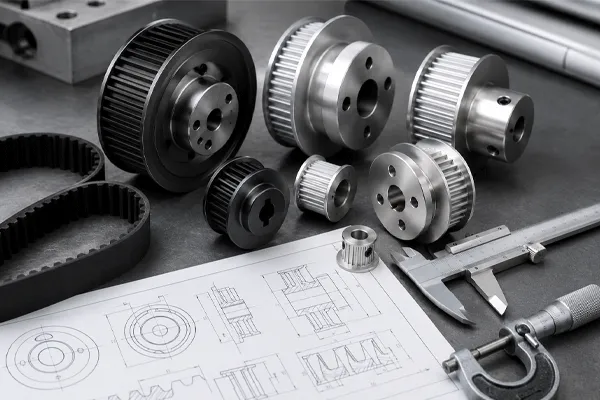
Polias de sincronização personalizadas: como especificá-las e adquiri-las
Passo 1: Bloqueie a correia antes de tocar na polia
A polia depende da correia, nunca o contrário. Resolva primeiro três coisas:
- Perfil e passo.HTD 3M / 5M / 8M / 14M / 20M, sistema imperial MXL / XL / L / H / XH / XXH, T2.5 / T5 / T10 / T20, S2M–S14M ou P2M–P14M.
- Largura da correia. A largura nominal da correia que irá circular nesta polia.
- Moldadas sem fim, soldadas sem fim ou com extremidades abertas. As correias com extremidades abertas em eixos lineares não alteram a geometria da polia, mas alteram o diâmetro mínimo da polia se a correia utilizar cordões de aço.
Está concluído quando: conseguir escrever uma única linha do tipo “HTD 8M, largura da correia de 20 mm, PU com cordão de aço, sem fim soldada”. Se a correia ainda não tiver sido escolhida, pare por aqui. Fazer um orçamento para uma polia com base numa correia ainda por decidir é a forma de acabar por pagar duas vezes a taxa de ferramentas.
Passo 2: Defina o número de dentes e, em seguida, verifique quanto isso lhe vai custar
O número de dentes determina o diâmetro de passo, o que, por sua vez, determina a relação de velocidade e o espaço disponível no furo.
O diâmetro de passo resulta diretamente do passo e do número de dentes: PD = (passo × número de dentes) ÷ π. Para uma polia HTD 8M com 30 dentes, isso equivale a (8 × 30) ÷ π ≈ 76,4 mm.
Existem duas restrições que apontam em direções opostas. Um número reduzido de dentes diminui as dimensões e a inércia do conjunto, mas também reduz o número de dentes em engrenagem, que é o que, na verdade, transmite o binário. Isso diminui a espessura da parede do cubo que fica entre o furo e a raiz do dente. Um número elevado de dentes resolve ambos os problemas, mas implica um aumento do espaço ocupado e da massa rotativa.
A verificação da espessura da parede é a que, na maioria das vezes, obriga a uma reformulação do projeto na fase de orçamento. Pegue no diâmetro de passo, subtraia o dobro da profundidade do dente, subtraia o diâmetro do furo e divida por dois. Se o resultado for fino em relação à profundidade da ranhura de chaveta que pretende cortar, a polia não suportará o binário — a falha manifesta-se como um cubo rachado com fissuras a irradiar a partir do canto da ranhura de chaveta, e não como desgaste dos dentes.
Considera-se concluído quando: o número de dentes, o diâmetro de passo calculado e o diâmetro exterior estiverem todos anotados, e a espessura da parede remanescente após o furo e a ranhura de chaveta pretendidos for um valor que já tenha verificado.
Passo 3: Determinar o número de flanges contando-as ao longo da transmissão
Correias dentadas deslizar lateralmente para dentro de serviço. As abas são o que mantêm a correia na polia, e o número de abas é uma característica do sistema de transmissão, não de uma única polia.
A regra a seguir num sistema de transmissão com duas polias é que haja, no mínimo, duas flanges entre o par — quer ambas na mesma polia, quer uma em cada uma. Distâncias entre eixos longas, eixos verticais e transmissões de alta velocidade levam, geralmente, à utilização de duas flanges na polia mais pequena.
Especifique o diâmetro e a espessura das flanges, bem como o lado em que cada uma se encontra. Uma disposição assimétrica é comum e pode ser incluída na cotação, mas apenas se o desenho indicar qual é cada face em relação ao cubo.
Considera-se concluído quando: o número total de flanges de cada polia do sistema de transmissão for, no mínimo, de duas por correia, e cada flange tiver um diâmetro e um lado.
Passo 4: Definir o «hub» como geometria, e não como uma palavra
“Com cubo” não é uma especificação. O cubo é uma saliência que aumenta o comprimento de encaixe do eixo e proporciona material para uma ranhura de chaveta ou para parafusos de fixação, e tem de ser quantificado.
Configurações das máquinas KTD:
| Tipo de cubo |
O que é necessário apresentar |
Motivo típico |
| Sem cubo |
— |
Acionamentos compactos, eixos com restrições de peso |
| Hub único |
Diâmetro do cubo, comprimento do cubo, de que lado |
Montagem padrão no eixo |
| Duplamente simétrico |
Diâmetro, comprimento |
Polias de face larga, carga equilibrada |
| Duplo assimétrico |
Diâmetro e comprimento de cada cubo |
Fixado de um lado, encaixe do eixo do outro |
| Cubo escalonado |
Diâmetro e comprimento de cada degrau |
Folga em torno dos ombros do eixo e dos assentos dos rolamentos |
Os cubos assimétricos e escalonados são os pontos em que os desenhos ficam mais frequentemente incompletos. Indicar apenas um diâmetro para uma polia com dois cubos deixa o engenheiro responsável pela cotação na incerteza, e essa estimativa costuma estar errada.
Considera-se concluído quando: cada elemento do cubo da peça tiver um diâmetro e um comprimento, e o desenho indicar em que lado se encontra.
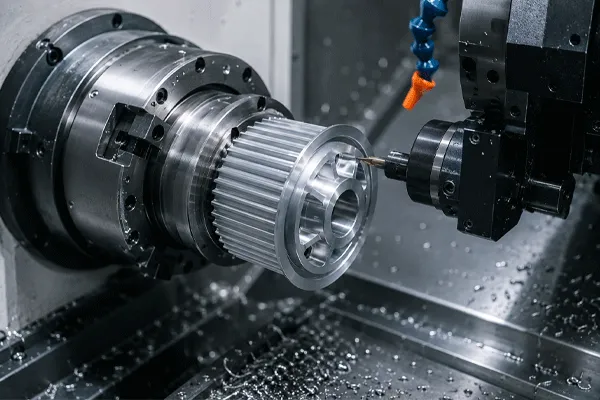
Polias de sincronização personalizadas: como especificá-las e adquiri-las
Passo 5: Especificar o diâmetro interior, o método de montagem e a classe de tolerância
Este é o passo que as páginas do catálogo atual costumam apresentar como um menu suspenso. Tem um impacto na produção maior do que qualquer outro campo.
Tipo de furo. As máquinas KTD realizam o acabamento de furos, furos estriados, furos em forma de D, furos cónicos e ranhuras para chavetas, de acordo com o desenho.
Classe de tolerância. H7 é a tolerância padrão do furo. A classe H6 está disponível mediante pedido e é a classe a especificar quando a polia é montada num eixo de servo com uma especificação de posicionamento, uma vez que a folga do furo se traduz diretamente em folga de engrenagem na carga.
Indique explicitamente a classe. Um desenho que indique um diâmetro interior de “12 mm” sem especificar a classe será cotado como H7 e, se o projeto exigisse H6, as peças estarão dimensionalmente corretas, mas funcionalmente incorretas.
Método de fixação. Ranhura para chaveta (indicar largura, profundidade e norma), parafusos de fixação (indicar quantidade, rosca e posição angular em relação à ranhura), bucha cónica ou encaixe com interferência. A posição dos parafusos de fixação é mais importante do que os engenheiros pensam — um parafuso que assente num canto da ranhura não fixa, mas sim deforma.
Considera-se concluído quando: a linha do furo no desenho indicar o diâmetro + classe de tolerância + elemento de fixação, por exemplo, “Ø12 H6, ranhura para chaveta 4 × 1,8 DIN 6885, 2 parafusos de fixação M4 a 90°”.”
Passo 6: Escolher o material adequado à carga, à velocidade e ao ambiente
| Material |
Onde se encaixa |
Fique atento a |
| alumínio 6061 |
Automação geral, baixa inércia |
Desgaste dos dentes sob binário elevado ou poeira abrasiva |
| alumínio 7075 |
Maior resistência com baixo peso |
Custo mais elevado e menor resistência à corrosão do que o 6061 |
| Aço ao carbono |
Alto binário, acionado por ranhura de chaveta |
Massa e inércia; requer proteção contra a corrosão |
| Aço inoxidável |
Lavagem de emergência, exposição a produtos químicos, assistência médica |
Custo de maquinagem; mais pesado do que o alumínio |
| Latão |
Sem produção de faíscas, necessidades elétricas específicas |
Flancos dos dentes macios sob carga prolongada |
| Nylon |
Funcionamento silencioso, utilização leve, resistência à corrosão |
Alterações dimensionais devido à humidade e à temperatura |
O alumínio é a escolha padrão para a automação, uma vez que a inércia predomina nos eixos de alta aceleração. A avaria que isso provoca é o desgaste do flanco dos dentes, e esse desgaste é acelerado mais pelo excesso de tensão da correia do que pelo binário. Se o seu sistema de acionamento for polia de alumínio e se os dentes estiverem a desgastar-se, verifique a tensão antes de substituir o material.
Quando se deve fazer isto: quando o material é designado pela classe, e não pela família. O termo “alumínio” é ambíguo entre as classes 6061 e 7075, e estas têm preços e processos de usinagem diferentes.
Passo 7: Adicionar o tratamento de superfície como um item de linha
O tratamento é especificado após o material, uma vez que é determinado por este.
- Óleo antiferrugem — proteção durante o transporte de peças de aço, não um acabamento final.
- Anodização transparente — alumínio, proteção geral contra a corrosão e proteção durante o manuseamento.
- Anodização dura — alumínio, quando o desgaste do flanco do dente é o modo de falha conhecido. Esta é a solução em alumínio para ambientes abrasivos.
- Óxido negro — aço, resistência moderada à corrosão com variação dimensional mínima.
- Niquelagem não electrolítica — deposição uniforme, incluindo no interior dos furos; a opção a escolher quando uma peça revestida tem de cumprir uma classe de tolerância.
- Endurecimento por indução — aço, endurecimento localizado dos dentes para transmissões de ciclo elevado.
Duas destas alteram as dimensões. A anodização dura cria uma camada que aumenta o tamanho da peça, enquanto o revestimento metálico aumenta a espessura do furo. Se tiver especificado H6 no Passo 5 e anodização dura aqui, o desenho tem de indicar se a tolerância se aplica antes ou depois do tratamento. Essa simples observação evita a disputa dimensional mais comum em polias personalizadas acabadas.
Considerado concluído quando: o tratamento for identificado e qualquer tolerância relativa ao furo ou ao dente for acompanhada de uma nota indicando se se trata de uma medida antes ou depois do tratamento.
Passo 8: Preparar a encomenda e enviá-la de uma só vez
O pacote cujo orçamento é apresentado sem perguntas de esclarecimento inclui:
- Desenho com cotas nos formatos STEP, IGES, DWG, DXF, SLDPRT ou PDF. Um modelo 3D, por si só, não é suficiente, uma vez que as classes de tolerância e as legendas das superfícies constam do desenho 2D.
- Quantidade, indicando se se trata de uma produção de protótipos ou de produção em série. As encomendas personalizadas começam a partir de 20 unidades e podem ir até mais de 10 000 por lote; o nível de quantidade determina o método de fabrico, e não apenas o preço unitário.
- Referência da correia da Etapa 1.
- Contexto da aplicação em uma ou duas linhas: binário, velocidade, ciclo de trabalho, ambiente. É isto que permite que uma análise de DFM detete problemas que o seu desenho não indicava.
Em comparação com as páginas de categorias de fornecedores que dominam esta pesquisa — que enumeram opções de personalização, tais como flanges, ranhuras de chaveta e buchas, sem nunca as organizar numa sequência que possa ser apresentada —, o último item é aquele que oferece maior valor. Um desenho indica ao fornecedor o que deve fabricar. O contexto de aplicação indica-lhe se o produto irá funcionar.
Está concluído quando: um e-mail contiver os quatro elementos e não tiveres escrito “por favor, informe-me” em nenhuma parte do mesmo.
Polias de sincronização personalizadas: como especificá-las e adquiri-las
O que acontece à sua encomenda depois de a enviar
O processo da KTD para polias personalizadas é o seguinte: análise de DFM → protótipo → inspeção do primeiro artigo → produção em série → inspeção por CMM e dos materiais → entrega com rastreabilidade. A empresa afirma que este processo funciona ao abrigo de um sistema de gestão da qualidade certificado pela norma ISO 9001:2015; a ISO identifica a norma ISO 9001 como a norma internacionalmente reconhecida para sistemas de gestão da qualidade, publicada pela Organização Internacional de Normalização.
Há dois pontos nessa sequência que merecem ser tidos em conta no planeamento. O feedback do DFM chega antes da cotação, o que significa que as alterações ao projeto ainda são baratas nessa fase. A Inspeção do Primeiro Artigo (FAI) é onde as classes de tolerância são verificadas em relação à peça real; por isso, um relatório da FAI que chegue sem as dimensões que mais lhe interessam significa que essas dimensões não foram indicadas como críticas no desenho.
Perguntas frequentes
P: Qual é a quantidade mínima para um produto personalizado? polia de distribuição?
R: As encomendas personalizadas têm um mínimo de 20 unidades. Para quantidades inferiores a essa, os custos com ferramentas e configuração pesam tanto no preço unitário que, na maioria das vezes, não compensa economicamente em comparação com a modificação de uma polia de série.
P: É possível usinar um furo personalizado numa polia padrão, em vez de fabricar uma polia a partir do zero?
R: Muitas vezes sim, e é a opção mais rápida quando o perfil, o número de dentes e a largura da face são todos padrão e apenas a interface de montagem é especial. Envie o número de referência da peça de série juntamente com os seus requisitos relativos ao furo.
P: H7 ou H6 — como é que decido?
R: A H7 é adequada para transmissões gerais em que a ranhura de chaveta transmite o binário e é aceitável uma folga reduzida. Especifique H6 quando a polia estiver montada num eixo de servo ou de motor de passo e a transmissão tiver uma especificação de repetibilidade de posicionamento, uma vez que a folga do furo se transfere para a carga sob a forma de movimento perdido.
P: Que formato de desenho devo enviar?
R: São aceites os formatos STEP, IGES, DWG, DXF, SLDPRT e PDF. Envie um modelo 3D juntamente com um desenho 2D com cotas. O modelo apresenta a geometria, enquanto o desenho inclui as classes de tolerância, as legendas das superfícies e os pontos de referência.
P: Preciso de especificar o perfil dos dentes se já tiver indicado a correia?
R: Diga-o na mesma. As correias com passo semelhante, mas pertencentes a famílias de perfis diferentes, não são intercambiáveis na mesma polia, e um número de referência de correia que o fornecedor tenha de procurar é uma fonte de problemas em potencial.
P: Como é que os preços são determinados?
R: Os preços variam consoante o projeto e são indicados na cotação, com base no material, nas dimensões, na complexidade do trabalho de maquinagem, na quantidade, no tratamento de superfície e noutros requisitos técnicos.
P: É possível adicionar flanges a uma polia após a usinagem?
R: É possível adicionar flanges aparafusadas ou prensadas como componentes separados, o que é comum quando um acionamento é modificado no local de instalação. Num projeto novo, a usinagem de flanges integradas à polia proporciona maior concentricidade e elimina um elemento de fixação da montagem.


 10:39