Инженерная команда KTD | Группа по прикладной инженерии и DFM | Опубликовано: 20 августа 2026 г.
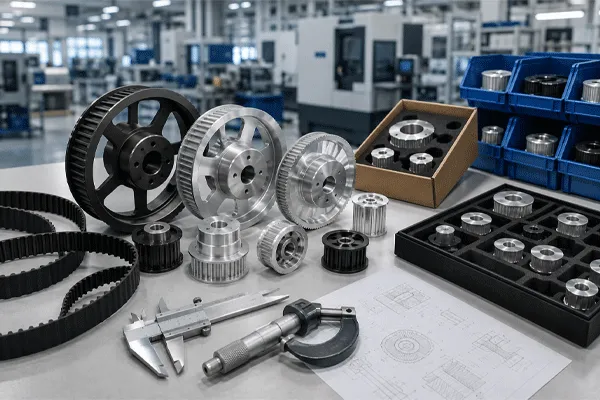
Цитата шаблонный ременный шкив Запрос на предложение включает восемь пунктов: профиль и шаг ремня, количество зубьев, ширина рабочей поверхности, конфигурация фланца, геометрия втулки, внутренний диаметр и способ крепления, материал и обработка поверхности. Пришлите эти данные вместе с чертежом с размерами и указанием количества, и первое ценовое предложение, как правило, будет окончательным.
В большинстве неполных запросов на предложение отсутствуют одни и те же два поля. Одно из них — класс допуска внутреннего диаметра. Другое — ширина торца, поскольку инженеры вместо этого указывают ширину ремня и полагают, что поставщик сам добавит зазор. Оба случая приводят к появлению дополнительных вопросов, а каждый такой раунд переписки отнимает два–три дня у проекта, в котором и так нет ни минуты запаса.
Данное руководство пошагово отражает порядок, в котором инженер по расчету стоимости фактически изучает запрос. Если следовать ему в неправильном порядке, возникают противоречия — например, количество зубьев, несовместимое с указанным вами внутренним диаметром, или втулка, которая не подходит ни к одному валу в сборке.
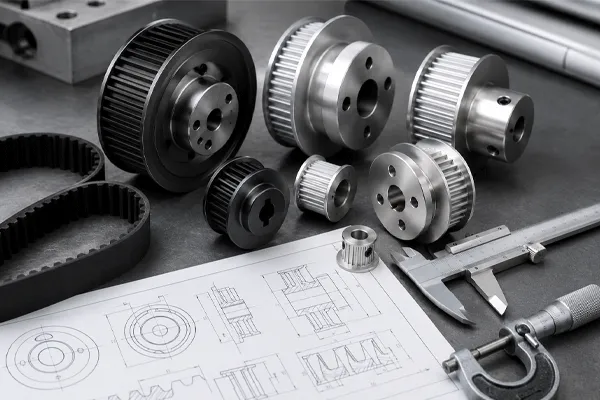
Шкивы с нестандартными параметрами: как их заказать и где приобрести
Шаг 1: Зафиксируйте ремень, прежде чем прикасаться к шкиву
Шкив зависит от ремня, а не наоборот. Сначала устраните три неполадки:
- Профиль и шаг.HTD 3M / 5M / 8M / 14M / 20M, имперские размеры MXL / XL / L / H / XH / XXH, T2.5 / T5 / T10 / T20, S2M–S14M или P2M–P14M.
- Ширина ремня. Номинальная ширина ремня, который будет проходить через этот шкив.
- Литые бесконечные, сварные бесконечные или с открытыми концами. Ремни с открытыми концами, используемые на линейных осях, не влияют на геометрию шкива, но изменяют минимальный диаметр шкива, если в ремне используется стальной корд.
Задача выполнена, если вы можете написать одну строку, например: “HTD 8M, ширина ленты 20 мм, полиуретан со стальным кордом, сварная бесконечная лента”. Если лента ещё не выбрана, остановитесь на этом. Расчёт стоимости шкива для ещё не выбранной ленты приводит к тому, что плата за изготовление инструментов взимается дважды.
Шаг 2: Укажите количество зубцов, а затем проверьте, во сколько вам это обойдётся
Количество зубьев определяет диаметр деления, что одновременно определяет передаточное число и доступное пространство в рабочей камере.
Диаметр шага напрямую зависит от шага и количества зубьев: PD = (шаг × количество зубьев) ÷ π. Для шкива HTD 8M с 30 зубьями это составляет (8 × 30) ÷ π ≈ 76,4 мм.
Существуют два ограничения, действующих в противоположных направлениях. Небольшое количество зубьев позволяет уменьшить размеры корпуса и инерцию, но при этом сокращается количество зубьев, находящихся в зацеплении, а именно они и передают крутящий момент. Это приводит к уменьшению толщины стенки втулки, остающейся между отверстием и корнем зуба. Большое количество зубьев решает обе проблемы, но приводит к увеличению габаритных размеров и массы вращающегося элемента.
Проверка толщины стенки — это тот этап, который чаще всего вынуждает перепроектировать изделие еще на этапе подготовки коммерческого предложения. Возьмите шаговый диаметр, вычтите из него двойную глубину зубца, вычтите диаметр отверстия и разделите на два. Если оставшаяся толщина окажется малой по сравнению с глубиной шпоночного паза, который вы планируете вырезать, шкив не выдержит крутящего момента — поломка проявится в виде трещины в втулке, идущей от угла шпоночного паза, а не в виде износа зубцов.
Задача считается выполненной, когда: количество зубьев, расчётный диаметр шага и наружный диаметр записаны, а толщина стенки, остающаяся после проходного отверстия и шпоночного паза, указана в виде конкретного числа, которое вы проверили.
Шаг 3: Определите количество фланцев, сосчитав их по всей длине привода
Ременные приводы смещаться вбок в услуга. Фланцы служат для удержания ремня на шкиве, а их количество является характеристикой привода в целом, а не отдельного шкива.
Согласно правилам эксплуатации привода с двумя шкивами, между ними должно быть не менее двух фланцев — либо оба на одном шкиве, либо по одному на каждом. Большие межосевые расстояния, вертикальные валы и высокоскоростные приводы, как правило, требуют установки двойного фланца на меньшем шкиве.
Укажите диаметр и толщину фланцев, а также, на какой стороне каждый из них расположен. Асимметричное расположение является обычным явлением и полностью учитывается при расчете стоимости, но только в том случае, если на чертеже указано, какая сторона является какой по отношению к ступице.
Условие выполнения: количество фланцев на каждом шкиве в приводе в сумме составляет не менее двух на каждый ремень, при этом каждый фланец имеет диаметр и одну сторону.
Шаг 4: Определите «хаб» как геометрический объект, а не как слово
“С втулкой” — это не техническое обозначение. Втулка представляет собой приподнятый выступ, который увеличивает длину зацепления вала и обеспечивает место для шпоночного паза или стопорных винтов, поэтому для нее необходимо указать размеры.
Конфигурации станков KTD:
| Тип втулки |
Что необходимо предоставить |
Типичная причина |
| Без концентратора |
— |
Компактные приводы, оси с ограничением по весу |
| Один концентратор |
Диаметр втулки, длина втулки, с какой стороны |
Стандартное крепление на валу |
| Двойная симметрия |
Диаметр, длина |
Шкивы с широким диском, равномерная нагрузка |
| Двойная асимметрия |
Диаметр и длина каждой втулки |
С одной стороны закреплено, с другой — входит в муфту вала |
| Ступенчатая втулка |
Диаметр и длина для каждой ступени |
Зазор вокруг буртиков вала и седл подшипников |
Наичаще в чертежах не хватает информации именно о несимметричных и ступенчатых втулках. Если в чертеже шкива с двумя втулками указан только один диаметр, инженеру, составляющему коммерческое предложение, приходится делать предположения, а эти предположения, как правило, оказываются неверными.
Задача выполнена, когда: для каждой детали в узле указаны как диаметр, так и длина, а на чертеже показано, с какой стороны она расположена.
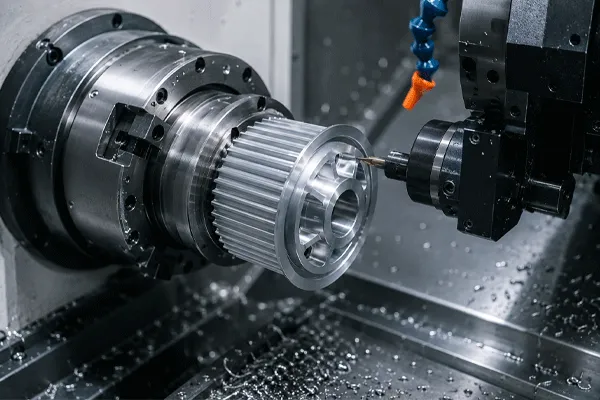
Шкивы с нестандартными параметрами: как их заказать и где приобрести
Шаг 5: Укажите внутренний диаметр, способ крепления и класс допуска
Именно этот шаг на страницах каталога действующих моделей чаще всего реализуется в виде раскрывающегося списка. Он имеет большее значение с точки зрения производства, чем любое другое поле.
Типы отверстий. Станки KTD выполняют обработку готовых отверстий, шлицевых отверстий, отверстий D-образной формы, конических отверстий и шпоночных пазов в соответствии с чертежами.
Класс допусков. H7 — стандартный класс допуска для внутреннего диаметра. Класс H6 предоставляется по запросу; его следует указывать в том случае, если шкив устанавливается на вал сервопривода с требованием к позиционированию, поскольку зазор во внутреннем диаметре напрямую проявляется в виде люфта при нагрузке.
Укажите класс явно. Если на чертеже указано, что диаметр отверстия составляет “12 мм”, но класс не указан, то в расчете будет принят класс H7; и если по проекту требовался класс H6, детали будут соответствовать размерам, но не будут работать должным образом.
Способ фиксации. Шпоночный паз (укажите ширину, глубину и стандарт), стопорные винты (укажите количество, резьбу и угловое положение относительно шпоночного паза), коническая втулка или прессовая посадка. Положение стопорного винта имеет большее значение, чем предполагают инженеры — винт, попавший на угол шпоночного паза, не обеспечивает зажим, а приводит к его деформации.
Задача выполнена, если в описании отверстия на чертеже указаны диаметр, класс допуска и способ фиксации, например: “Ø12 H6, шпоночный паз 4 × 1,8 DIN 6885, 2 стопорных винта M4 под углом 90°”.”
Шаг 6: Подбор материала с учетом нагрузки, скорости и условий эксплуатации
| Материал |
Где это применимо |
Обратите внимание на |
| алюминий 6061 |
Общая автоматизация, низкая инерция |
Износ зубьев при высоком крутящем моменте или под воздействием абразивной пыли |
| алюминий 7075 |
Более высокая прочность при низкой массе |
Более высокая стоимость, более низкая коррозионная стойкость по сравнению с 6061 |
| Углеродистая сталь |
Высокий крутящий момент, привод с шпоночным соединением |
Масса и инерция; требуется защита от коррозии |
| Нержавеющая сталь |
Промывка, воздействие химических веществ, медицинские нужды |
Стоимость механической обработки; более тяжелый, чем алюминий |
| Латунь |
Неискроопасные, специфические требования к электрооборудованию |
Мягкие боковые поверхности зубьев при длительной нагрузке |
| Нейлон |
Бесшумная работа, небольшие нагрузки, коррозионная стойкость |
Изменение размеров под воздействием влажности и температуры |
Алюминий является стандартным материалом для систем автоматизации, поскольку на осях с высоким ускорением преобладает инерция. Типичным видом износа при его использовании является износ боковых поверхностей зубьев, причем этот износ ускоряется в большей степени из-за чрезмерного натяжения ремня, чем под действием крутящего момента. Если ваш привод алюминиевый шкив а зубья изнашиваются, перед заменой материала проверьте натяжение.
Когда это нужно: если материал обозначен по маркировке, а не по семейству. Термин “алюминий” может означать как 6061, так и 7075, а эти марки отличаются по цене и технологичности.
Шаг 7: Добавление позиции «Обработка поверхности»
Порядок обработки определяется материалом, поскольку зависит от него.
- Антикоррозионное масло — средство для защиты стальных деталей при транспортировке, а не для окончательной обработки.
- Прозрачное анодирование — защита алюминия от общей коррозии и повреждений при транспортировке.
- Твёрдое анодирование — алюминий, когда износ боковых поверхностей зубьёв является известным видом разрушения. Это алюминиевое решение для абразивных сред.
- Черное оксидирование — сталь, умеренная коррозионная стойкость с минимальным изменением размеров.
- Химическое никелирование — равномерное нанесение покрытия, в том числе на внутренние поверхности отверстий; этот вариант подходит в тех случаях, когда деталь с нанесенным покрытием должна соответствовать определенному классу допуска.
- Индукционная закалка — закалка стали, локальная закалка зубьев для приводов с большим количеством рабочих циклов.
Два из этих методов влияют на размеры. При твёрдом анодировании образуется слой, увеличивающий размер детали, а гальваническое покрытие увеличивает толщину внутреннего отверстия. Если на 5-м этапе вы указали допуск H6, а здесь — твёрдое анодирование, в чертеже необходимо указать, применяется ли допуск до или после обработки. Это одно замечание позволяет избежать наиболее распространённых споров по поводу размеров готовых шкивов, изготовленных по индивидуальному заказу.
Завершено, когда: указана обработка, а к любому отверстию или допуску на зуб добавлена пометка «до» или «после» обработки.
Шаг 8: Сформируйте посылку и отправьте её одним отправлением
Пакет, стоимость которого указывается без дополнительных вопросов, включает:
- Чертеж с размерами в форматах STEP, IGES, DWG, DXF, SLDPRT или PDF. Одной только 3D-модели недостаточно, поскольку классы допусков и обозначения поверхностей указаны именно на 2D-чертеже.
- Количество, в том числе указание на то, идет ли речь о пробной партии или серийном производстве. Индивидуальные заказы принимаются от 20 штук и могут достигать более 10 000 штук за партию; при этом уровень количества влияет не только на цену за единицу, но и на способ производства.
- Ссылка на ремень из шага 1.
- Контекст применения в одной-двух строках: крутящий момент, скорость, коэффициент загрузки, условия эксплуатации. Именно это позволяет в ходе экспертизы DFM выявить проблемы, которые не были отражены в вашем чертеже.
По сравнению со страницами категорий поставщиков, которые доминируют в этом поиске — на которых перечислены варианты индивидуальной настройки, такие как фланцы, шпоночные пазы и втулки, но при этом они никогда не объединяются в готовую к подаче на рассмотрение последовательность, — последний пункт приносит наибольшую пользу. Чертеж указывает поставщику, что именно нужно изготовить. Контекст применения же позволяет понять, будет ли изделие работать.
Задача выполнена, если: в одном электронном письме присутствуют все четыре элемента, и вы нигде в нём не написали “прошу дать рекомендации”.
Шкивы с нестандартными параметрами: как их заказать и где приобрести
Что происходит с вашей посылкой после отправки
Процесс производства KTD с использованием нестандартных шкивов включает следующие этапы: экспертиза DFM → изготовление прототипа → приемочный контроль первой единицы продукции → серийное производство → контроль на координатно-измерительной машине (CMM) и проверка материалов → поставка с обеспечением прослеживаемости. Компания заявляет, что данный процесс осуществляется в рамках системы управления качеством, сертифицированной по стандарту ISO 9001:2015; ISO определяет ISO 9001 как международно признанный стандарт системы управления качеством, опубликованный Международной организацией по стандартизации.
В рамках этой последовательности следует уделить особое внимание двум моментам. Отзыв по технологичности (DFM) поступает до подготовки коммерческого предложения, а это означает, что на данном этапе внесение изменений в конструкцию обходится недорого. В ходе первичного контроля изделия (FAI) классы допусков проверяются по фактической детали, поэтому если в отчете по FAI отсутствуют размеры, которые вас интересуют больше всего, это означает, что эти размеры не были обозначены на чертеже как критические.
Часто задаваемые вопросы
A: Индивидуальные заказы принимаются от 20 штук. При меньшем количестве затраты на изготовление инструментов и настройку оборудования настолько повышают цену за единицу, что с экономической точки зрения это редко оправдывает себя по сравнению с модификацией серийного шкива.
Вопрос: Можно ли выточить отверстие нужного размера в стандартной шкиве вместо того, чтобы изготавливать её с нуля?
A: Часто да, и это самый быстрый способ, если профиль, количество зубьев и ширина рабочей поверхности соответствуют стандартам, а особенности касаются только монтажного интерфейса. Укажите артикул серийной детали вместе с требованиями к внутреннему диаметру.
Вопрос: H7 или H6 — как выбрать?
A: H7 подходит для обычных приводов, в которых крутящий момент передается через шпоночный паз и допустим небольшой зазор. Укажите H6, если шкив установлен на валу сервопривода или шагового двигателя, а для привода предусмотрены требования к повторяемости позиционирования, поскольку зазор в отверстии приводит к потере движения и передается на нагрузку.
Вопрос: В каком формате следует отправить чертеж?
A: Принимаются форматы STEP, IGES, DWG, DXF, SLDPRT и PDF. Отправляйте 3D-модель вместе с 2D-чертежом с размерами. Модель содержит геометрию, а чертеж — классы допусков, обозначения поверхностей и базы отсчета.
Вопрос: Нужно ли указывать профиль зубьев, если я уже указал тип ремня?
A: В любом случае уточните это. Ремни с одинаковым шагом, но из разных семейств профилей, не являются взаимозаменяемыми на одном и том же шкиве, а номер детали ремня, который поставщику приходится искать в каталоге, — это верный повод для возникновения проблем.
Вопрос: Как формируются цены?
A: Стоимость зависит от конкретного проекта и указывается в коммерческом предложении с учетом материала, размеров, сложности обработки, количества, вида обработки поверхности и других технических требований.
Вопрос: Можно ли установить фланцы на шкив после механической обработки?
A: Фланцы с болтовым креплением или прессованные фланцы можно устанавливать в качестве отдельных компонентов, что часто практикуется при модификации привода в полевых условиях. В новой конструкции фланцы, изготовленные методом механической обработки и являющиеся неотъемлемой частью шкива, обеспечивают более высокую концентричность и позволяют исключить один крепежный элемент из сборки.


 10:39