Team tecnico KTD | Team di ingegneria applicativa e DFM | Pubblicato il 20 agosto 2026
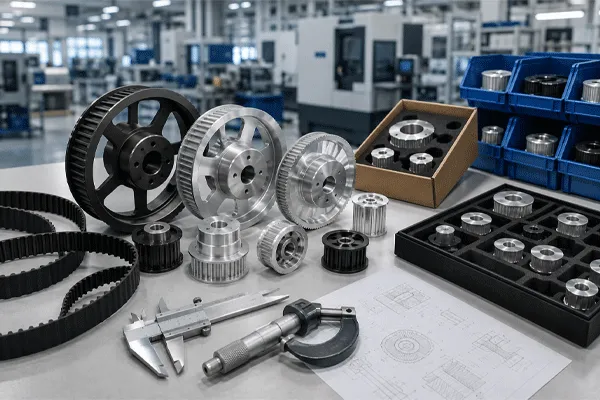
Una citazione puleggia di distribuzione personalizzata La richiesta di preventivo (RFQ) comprende otto voci: profilo e passo della cinghia, numero di denti, larghezza della faccia, configurazione delle flange, geometria del mozzo, foro e metodo di montaggio, materiale e trattamento superficiale. Inviate questi dati insieme a un disegno quotato e alla quantità richiesta, e il primo preventivo sarà solitamente quello definitivo.
Nella maggior parte delle richieste di preventivo incomplete mancano sempre gli stessi due campi. Uno è la classe di tolleranza del foro. L’altro è la larghezza della superficie di contatto, poiché gli ingegneri indicano invece la larghezza del nastro, dando per scontato che sia il fornitore ad aggiungere il gioco necessario. Entrambi questi dati vengono richiesti come chiarimenti, e ogni scambio di informazioni comporta un ritardo di due o tre giorni in un progetto che non ne aveva affatto da perdere.
Questa guida segue l'ordine in cui un tecnico addetto ai preventivi esamina effettivamente una richiesta. Seguirla in ordine errato porta a contraddizioni: ad esempio, un numero di denti incompatibile con il foro specificato, oppure un mozzo che non si adatta a nessun albero del gruppo.
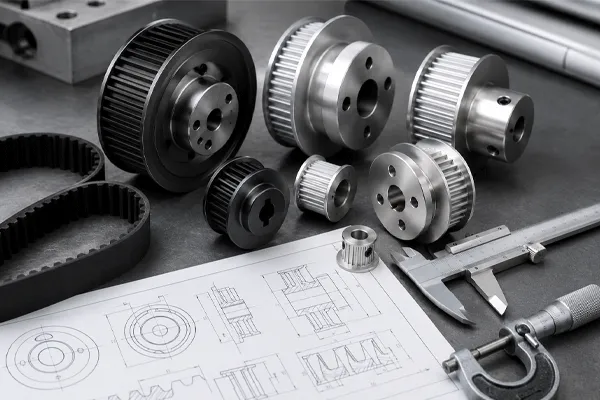
Pulegge di trasmissione personalizzate: come specificarne le caratteristiche e procurarsele
Fase 1: Bloccare la cinghia prima di toccare la puleggia
La puleggia deriva dalla cinghia, mai il contrario. Per prima cosa, sistemate tre cose:
- Profilo e passo.HTD 3M / 5M / 8M / 14M / 20M, sistema imperiale MXL / XL / L / H / XH / XXH, T2.5 / T5 / T10 / T20, S2M–S14M o P2M–P14M.
- Larghezza della cinghia. La larghezza nominale della cinghia che scorrerà su questa puleggia.
- A ciclo continuo stampato, a ciclo continuo saldato o con estremità aperte. Le cinghie con estremità aperte sugli assi lineari non modificano in alcun modo la geometria della puleggia, ma modificano il diametro minimo della puleggia se la cinghia è dotata di cavi d’acciaio.
È pronto quando: riesci a scrivere una singola riga del tipo “HTD 8M, larghezza nastro 20 mm, PU con cordicelle in acciaio, senza fine saldato”. Se il nastro non è ancora stato scelto, fermati qui. Richiedere un preventivo per una puleggia in base a un nastro non ancora scelto significa pagare due volte i costi di attrezzaggio.
Fase 2: Imposta il numero di denti, poi verifica quanto ti costa
Il numero di denti determina il diametro primitivo, che a sua volta determina il rapporto di velocità e lo spazio disponibile nel foro.
Il diametro di passo deriva direttamente dal passo e dal numero di denti: PD = (passo × numero di denti) ÷ π. Per una puleggia HTD 8M con 30 denti, si ottiene (8 × 30) ÷ π ≈ 76,4 mm.
Due vincoli agiscono in direzioni opposte. Un numero ridotto di denti riduce le dimensioni e l'inerzia del componente, ma riduce anche il numero di denti in presa, che sono quelli che effettivamente trasmettono la coppia. Inoltre, riduce lo spessore della parete del mozzo che rimane tra il foro e la radice del dente. Un numero elevato di denti risolve entrambi i problemi, ma comporta un aumento delle dimensioni e della massa rotante.
La verifica dello spessore della parete è quella che più spesso impone una riprogettazione in fase di preventivazione. Prendete il diametro primitivo, sottraete il doppio della profondità del dente, sottraete il diametro del foro e dividete per due. Se il risultato è esiguo rispetto alla profondità della scanalatura che intendete realizzare, la puleggia non sarà in grado di sostenere la coppia: il guasto si manifesterà con una crepa nel mozzo che si irradia dall’angolo della scanalatura, non come usura dei denti.
L'operazione è terminata quando: il numero di denti, il diametro di passo calcolato e il diametro esterno sono stati tutti annotati, e lo spessore della parete residua dopo la foratura e la scanalatura previste corrisponde a un valore che avete verificato.
Fase 3: Determinare il numero di flange contandole lungo l'asse di trasmissione
Cinghie di distribuzione scivolare lateralmente in servizio. Le flange servono a mantenere la cinghia sulla puleggia, e il numero di flange è una caratteristica dell'intero sistema di trasmissione, non di una singola puleggia.
La regola generale per una trasmissione a due pulegge prevede un minimo di due flange tra le due pulegge: entrambe su una sola puleggia oppure una su ciascuna. Le interassi lunghe, gli alberi verticali e le trasmissioni ad alta velocità richiedono generalmente l’utilizzo di una doppia flangia sulla puleggia più piccola.
Specificare il diametro e lo spessore delle flange, nonché il lato su cui è posizionata ciascuna di esse. Una disposizione asimmetrica è comune e può essere tranquillamente inclusa nel preventivo, ma solo se il disegno indica quale faccia corrisponde a quale rispetto al mozzo.
Condizione di completamento: il numero complessivo di flange di ciascuna puleggia nella trasmissione deve essere pari ad almeno due per ogni cinghia, e ogni flangia deve avere un diametro e un lato.
Fase 4: Definire l'hub come geometria, non come parola
“Con mozzo” non è una specifica tecnica. Il mozzo è una sporgenza che aumenta la lunghezza di innesto dell'albero e offre spazio per una sede per chiavetta o per viti di fissaggio, e deve essere indicato con dei numeri.
Configurazioni delle macchine KTD:
| Tipo di mozzo |
Cosa portare |
Motivo tipico |
| Senza mozzo |
— |
Azionamenti compatti, assi con limitazione di peso |
| Hub singolo |
Diametro del mozzo, lunghezza del mozzo, da quale lato |
Montaggio standard sull'albero |
| Doppia simmetria |
Diametro, lunghezza |
Pulegge a faccia larga, carico bilanciato |
| Doppio asimmetrico |
Diametro e lunghezza di ciascun mozzo |
Fissato da un lato, innesto sull'albero dall'altro |
| Mozzo a gradini |
Diametro e lunghezza di ogni gradino |
Spazio libero attorno alle spalle dell'albero e alle sedi dei cuscinetti |
I mozzi asimmetrici e a gradini sono proprio i punti in cui i disegni risultano più spesso incompleti. Indicare un solo diametro per una puleggia a due mozzi costringe il tecnico addetto alla preventivazione a fare delle ipotesi, che di solito si rivelano errate.
Si considera completato quando: ogni elemento del mozzo presente sul pezzo ha sia un diametro che una lunghezza, e il disegno indica su quale lato si trova.
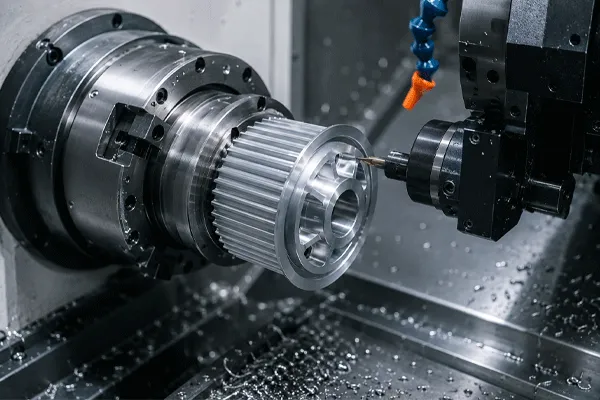
Pulegge di trasmissione personalizzate: come specificarne le caratteristiche e procurarsele
Fase 5: Specificare il diametro interno, il metodo di montaggio e la classe di tolleranza
Questo è il campo che nelle pagine del catalogo delle apparecchiature in servizio viene più spesso lasciato come menu a tendina. Ha un impatto sulla produzione maggiore rispetto a qualsiasi altro campo.
Tipo di foro. Le macchine KTD realizzano fori finiti, fori scanalati, fori a forma di D, fori conici e scanalature per chiavette secondo disegno.
Classe di tolleranza. H7 è la tolleranza standard del foro. La classe H6 è disponibile su richiesta ed è quella da specificare quando la puleggia viene montata su un albero del servomotore con specifiche di posizionamento, poiché il gioco nel foro si traduce direttamente in gioco assiale sotto carico.
Indicare esplicitamente la classe. Un disegno in cui il diametro interno è indicato come “12 mm” senza specificarne la classe viene quotato come H7; se invece il progetto richiedesse H6, i componenti risulterebbero dimensionalmente corretti ma funzionalmente errati.
Metodo di bloccaggio. Scanalatura (indicare larghezza, profondità e standard), viti di fissaggio (indicare quantità, filettatura e posizione angolare rispetto alla scanalatura), boccola conica o accoppiamento con interferenza. La posizione delle viti di fissaggio è più importante di quanto gli ingegneri credano: una vite che si appoggia su un angolo della scanalatura non blocca, ma la deforma.
Si considera completato quando: la quota del foro sul disegno riporta il diametro + la classe di tolleranza + il dispositivo di bloccaggio, ad esempio “Ø12 H6, scanalatura per chiavetta 4 × 1,8 DIN 6885, 2 viti di fissaggio M4 a 90°”.”
Fase 6: Adattare il materiale al carico, alla velocità e all'ambiente
| Materiale |
Dove va posizionato |
Attenzione a |
| alluminio 6061 |
Automazione generale, bassa inerzia |
Usura dei denti in presenza di coppie elevate o polvere abrasiva |
| alluminio 7075 |
Maggiore resistenza a parità di massa ridotta |
Costo più elevato, resistenza alla corrosione inferiore rispetto al 6061 |
| Acciaio al carbonio |
Coppia elevata, azionamento con chiavetta |
Massa e inerzia; richiede protezione dalla corrosione |
| Acciaio inossidabile |
Lavaggio, esposizione a sostanze chimiche, assistenza medica |
Costo di lavorazione; più pesante dell'alluminio |
| Ottone |
Esente da scintille, esigenze elettriche specifiche |
Fianchi dei denti morbidi sotto carico prolungato |
| Nylon |
Funzionamento silenzioso, impieghi leggeri, resistenza alla corrosione |
Variazioni dimensionali dovute all'umidità e alla temperatura |
L'alluminio è il materiale di riferimento per l'automazione perché l'inerzia è il fattore dominante negli assi ad alta accelerazione. Il guasto che ne deriva è l'usura del fianco dei denti, e tale usura è accelerata maggiormente dall'eccessiva tensione della cinghia piuttosto che dalla coppia. Se il vostro sistema di azionamento è puleggia in alluminio e se i denti si stanno consumando, controllare la tensione prima di sostituire il materiale.
Da fare quando: il materiale viene indicato in base al grado, non alla famiglia. Il termine “alluminio” è ambiguo, poiché può riferirsi sia al 6061 che al 7075, e questi hanno prezzi e lavorabilità diversi.
Passaggio 7: Aggiungere il trattamento superficiale come voce di riga
Il trattamento viene specificato dopo il materiale, poiché ne è determinato.
- Olio antiruggine: protezione durante il trasporto per i componenti in acciaio, non una finitura definitiva.
- Anodizzazione trasparente: protezione dell’alluminio dalla corrosione generale e durante la movimentazione.
- Anodizzazione dura — alluminio, quando l'usura del fianco del dente è la modalità di cedimento nota. Questa è la soluzione in alluminio per gli ambienti abrasivi.
- Ossido nero — acciaio, resistenza moderata alla corrosione con variazioni dimensionali minime.
- Nichelatura chimica: deposito uniforme anche all’interno dei fori; la soluzione ideale quando un pezzo nichelato deve comunque rispettare una classe di tolleranza.
- Tempra a induzione — acciaio, tempra localizzata dei denti per trasmissioni ad alto numero di cicli.
Due di questi interventi modificano le dimensioni. L’anodizzazione dura crea uno strato che aumenta le dimensioni del pezzo, mentre la placcatura aggiunge spessore al foro. Se al Passo 5 è stata specificata la tolleranza H6 e qui l’anodizzazione dura, il disegno tecnico deve indicare se la tolleranza si applica prima o dopo il trattamento. Questa semplice precisazione previene la controversia dimensionale più comune relativa alle pulegge personalizzate finite.
Considerato completato quando: il trattamento è stato identificato e ogni foro o tolleranza dentale è accompagnato da una nota che indica se si tratta di una misura pre-trattamento o post-trattamento.
Passaggio 8: Preparare il pacco e spedirlo una volta sola
Il pacchetto per il quale viene fornito un preventivo senza ulteriori domande comprende:
- Disegno quotato in formato STEP, IGES, DWG, DXF, SLDPRT o PDF. Un modello 3D da solo non è sufficiente, poiché le classi di tolleranza e le annotazioni relative alle superfici sono riportate sul disegno 2D.
- Quantità, specificando se si tratta di una produzione di prototipi o di una produzione in serie. Gli ordini personalizzati partono da 20 pezzi e possono arrivare a oltre 10.000 per lotto; la fascia di quantità influisce sul processo di produzione, non solo sul prezzo unitario.
- Riferimento alla cinghia del Passo 1.
- Contesto di applicazione in una o due righe: coppia, velocità, ciclo di lavoro, condizioni ambientali. È proprio questo che permette a una revisione DFM di individuare problemi che il disegno non ha messo in evidenza.
Rispetto alle pagine dedicate alle categorie dei fornitori che dominano questa ricerca — le quali elencano opzioni di personalizzazione quali flange, scanalature e boccole senza mai assemblarle in una sequenza presentabile — l’ultimo elemento è quello che offre il maggior valore. Un disegno indica al fornitore cosa realizzare. Il contesto applicativo gli permette di capire se funzionerà.
È fatto quando: un’e-mail contiene tutti e quattro gli elementi e non hai scritto “per favore, mi dia un consiglio” in nessuna parte del testo.
Pulegge di trasmissione personalizzate: come specificarne le caratteristiche e procurarsele
Cosa succede al tuo pacco dopo che lo hai spedito
Il percorso di KTD relativo alle pulegge personalizzate prevede: revisione DFM → prototipo → ispezione del primo articolo → produzione in serie → ispezione CMM e dei materiali → consegna con tracciabilità. L’azienda dichiara che tale processo opera nell’ambito di un sistema di gestione della qualità certificato ISO 9001:2015; l’ISO identifica la norma ISO 9001 come lo standard di gestione della qualità riconosciuto a livello internazionale, pubblicato dall’Organizzazione internazionale per la normazione.
Ci sono due aspetti di questa sequenza su cui vale la pena concentrarsi. Il feedback sul DFM arriva prima del preventivo, il che significa che in quella fase le modifiche al progetto hanno ancora un costo contenuto. L’ispezione del primo articolo (FAI) è il momento in cui le classi di tolleranza vengono verificate rispetto al pezzo reale; pertanto, se un rapporto FAI viene fornito senza le quote che più ti interessano, significa che tali quote non sono state indicate come critiche nel disegno.
Domande frequenti
D: Qual è la quantità minima per un ordine personalizzato? puleggia di distribuzione?
R: Gli ordini personalizzati partono da 20 pezzi. Per quantità inferiori, i costi di stampaggio e di configurazione incidono in modo determinante sul prezzo unitario, al punto che dal punto di vista economico raramente conviene rispetto alla modifica di una puleggia di serie.
D: È possibile realizzare un foro personalizzato su una puleggia standard invece di fabbricarne una ex novo?
R: Spesso sì, ed è la soluzione più rapida quando il profilo, il numero di denti e la larghezza della faccia sono tutti standard e solo l’interfaccia di montaggio è speciale. Inviateci il codice articolo di serie insieme alle vostre specifiche relative al foro.
D: H7 o H6 — come faccio a scegliere?
R: La tolleranza H7 è indicata per trasmissioni generiche in cui la chiavetta trasmette la coppia e è accettabile un gioco ridotto. Specificare la tolleranza H6 quando la puleggia è montata sull'albero di un servomotore o di un motore passo-passo e la trasmissione deve soddisfare requisiti di ripetibilità di posizionamento, poiché il gioco del foro si trasferisce al carico sotto forma di movimento perso.
D: Quale formato di disegno devo inviare?
R: Sono accettati i formati STEP, IGES, DWG, DXF, SLDPRT e PDF. Inviare insieme un modello 3D e un disegno 2D quotato. Il modello riporta la geometria, mentre il disegno indica le classi di tolleranza, le annotazioni relative alle superfici e i sistemi di riferimento.
D: Devo specificare il profilo dei denti se ho già indicato il tipo di cinghia?
A: Dillo comunque. Le cinghie con passo simile ma appartenenti a famiglie di profili diverse non sono intercambiabili sulla stessa puleggia, e un codice articolo della cinghia che un fornitore deve cercare è una fonte di potenziali problemi.
D: Come vengono stabiliti i prezzi?
R: I prezzi variano a seconda del progetto e vengono comunicati nel preventivo in base al materiale, alle dimensioni, alla complessità della lavorazione, alla quantità, al trattamento superficiale e ad altri requisiti tecnici.
D: È possibile aggiungere delle flange a una puleggia dopo la lavorazione?
R: Le flange imbullonate o pressate possono essere aggiunte come componenti separati, cosa che avviene comunemente quando si modifica un azionamento sul campo. In un nuovo progetto, la lavorazione delle flange integrate nella puleggia garantisce una maggiore concentricità ed elimina un elemento di fissaggio dall’assemblaggio.


 10:39