Equipo de ingeniería de KTD | Equipo de Ingeniería de Aplicaciones y DFM | Actualizado el 27 de agosto de 2026
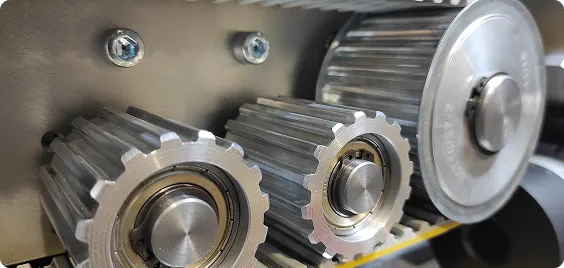
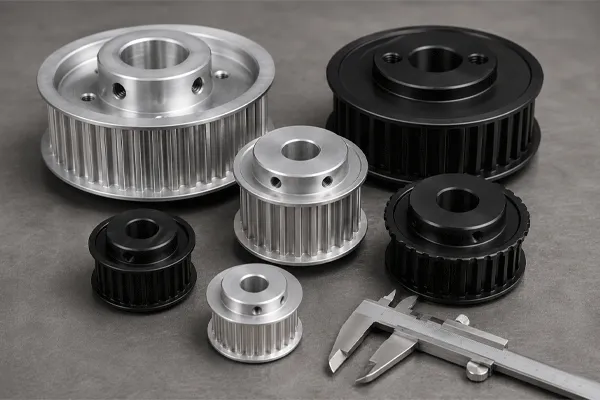
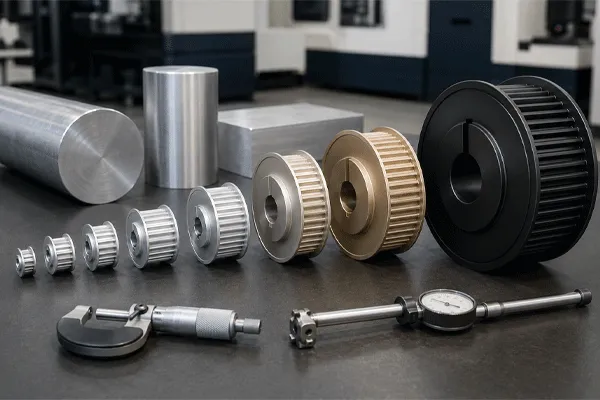
Polias de distribución de aluminio Es ideal para aplicaciones en las que la inercia y la masa son más importantes que la dureza superficial. El 6061-T6 cubre la mayor parte de los trabajos de automatización; el 7075-T6 ofrece aproximadamente un 80% más de límite elástico para piezas en las que el buje es un elemento crítico. El anodizado aumenta la resistencia al desgaste, pero se expande hacia el interior del orificio, por lo que es necesario especificar conjuntamente la tolerancia y el enmascaramiento.
Poleas de distribución de aluminio: aleaciones, anodizado, especificaciones del orificio
Dos aleaciones, una decisión: resistencia o tolerancia
La mayor parte del aluminio poleas de distribución En el mercado se encuentra la aleación 6061-T6, y con razón. Se mecaniza con facilidad, se anodiza con un acabado uniforme y resiste en los rangos de tensión a los que realmente funcionan los motores de automatización. El 7075-T6 es la aleación a la que se recurre cuando el buje debe realizar tareas complejas: una banda delgada, un diámetro interior pequeño bajo un gran número de dientes o un asiento de bloqueo cónico que soporta una tensión de sujeción real.
| Propiedad |
6061-T6 |
7075-T6 |
| Límite elástico típico |
~276 MPa |
~503 MPa |
| Resistencia a la tracción típica |
~310 MPa |
~572 MPa |
| Densidad |
2,70 g/cm³ |
2,81 g/cm³ |
| Mecanizabilidad |
Bien; control de la viruta predecible |
Está bien, pero presenta un mayor desgaste de la herramienta y es más sensible a las rebabas |
| Respuesta sobre el anodizado (transparente) |
De color pajizo claro uniforme a transparente |
Ligeramente más oscuro y menos uniforme en las superficies grandes |
| Respuesta sobre el anodizado duro |
Capa uniforme, compacta y resistente |
Es útil, pero más propenso a que se quemen los bordes en las secciones finas |
| Resistencia a la corrosión |
Mejor |
Menor; su contenido en cobre lo hace más sensible a la humedad o a la exposición a sustancias químicas |
| Soldabilidad |
Soldable |
Prácticamente no se puede soldar |
| Uso habitual en poleas |
Automatización general, cintas transportadoras, ejes de posicionamiento |
Poleas de banda delgada, orificios pequeños con elevada tensión de sujeción, conjuntos giratorios en los que el peso es un factor crítico |
El error está en considerar el 7075 como una mejora directa. Cuesta más, se corroe más rápido en entornos con lavado a presión o húmedos, y no aporta nada si el modo de fallo que te preocupa es el desgaste de los dientes en lugar de la deformación del buje. El desgaste de los dientes es un problema superficial, y la aleación base apenas influye en ello.
Otro aspecto que suele pasarse por alto: el aluminio 7075 en una planta húmeda con elementos de fijación de acero inoxidable constituye un par galvánico en potencia. Si la polea está cerca del agua, el aluminio 6061 con una capa anódica adecuada suele ser la mejor opción, y el acero inoxidable lo es aún más.
Cuál es el valor real del ahorro colectivo
El argumento a favor del aluminio es su inercia, por lo que conviene cuantificar el efecto en lugar de afirmarlo sin más.
Tomemos una polea de 60 mm de diámetro exterior y 20 mm de anchura de cara, que consideraremos como un disco macizo:
- Acero (7850 kg/m³): ~0,44 kg, J ≈ 2,0 × 10⁻⁴ kg·m²
- Aluminio (2700 kg/m³): ~0,15 kg, J ≈ 6,9 × 10⁻⁵ kg·m²
Esto supone, aproximadamente, una reducción de 66% en la inercia rotacional para una geometría idéntica. El diámetro interior y el rebaje del cubo modifican las cifras absolutas, pero no la relación, ya que ambos materiales pierden el mismo volumen.
En el caso de un eje servo que realiza movimientos de indexación cortos, esa reducción se traduce directamente en el par de aceleración y en el tiempo de estabilización. En el caso de un accionamiento de cinta transportadora que funciona de forma continua a velocidad constante, apenas tiene repercusión. Los fabricantes de sistemas de automatización que dimensionan los motores en función de un ciclo de trabajo a velocidad constante 90% suelen pagar un sobrecoste por el aluminio para obtener una ventaja que su perfil de movimiento nunca aprovecha.
Poleas de distribución de aluminio: aleaciones, anodizado, especificaciones del orificio
Anodizado: qué cambia en cada clase y cómo afecta al calibre del cañón
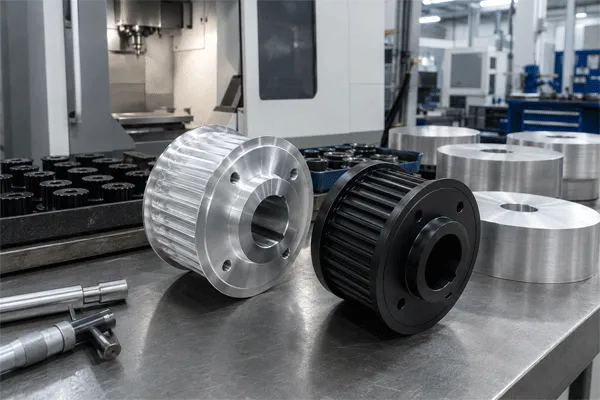
Las poleas de distribución de aluminio se suministran con distintos acabados superficiales. Las opciones publicadas por KTD en toda la polea de distribución La gama incluye aceite antioxidante, anodizado transparente, anodizado duro, óxido negro, niquelado químico y endurecimiento por inducción, aplicándose estos tres últimos tratamientos a las variantes de acero y acero inoxidable, y no a las de aluminio.
| Estado de la superficie |
Capa típica |
Qué cambia |
Dónde va |
| Solo aceite antioxidante |
Ninguno |
Protección durante el almacenamiento, tanto en el transporte como en el periodo de conservación |
Accionamientos en seco para interiores, de bajo rendimiento, diseños orientados a la reducción de costes |
| Anodizado transparente (convencional) |
Aproximadamente entre 5 y 25 µm |
Resistencia a la corrosión, dureza superficial moderada, capa dieléctrica |
Automatización general, en interiores, de ligera a tensión media de la correa |
| Anodizado duro |
Aproximadamente entre 25 y 50 µm |
Flancos de los dientes considerablemente más duros, mayor resistencia a la abrasión, aspecto de color gris oscuro a negro |
Entornos abrasivos, elevado número de ciclos, naves con mucho polvo, correas de aramida o de cordón de acero |
| Anodizado teñido de negro |
Sigue a la clase subyacente |
Aspecto y absorción de la luz para sistemas de visión |
Células de inspección óptica, estética de la máquina |
El detalle que delata a los dibujos: una capa anódica no es un recubrimiento que se asienta sobre la pieza. Transforma la superficie, y aproximadamente la mitad del espesor de la capa se forma hacia fuera a partir de la superficie original. En un orificio, ese crecimiento hacia fuera lo cierra.
Una capa de anodizado duro de 25 µm crece unos 12,5 µm por superficie, lo que reduce el diámetro interior en unos 25 µm. En un agujero H7 de 10 mm, la banda de tolerancia total es de 0 a +15 µm. El proceso de anodizado por sí solo hará que un agujero que se encontraba en el centro de la tolerancia pase directamente por debajo del límite inferior, y la polea no encajará en el eje.
Hay dos formas correctas de hacerlo, y en el esquema debe indicarse cuál de ellas se aplica:
- Enmascara el orificio y la ranura de chaveta antes del anodizado y, a continuación, indica en el plano: “Orificio y ranura de chaveta enmascarados; la tolerancia se aplica tras el tratamiento superficial”.
- Primero se realiza el anodizado y, a continuación, se mecaniza el interior del orificio hasta alcanzar la medida deseada. De este modo se obtiene un orificio de aluminio sin recubrimiento, lo cual es adecuado desde el punto de vista mecánico, pero hace que esa superficie pierda la protección contra la corrosión.
El enmascaramiento es la solución más habitual para las poleas con cubos de tornillo de fijación, ya que el orificio roscado presenta el mismo problema y es más difícil de corregir a posteriori.
El anodizado duro tiene sus propias limitaciones. La capa es dura pero frágil, por lo que se astilla en los bordes afilados y no resiste bien las cargas de impacto. Tampoco influye en la fatiga de la raíz del diente, que es una propiedad del material en su conjunto. Si los dientes sufren cizallamiento en lugar de desgaste, la solución es una correa más ancha o un paso diferente, no una capa anodizada más gruesa.
En comparación con las fichas de catálogo de serie que predominan en los resultados de búsqueda de este componente —en las que suele indicarse “anodizado en negro”, sin especificar la clase, el grosor ni el estado del interior tras el tratamiento—, esta es la información que determina si la pieza realmente encaja.
Especificaciones de la polea de distribución de aluminio KTD
Los parámetros que figuran a continuación proceden de la gama de configuraciones de poleas de distribución publicada por KTD.
| Parámetro |
Gama |
| Aleaciones de aluminio |
6061, 7075 |
| Otros materiales de la misma línea |
Acero al carbono, acero inoxidable, latón, nailon |
| Tolerancia estándar del diámetro interior |
H7 |
| Tolerancia de diámetro interior más estrecha |
H6, bajo pedido |
| Configuraciones del diámetro interior |
Agujero piloto, agujero acabado con ranura de chaveta, agujero en forma de D, agujero estriado, agujero cónico |
| Opciones de concentradores |
Buje estándar, buje alargado, sin brida, geometrías de buje especializadas |
| Recuento de dientes |
Medidas estándar y no estándar según el plano |
| Tratamientos superficiales del aluminio |
Aceite antioxidante, anodizado transparente, anodizado duro |
| Normas especificadas para la línea de productos |
Referencias ISO, DIN y AGMA |
| Cantidad del pedido personalizado |
Desde 20 unidades, con capacidad para más de 10 000 unidades por tirada |
| Formatos de dibujo admitidos |
STEP, IGES, DWG, DXF, SLDPRT, PDF |
H6 frente a H7: las cifras
Ambos son grados de orificios según los límites y ajustes de la norma ISO. Los valores de tolerancia de grado para los rangos habituales de diámetro interior de las poleas son los siguientes:
| Diámetro nominal |
H7 (µm) |
H6 (µm) |
| Entre 3 y 6 mm |
0 / +12 |
0 / +8 |
| Entre 6 y 10 mm |
0 / +15 |
0 / +9 |
| Entre 10 y 18 mm |
0 / +18 |
0 / +11 |
| Entre 18 y 30 mm |
0 / +21 |
0 / +13 |
| Entre 30 y 50 mm |
0 / +25 |
0 / +16 |
H7 es la tolerancia de trabajo predeterminada para cubos con chaveta y tornillo de fijación en ejes fabricados con tolerancia h6 o h7. Conviene especificar h6 cuando la polea gira sobre un eje rectificado de precisión en un eje de posicionamiento y la excentricidad radial en la línea de paso de la correa forma parte de tus requisitos de precisión. No conviene especificarlo para compensar un eje al que no se le haya asignado una tolerancia, que es la razón más habitual por la que aparece en los planos.
El proceso de fabricación abarca la revisión del diseño para la fabricación (DFM), la creación de prototipos, la inspección del primer artículo, la producción en serie y la medición con máquina de coordenadas (CMM), además de la inspección de materiales antes del envío, todo ello conforme al sistema de gestión de la calidad ISO 9001:2015 establecido por KTD. La Organización Internacional de Normalización (ISO) define la norma ISO 9001 como la norma de sistemas de gestión de la calidad reconocida internacionalmente. En el caso de los envíos de exportación, se garantiza que los embalajes de madera cumplen con la norma ISPM 15, la medida de la Convención Internacional de Protección Fitosanitaria que regula los embalajes de madera en bruto en el comercio internacional —lo cual es relevante en caso de que el destino rechace en aduana los embalajes que no cumplan con la normativa—.
Poleas de distribución de aluminio: aleaciones, anodizado, especificaciones del orificio
Tornillos de fijación, ranuras para chavetas y el problema de la rosca de aluminio
Los bujes de aluminio y los tornillos de fijación de acero no tienen la misma resistencia, y la rosca es la primera en ceder. Tres consecuencias prácticas:
- Un tornillo de fijación apretado al par indicado para un cubo de acero puede estropear o deformar la rosca de aluminio. Especifica el material del cubo en las instrucciones de montaje, no solo el tamaño del elemento de fijación.
- Un tornillo de fijación con punta cónica que se enrosca directamente en un eje templado produce una rebaba que dificulta su extracción y puede rayar el orificio de aluminio al sacarlo. Una superficie plana rectificada en el eje resuelve este problema.
- En los ejes sometidos a un uso repetido, en los que la polea se sale con frecuencia, un inserto roscado de acero en el cubo de aluminio dura mucho más que una rosca de aluminio.
En el caso de las poleas con un diámetro interior superior a unos 30 mm que soportan un par real, una ranura de chaveta o un agujero cónico transfieren la carga mediante la geometría, en lugar de mediante la fricción, lo que elimina por completo cualquier duda.
Cuando el aluminio no es el material adecuado
| Condición |
Por qué el aluminio tiene dificultades |
Una opción mejor de la misma gama de productos |
| Lavado químico a alta presión, apto para contacto con alimentos |
La capa anódica se degrada con la limpieza con sosa; el aluminio sin recubrimiento presenta picaduras |
Acero inoxidable 304 o 316 |
| Polvo abrasivo o arena en condiciones de alto número de ciclos |
Desgaste del flanco del diente incluso con anodizado duro |
Acero al carbono con dientes endurecidos por inducción |
| Altos golpes o par de inversión en el buje |
Menor límite elástico; deformación del cubo antes de que se produzca la rotura de los dientes |
Acero al carbono, o acero con óxido negro |
| Temperatura ambiente elevada y constante |
El módulo disminuye con la temperatura; la precarga de sujeción se relaja |
De acero o de acero inoxidable |
| Poleas pequeñas en grandes cantidades |
Las barras de acero y el tiempo de mecanizado pueden resultar más económicos en diámetros pequeños |
Acero al carbono |
| Requisito de aislamiento eléctrico o de que no deje marcas |
El anodizado es dieléctrico, pero se descascarilla |
Nailon |
Otro elemento que rara vez aparece en los catálogos: las bridas de las poleas. Las bridas de aluminio de las poleas estrechas se abollan y se deforman cuando una correa roza con fuerza contra ellas durante períodos prolongados. Si el alineamiento de la correa depende del contacto con la brida en lugar de de la alineación correcta de la polea, el material de la brida es más importante que el del cuerpo de la polea.
Cómo especificar una polea de aluminio para que llegue lista para su uso
- Indique el perfil y el paso de la correa, el número de dientes y el ancho de la correa que debe admitir la polea.
- Indica la aleación de forma explícita: “6061-T6” en lugar de “aluminio”.”
- Indique el diámetro nominal del agujero y la tolerancia —H7 o H6— y si se aplica antes o después del tratamiento superficial.
- Si se va a realizar un tratamiento de anodizado, indique la clase y el rango de espesor deseado, y marque en el plano las superficies que deben quedar enmascaradas.
- Determina las dimensiones de la ranura de chaveta o la superficie plana por separado, con su propia tolerancia; no te limites a seguir la práctica habitual.
- Indica el tipo de brida necesario para cada lado, ya que las poleas de una sola brida y las de doble brida se acoplan de forma diferente en un sistema de transmisión de dos poleas.
- Indique los requisitos de excentricidad en el diámetro primitivo si el eje tiene una especificación de precisión de posicionamiento.
- Envía el modelo en un formato 3D nativo o neutro junto con el PDF acotado, para que la revisión de DFM detecte posibles conflictos entre ambos antes de la fabricación de los utillajes.
Los pasos 3 y 4, en conjunto, son los responsables de la mayoría de los problemas de ajuste de las poleas de aluminio que observamos en la inspección del primer artículo. Además, son las dos líneas que suelen faltar con mayor frecuencia en los planos que recibimos.
Preguntas frecuentes
P: ¿El anodizado duro hace que los dientes de aluminio sean tan duros como los de acero?
R: La capa superficial alcanza valores de dureza similares a los del acero templado, pero se trata de una capa fina y frágil que recubre un sustrato blando. Bajo una carga puntual, puede agrietarse y dejar al descubierto el aluminio subyacente. Prolonga significativamente la vida útil en condiciones abrasivas; sin embargo, no convierte una polea de aluminio en una de acero.
P: ¿Puedo someter una polea a un proceso de anodizado después de haberle cortado la ranura de chaveta?
R: Sí, y esa es la secuencia habitual. La ranura para la chaveta debe enmascararse; de lo contrario, el ancho se reducirá aproximadamente en la misma medida que el diámetro interior, y una ranura enmascarada deja aluminio sin recubrimiento en esas caras.
P: ¿Merece la pena el coste del 7075 para un accionamiento de cinta transportadora estándar?
R: Normalmente no. Las averías en las transmisiones de las cintas transportadoras se producen en la superficie dentada o en la correa, no en el cubo de aluminio. Es mejor invertir el dinero en el estado de la superficie o en el ancho de la correa.
P: ¿Qué tolerancia de diámetro interior debo indicar en el plano si no estoy seguro?
R: H7 con una tolerancia del eje especificada. H6 sin un eje controlado da como resultado un orificio más estrecho que se desplaza sobre un pasador no controlado, lo que no mejora el ajuste.
P: ¿Cuánto cuestan las poleas de distribución de aluminio?
R: Los precios varían en función de cada proyecto y se facilitan en el presupuesto, basándose en el material, las dimensiones, la complejidad del mecanizado, la cantidad, el tratamiento superficial y otros requisitos técnicos. La elección de la aleación, la clase de anodizado y el grado del orificio influyen en el precio, por lo que los presupuestos se emiten a partir de un plano y no de una descripción de la pieza.
P: ¿Puedo combinar una polea de aluminio con una correa de cordón de acero?
R: Funciona, pero una correa de cordón de acero sometida a una tensión elevada acelera el desgaste del flanco de los dientes en el aluminio sin recubrimiento. Aplica un anodizado duro o cambia a una polea de acero en el lado del accionamiento, donde la tensión es mayor.


 11:45