Équipe d'ingénierie de KTD | Équipe d'ingénierie d'application et de conception pour la fabrication (DFM) | Mise à jour le 27 août 2026
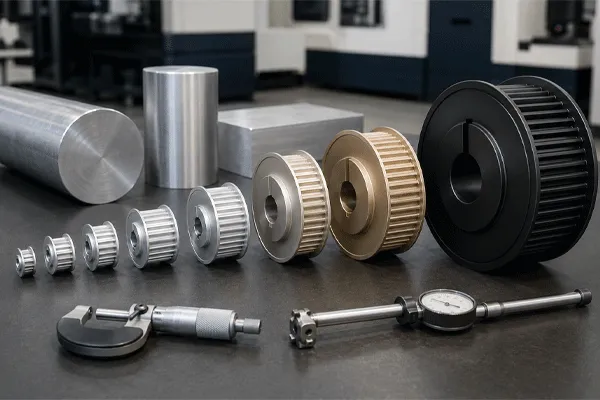
Poulies de distribution en aluminium Convient aux applications où l’inertie et la masse priment sur la dureté de surface. L’alliage 6061-T6 couvre la plupart des travaux d’automatisation ; l’alliage 7075-T6 offre une limite d’élasticité supérieure d’environ 80% pour les pièces où le moyeu est un élément critique. L’anodisation prolonge la durée de vie, mais s’étend à l’intérieur de l’alésage ; il est donc nécessaire de spécifier conjointement les tolérances et le masquage.
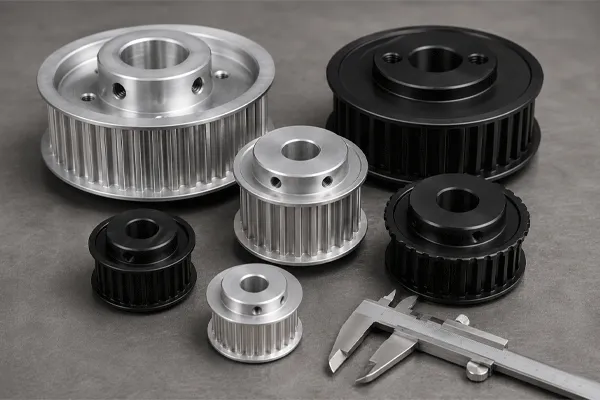
Poulies de distribution en aluminium : alliages, anodisation, caractéristiques de l'alésage
Deux alliages, un choix à faire : résistance ou tolérance
La plupart de l'aluminium poulies de distribution sur le marché, c'est le 6061-T6, et ce n'est pas sans raison. Il s’usine proprement, offre une finition anodisée homogène et résiste aux plages de tension auxquelles les moteurs d’automatisation fonctionnent réellement. Le 7075-T6 est l’alliage vers lequel on se tourne lorsque le moyeu doit remplir une fonction complexe : une âme fine, un alésage réduit sous un nombre élevé de dents, ou un logement de verrouillage conique soumis à de réelles contraintes de serrage.
| Biens immobiliers |
6061-T6 |
7075-T6 |
| Limite d'élasticité typique |
~276 MPa |
~503 MPa |
| Résistance à la traction typique |
~310 MPa |
~572 MPa |
| Densité |
2,70 g/cm³ |
2,81 g/cm³ |
| Usinabilité |
Bien ; contrôle prévisible des copeaux |
C'est bien, mais l'usure des outils est plus importante et le risque de bavures est plus élevé. |
| Réaction d'anodisation (transparente) |
Couleur uniforme, allant du jaune paille clair au limpide |
Légèrement plus foncé, moins uniforme sur les grandes surfaces |
| Réponse concernant l'anodisation dure |
Couche uniforme, compacte et homogène |
Convient, mais présente un risque accru de brûlure des bords sur les sections fines |
| Résistance à la corrosion |
Mieux |
Plus faible ; sa teneur en cuivre le rend plus sensible à l'humidité ou aux produits chimiques |
| Soudabilité |
Soudable |
Pratiquement impossible à souder |
| Utilisation courante dans les poulies |
Automatisation générale, convoyeurs, axes de positionnement |
Poulies à paroi mince, alésages de petit diamètre soumis à des contraintes de serrage élevées, ensembles rotatifs où le poids est un critère déterminant |
Le piège, c'est de considérer le 7075 comme une simple amélioration. Il coûte plus cher, se corrode plus rapidement dans les environnements soumis à des lavages fréquents ou à une forte humidité, et ne vous apporte aucun avantage si le risque qui vous préoccupe est l'usure des dents plutôt que la déformation du moyeu. L'usure des dents est un problème de surface, et l'alliage de base n'y change pratiquement rien.
Un deuxième point souvent négligé : l'association de l'alliage 7075 dans un environnement humide avec des fixations en acier inoxydable constitue un risque de corrosion galvanique. Si la poulie est exposée à l'eau, l'alliage 6061 doté d'une couche anodique adéquate constitue généralement la meilleure solution, et l'acier inoxydable est encore un meilleur choix.
Quelle est la valeur réelle de l'économie de masse ?
L'argument en faveur de l'aluminium repose sur l'inertie ; il est donc utile d'évaluer l'ampleur de cet effet plutôt que de l'affirmer sans plus.
Prenons une poulie de 60 mm de diamètre extérieur et de 20 mm de largeur frontale, considérée comme un disque plein :
- Acier (7 850 kg/m³) : ~0,44 kg, J ≈ 2,0 × 10⁻⁴ kg·m²
- Aluminium (2 700 kg/m³) : ~0,15 kg, J ≈ 6,9 × 10⁻⁵ kg·m²
Cela correspond à une réduction d'environ 66% de l'inertie de rotation pour une géométrie identique. L'alésage et le dégagement du moyeu modifient les valeurs absolues, mais pas le rapport, puisque les deux matériaux perdent le même volume.
Pour un axe servocommandé effectuant de courts déplacements d'indexation, cette réduction se répercute directement sur le couple d'accélération et sur le temps de stabilisation. Pour un entraînement de convoyeur fonctionnant en continu à vitesse constante, elle n'a pratiquement aucun effet. Les constructeurs de systèmes d'automatisation qui dimensionnent leurs moteurs en fonction d'un cycle de service à vitesse constante 90% paient souvent un surcoût lié à l'utilisation de l'aluminium pour un avantage que leur profil de mouvement n'exploite jamais.
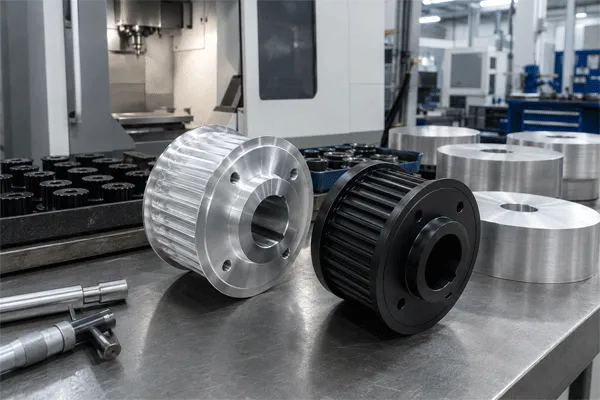
Poulies de distribution en aluminium : alliages, anodisation, caractéristiques de l'alésage
Anodisation : ce que chaque catégorie apporte de différent et son impact sur l'alésage
Les poulies de distribution en aluminium sont disponibles avec plusieurs types de finition de surface. Les options proposées par KTD dans la poulie de distribution La gamme comprend l'huile antirouille, l'anodisation transparente, l'anodisation dure, l'oxydation noire, le nickelage chimique et le durcissement par induction, ces trois derniers traitements s'appliquant aux variantes en acier et en inox plutôt qu'à celles en aluminium.
| État de la surface |
Couche type |
Ce que cela change |
Où cela s'intègre-t-il ? |
| Huile antirouille uniquement |
Aucun |
Protection des produits pendant le transport et la durée de conservation en rayon |
Entraînements en intérieur à fonctionnement à sec, à faible charge, conçus dans un souci de rentabilité |
| Anodisation transparente (classique) |
Entre 5 et 25 µm environ |
Résistance à la corrosion, dureté superficielle modérée, couche diélectrique |
Automatisation générale, en intérieur, de faible à tension moyenne de la courroie |
| Anodisation dure |
Entre 25 et 50 µm environ |
Flancs de dents nettement plus durs, meilleure résistance à l'abrasion, aspect gris foncé à noir |
Environnements abrasifs, nombre élevé de cycles, sites poussiéreux, courroies à câbles en aramide ou en acier |
| Anodisé noir teinté |
Suit la classe sous-jacente |
Aspect, absorption de la lumière pour les systèmes de vision |
Cellules d'inspection optique, esthétique des machines |
Le détail qui trahit les schémas : une couche anodique n'est pas un revêtement qui recouvre simplement la pièce. Elle transforme la surface, et environ la moitié de l'épaisseur de la couche se développe vers l'extérieur à partir de la surface d'origine. Sur un alésage, cette croissance vers l'extérieur obture le trou.
Une couche d'anodisation dure de 25 µm s'épaissit d'environ 12,5 µm par surface, ce qui réduit le diamètre de l'alésage d'environ 25 µm. Sur un alésage H7 de 10 mm, la plage de tolérance totale est comprise entre 0 et +15 µm. Le processus d’anodisation à lui seul fera passer un alésage qui se trouvait au milieu de la plage de tolérance juste en dessous de la limite inférieure, et la poulie ne pourra pas être montée sur l’arbre.
Il existe deux façons simples de procéder, et le schéma doit préciser laquelle s'applique :
- Masquez l'alésage et la rainure de clavette avant l'anodisation, puis indiquez sur le plan : “ Alésage et rainure de clavette masqués ; la tolérance s'applique après le traitement de surface ”.
- Procéder d'abord à l'anodisation, puis à l'usinage de finition de l'alésage pour obtenir la cote souhaitée. On obtient ainsi un alésage en aluminium nu, qui présente un bon comportement mécanique mais qui perd sa protection contre la corrosion au niveau de cette surface.
Le masquage est la solution la plus courante pour les poulies dotées de moyeux à vis de blocage, car le trou fileté présente le même problème et est plus difficile à corriger a posteriori.
L'anodisation dure a ses limites. La couche est dure mais cassante ; elle s'ébrèche donc au niveau des arêtes vives et résiste mal aux chocs. Elle n'apporte par ailleurs aucune protection contre la fatigue de la racine de la dent, qui est une propriété intrinsèque du matériau. Si les dents subissent un cisaillement plutôt qu'une usure, la solution réside dans l'utilisation d'une courroie plus large ou d'un pas différent, et non dans une couche anodique plus épaisse.
Contrairement aux fiches de catalogue standard qui dominent les résultats de recherche pour ce composant — et qui indiquent généralement “ anodisé noir ” sans préciser ni la classe, ni l'épaisseur, ni l'état de l'alésage après traitement —, c'est précisément cette information qui détermine si la pièce peut effectivement être montée.
Caractéristiques techniques de la poulie de distribution en aluminium KTD
Les paramètres ci-dessous sont tirés de la gamme de configurations de poulies de distribution publiée par KTD.
| Paramètre |
Gamme |
| Alliages d'aluminium |
6061, 7075 |
| Autres articles de la même gamme |
Acier au carbone, acier inoxydable, laiton, nylon |
| Tolérance standard de l'alésage |
H7 |
| Tolérance d'alésage plus serrée |
H6, sur demande |
| Configurations d'alésage |
Alésage pilote, alésage fini avec rainure de clavette, alésage en forme de D, alésage cannelé, alésage conique |
| Options de moyeu |
Moyeu standard, moyeu allongé, sans bride, géométries de moyeu spécialisées |
| Nombre de dents |
Dimensions standard et non standard par rapport au plan |
| Traitements de surface de l'aluminium |
Huile antirouille, anodisation transparente, anodisation dure |
| Normes indiquées pour la gamme de produits |
Références ISO, DIN, AGMA |
| Quantité de la commande sur mesure |
À partir de 20 pièces, jusqu’à plus de 10 000 pièces par série |
| Formats de dessins acceptés |
STEP, IGES, DWG, DXF, SLDPRT, PDF |
H6 contre H7 : les chiffres
Il s'agit dans les deux cas de classes de perçage définies selon les limites et ajustements ISO. Les valeurs de tolérance de classe pour les plages d'alésage courantes des poulies sont les suivantes :
| Diamètre nominal |
H7 (µm) |
H6 (µm) |
| Entre 3 et 6 mm |
0 / +12 |
0 / +8 |
| Plus de 6 à 10 mm |
0 / +15 |
0 / +9 |
| Entre 10 et 18 mm |
0 / +18 |
0 / +11 |
| De 18 à 30 mm inclus |
0 / +21 |
0 / +13 |
| Entre 30 et 50 mm |
0 / +25 |
0 / +16 |
La tolérance H7 est la valeur par défaut pour les moyeux à clavette et à vis de fixation montés sur des arbres de tolérance h6 ou h7. Il est recommandé de préciser la tolérance H6 lorsque la poulie tourne sur un arbre rectifié de précision dans un axe de positionnement et que le faux-rond radial au niveau de la ligne de pas de la courroie fait partie de votre budget de précision. Il n’est pas utile de le préciser pour compenser un arbre dont vous n’avez pas défini les tolérances, ce qui est pourtant la raison la plus courante pour laquelle il apparaît sur les plans.
Le processus de fabrication comprend l'étude de conception pour la fabrication (DFM), la réalisation de prototypes, le contrôle du premier article, la production en série, ainsi que le contrôle sur machine à mesurer tridimensionnelle (CMM) et le contrôle des matériaux avant expédition, conformément au système de gestion de la qualité ISO 9001:2015 mis en place par KTD. L’Organisation internationale de normalisation (ISO) désigne la norme ISO 9001 comme la norme internationalement reconnue en matière de systèmes de gestion de la qualité. Pour les expéditions à l’exportation, les emballages en bois sont certifiés conformes à la norme NIMP 15, la mesure de la Convention internationale pour la protection des végétaux (CIPV) régissant les emballages en bois brut dans le commerce international — ce qui est important si votre site de réception refuse les caisses non conformes à la douane.
Poulies de distribution en aluminium : alliages, anodisation, caractéristiques de l'alésage
Vis de fixation, rainures de clavette et problème de filetage de l'aluminium
Les moyeux en aluminium et les vis de blocage en acier n'ont pas la même résistance, et c'est le filetage qui cède en premier. Cela a trois conséquences pratiques :
- Une vis de fixation serrée au couple prévu pour un moyeu en acier risque d'abîmer ou de déformer un filetage en aluminium. Précisez le matériau du moyeu dans les instructions de montage, et pas seulement la taille de la fixation.
- Une vis de fixation à tête conique qui s'enfonce directement dans un arbre trempé provoque l'apparition d'une bavure qui rend le démontage difficile et peut rayer l'alésage en aluminium lors de l'extraction. Une face rectifiée sur l'arbre permet de résoudre ce problème.
- Sur les essieux soumis à une utilisation intensive, où la poulie a tendance à se détacher régulièrement, un insert fileté en acier intégré au moyeu en aluminium offre une durée de vie nettement supérieure à celle d'un filetage en aluminium.
Pour les poulies dont l'alésage dépasse environ 30 mm et qui sont soumises à un couple réel, une rainure de clavette ou un alésage conique transfère la charge par le biais de la géométrie plutôt que par frottement, ce qui résout complètement le problème.
Quand l'aluminium n'est pas le matériau adapté
| État |
Pourquoi l'aluminium rencontre des difficultés |
Une meilleure option issue de la même gamme de produits |
| Nettoyage chimique à haute pression, en contact avec les denrées alimentaires |
La couche anodique se dégrade lors d'un nettoyage à la soude caustique ; l'aluminium nu se piqûre. |
Acier inoxydable 304 ou 316 |
| Poussière ou particules abrasives en cas de nombre élevé de cycles |
Usure des flancs des dents, même avec une anodisation dure |
Acier au carbone avec dents trempées par induction |
| Choc important ou couple de rotation inverse au niveau du moyeu |
Limite d’élasticité inférieure ; déformation du moyeu avant rupture des dents |
Acier au carbone, ou acier à oxyde noir |
| Température ambiante élevée et persistante |
Le module diminue avec la température ; la précontrainte de serrage s'atténue |
En acier ou en inox |
| Petites poulies en grande quantité |
Les barres d'acier et le temps d'usinage peuvent être moins coûteux pour les petits diamètres |
Acier au carbone |
| Exigence d'isolation électrique ou d'absence de traces |
L'anodisation est diélectrique, mais elle s'écaille |
Nylon |
Encore un élément qui figure rarement dans les catalogues : les brides de poulie. Les brides en aluminium des poulies étroites se déforment et s'aplatissent lorsqu'une courroie frotte fortement contre elles pendant de longues périodes. Si le bon alignement de votre courroie dépend du contact avec les brides plutôt que de l'alignement correct de la poulie, le matériau des brides est plus important que celui du corps de la poulie.
Comment choisir une poulie en aluminium pour qu'elle soit prête à l'emploi dès sa réception
- Précisez le profil et le pas de la courroie, le nombre de dents ainsi que la largeur de courroie que la poulie doit pouvoir accueillir.
- Précisez clairement l'alliage : “ 6061-T6 ” plutôt que “ aluminium ”.”
- Précisez l'alésage nominal et la tolérance — H7 ou H6 — et indiquez si celle-ci s'applique avant ou après le traitement de surface.
- En cas d'anodisation, précisez la classe et la plage d'épaisseur visée, et indiquez sur le dessin les surfaces à masquer.
- Définissez les cotes de la rainure de clavette ou de la face plate séparément, avec leurs propres tolérances ; ne vous fiez pas aux pratiques courantes.
- Précisez le type de bride requis de chaque côté, car les poulies à bride simple et à double bride ne s'assemblent pas de la même manière dans un système d'entraînement à deux poulies.
- Indiquer les tolérances de déviation au diamètre primitif si l'axe fait l'objet d'une spécification de précision de positionnement.
- Envoyez le modèle dans un format 3D natif ou neutre, accompagné du fichier PDF coté, afin que la révision DFM permette de détecter les conflits entre les deux avant la fabrication des outils.
Les étapes 3 et 4 sont à l'origine de la plupart des problèmes d'ajustement des poulies en aluminium que nous constatons lors de l'inspection du premier article. Ce sont également les deux éléments qui manquent le plus souvent sur les plans qui nous sont fournis.
FAQ
Q : L'anodisation dure rend-elle les dents en aluminium aussi dures que celles en acier ?
R : La couche superficielle atteint des valeurs de dureté comparables à celles de l'acier trempé, mais il s'agit d'une fine couche fragile recouvrant un substrat tendre. Sous l'effet d'une charge ponctuelle, elle peut se fissurer et mettre à nu l'aluminium de base. Elle prolonge considérablement la durée de vie dans des conditions abrasives ; elle ne transforme toutefois pas une poulie en aluminium en une poulie en acier.
Q : Puis-je anodiser une poulie après avoir usiné la rainure de clavette ?
R : Oui, et c'est la procédure habituelle. La rainure de clavette doit être masquée, sinon sa largeur se rétrécira à peu près dans les mêmes proportions que l'alésage, et une rainure de clavette masquée laisse de l'aluminium à nu sur ces faces.
Q : Le 7075 justifie-t-il son coût pour un entraînement de convoyeur standard ?
R : En général, non. Les défaillances des entraînements de convoyeurs se produisent au niveau de la surface dentée ou de la bande, et non au niveau du moyeu en aluminium. Il vaut mieux investir dans l'état de la surface ou la largeur de la bande.
Q : Quelle tolérance d'alésage dois-je indiquer sur le plan si je n'en suis pas sûr ?
R : H7 avec une tolérance d'arbre spécifiée. H6 sans arbre contrôlé donne un alésage plus serré s'adaptant à une goupille non contrôlée, ce qui n'améliore pas l'ajustement.
Q : Combien coûtent les poulies de distribution en aluminium ?
R : Les tarifs varient en fonction de chaque projet et sont communiqués dans le devis en fonction des matériaux, des dimensions, de la complexité de l'usinage, de la quantité, du traitement de surface et d'autres exigences techniques. Le choix de l'alliage, la classe d'anodisation et la qualité de l'alésage ont tous une incidence sur le prix ; c'est pourquoi les devis sont établis sur la base d'un plan plutôt que d'une simple description de la pièce.
Q : Puis-je associer une poulie en aluminium à une courroie à câbles d'acier ?
R : Ça fonctionne, mais une courroie à câbles d'acier soumise à une forte tension accélère l'usure des flancs des dents sur l'aluminium nu. Optez pour une anodisation dure ou remplacez la poulie par une poulie en acier du côté de l'entraînement, là où la tension est la plus forte.


 11:45