Team tecnico KTD | Team di ingegneria applicativa e DFM | Pubblicato: settembre 2026
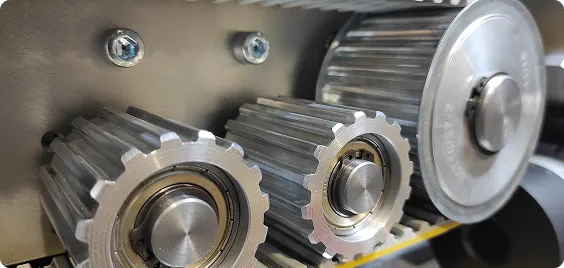
Alluminio pulegge di distribuzione sono solitamente realizzati in lega 6061 o 7075, con anodizzazione trasparente o dura applicata per garantire la resistenza all’usura. La scelta della lega e del tipo di anodizzazione influisce sulla capacità di carico, sulla tolleranza del foro e sulla resistenza alla corrosione; in alcune applicazioni, l’acciaio o l’acciaio inossidabile rappresentano la soluzione più adatta.
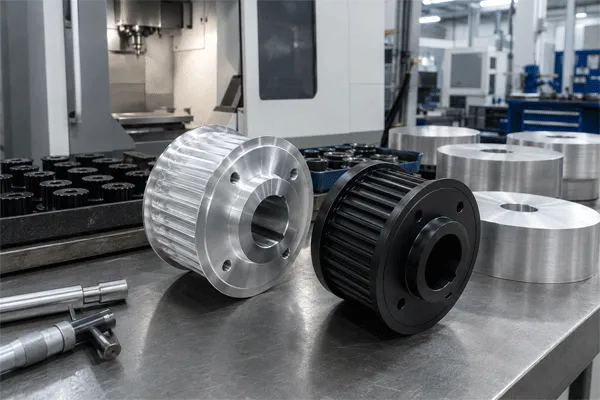
Pulegge di distribuzione in alluminio: leghe, anodizzazione, specifiche del foro
6061 contro 7075: cosa cambia effettivamente a seconda della lega scelta
Entrambe le leghe figurano nelle schede tecniche delle pulegge di distribuzione in alluminio, e la differenza non sta solo nel fatto di “quale sia più resistente”. La 6061 è la lega per uso generico più comunemente disponibile: si lavora in modo prevedibile, si anodizza in modo uniforme e costa meno, il che la rende la scelta predefinita per applicazioni di automazione a carico moderato. La 7075 sacrifica parte di tale lavorabilità e resistenza alla corrosione a favore di una resistenza alla trazione e a fatica significativamente più elevate, caratteristiche importanti in posizioni soggette a carichi più elevati o a un numero maggiore di cicli, dove una puleggia in 6061 rappresenterebbe l’anello debole della catena di trasmissione, non la cinghia.
| Dimensione |
Alluminio 6061 |
Alluminio 7075 |
| Forza relativa/resistenza alla fatica |
Moderato |
Più alto |
| Lavorabilità |
Più facile, più tollerante in termini di tolleranze |
È necessario un controllo dei processi più rigoroso e più stringente |
| Resistenza alla corrosione (a nudo, non trattata) |
Meglio |
Parte inferiore — in genere richiede l'anodizzazione o un altro trattamento superficiale |
| Vestibilità standard |
Posizioni di automazione con carichi moderati e attenzione ai costi |
Posizioni di azionamento con carico maggiore o numero maggiore di cicli |
Nessuna delle due leghe è una soluzione universale. Specificare la lega 7075 per l'intero assemblaggio al fine di garantire una “resistenza a lungo termine” ai carichi non è gratuito: comporta un aumento dei costi di lavorazione e, nella condizione standard non trattata, comporta una perdita di resistenza alla corrosione di cui potresti non aver bisogno.
Anodizzazione trasparente contro anodizzazione dura: l’aspetto che la maggior parte delle schede tecniche tralascia
L'anodizzazione trasparente e quella dura non sono tanto due processi diversi a seconda dello spessore, quanto piuttosto due obiettivi diversi. L'anodizzazione trasparente (standard/tipo II) ha principalmente una funzione estetica e offre una leggera protezione dalla corrosione; viene applicata nei casi in cui la resistenza all'usura non è la priorità principale. L’anodizzazione dura produce uno strato di ossido più spesso e più denso, specificamente studiato per garantire resistenza all’usura su superfici soggette a scorrimento o a contatto ripetuto: si tratta del rivestimento più richiesto dai produttori di pulegge di distribuzione quando la preoccupazione principale è l’usura dovuta all’innesto tra la cinghia e i denti.
Ecco il dettaglio che spesso sfugge: il rivestimento anodizzato non ricopre interamente il metallo di base. Circa metà dello spessore del rivestimento si estende verso l’esterno rispetto alla superficie originale, mentre l’altra metà si integra verso l’interno nell’alluminio stesso. Sul diametro esterno si tratta di un errore di arrotondamento. Sul foro, invece, non lo è: un foro sottoposto ad anodizzazione dura può restringersi in modo misurabile rispetto alla dimensione lavorata prima dell’anodizzazione, ed è proprio questo il tipo di fenomeno che porta a un esito negativo del controllo di accoppiamento se la tolleranza del pretrattamento non è stata adeguata di conseguenza.
Tolleranza del foro: standard, ridotta e come influisce l'anodizzazione
H7 è la tolleranza standard del foro sull'alluminio KTD pulegge di distribuzione; L'H6 è disponibile su richiesta nei casi in cui sia necessario un accoppiamento più stretto dell'albero. L’effetto di accrescimento dell’anodizzazione sopra descritto è il motivo per cui la tolleranza del foro e il trattamento superficiale non possono essere specificati come due voci indipendenti su un disegno: la dimensione del foro prima dell’anodizzazione deve tenere conto dello spessore del rivestimento, altrimenti il pezzo finito non rispetterà la tolleranza indicata sul disegno.
| Parametro |
Gamma |
| Leghe disponibili |
Alluminio 6061 / 7075 (acciaio al carbonio, acciaio inossidabile, disponibili anche in ottone e nylon come materiali alternativi) |
| Tolleranza del foro |
Standard H7; H6 disponibile su richiesta |
| Trattamenti superficiali |
Olio antiruggine, anodizzazione trasparente, anodizzazione dura, ossidazione nera, nichelatura chimica, tempra a induzione |
| Opzioni di alesaggio personalizzate |
Fori a spline, fori a forma di D, fori conici, scanalature per chiavette, mozzi speciali |
| Numero dei denti |
Su richiesta è possibile ottenere un numero di denti non standard |
| Norme di riferimento |
Norme ISO / DIN / AGMA indicate nella pagina del prodotto |
Quando un foro deve essere sottoposto ad anodizzazione dura, è opportuno chiedere direttamente al fornitore se la tolleranza del foro indicata nel preventivo si riferisce alla dimensione pre-trattamento o post-trattamento: le due non sono intercambiabili e un sistema di qualità che verifichi le dimensioni dopo ogni fase del processo (in linea con un approccio di gestione della qualità conforme alla norma ISO 9001:2015) dovrebbe essere in grado di specificare a quale delle due si riferisce il valore fornito.
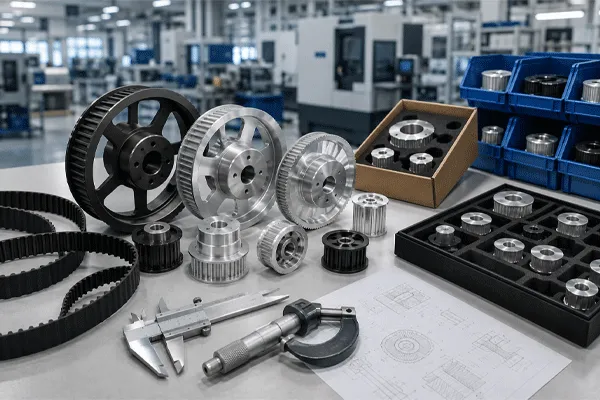
Pulegge di distribuzione in alluminio: leghe, anodizzazione, specifiche del foro
Quando l'alluminio non è la scelta giusta
I vantaggi dell'alluminio — leggerezza, facilità di lavorazione, costo — smettono di essere tali quando l'applicazione si spinge in condizioni in cui le soluzioni in acciaio o acciaio inossidabile offrono prestazioni nettamente superiori.
| Fattore di applicazione |
Alluminio (6061/7075) |
Acciaio / Acciaio inossidabile |
| Esposizione prolungata ad alte temperature |
Le proprietà si deteriorano a temperature elevate |
Mantiene meglio la resistenza alle temperature più elevate |
| Ambienti soggetti a lavaggi con acqua o corrosivi |
Per garantire una maggiore durata, è necessario sottoporlo ad anodizzazione o placcatura |
L'acciaio inossidabile resiste alla corrosione senza bisogno di rivestimenti aggiuntivi |
| Carichi ciclici di fatica elevati |
Resistenza alla fatica inferiore rispetto all'acciaio |
Maggiore resistenza alla fatica |
| Posizioni sensibili al peso (ad es., indicizzazione ad alta velocità) |
Il vantaggio della leggerezza |
L'aumento di massa può influire sulla risposta dinamica |
| Corse orientate al risparmio energetico e a carico moderato |
Costi inferiori per i materiali e la lavorazione |
L'acciaio inossidabile, in particolare, comporta un sovrapprezzo |
Una cella di automazione resistente al lavaggio e un asse di indicizzazione leggero e ad alta velocità possono entrambi richiedere una puleggia di sincronizzazione sulla stessa linea — e portare a soluzioni diverse in termini di materiali per ragioni che non hanno nulla a che vedere esclusivamente con il carico.
Configurazioni personalizzate di alesaggio e dentatura
Oltre alle dimensioni standard dei fori, l'alluminio pulegge di distribuzione sono disponibili con fori scanalati, fori a forma di D, fori conici, scanalature per chiavette e configurazioni specializzate del mozzo, oltre a numeri di denti non standard per requisiti di interasse o rapporto che non corrispondono a un articolo a catalogo. Queste opzioni sono applicabili sia al 6061 che al 7075, sebbene una configurazione con foro conico o scanalato sul 7075 debba essere segnalata sin dalle prime fasi della revisione DFM, dato il margine di lavorabilità ridotto di questa lega rispetto al 6061.
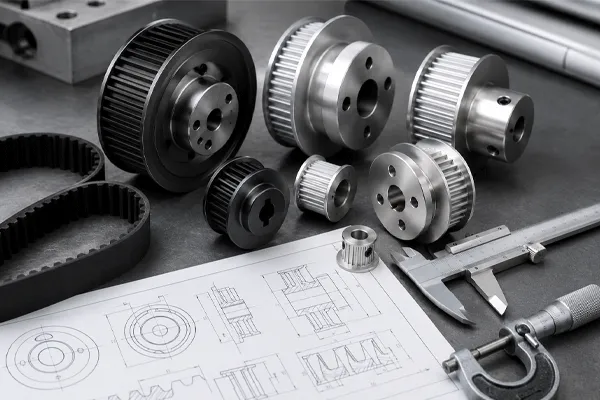
Pulegge di distribuzione in alluminio: leghe, anodizzazione, specifiche del foro
Cosa non tratta questa guida
La presente guida si concentra sul lato delle pulegge del gruppo. Non approfondisce la questione della compatibilità del materiale della cinghia con le superfici delle pulegge anodizzate rispetto a quelle non trattate — un aspetto correlato alla scelta che influisce sulla durata della cinghia e che merita un'analisi a sé stante.
Domande frequenti
D: L'anodizzazione dura modifica le dimensioni dell'alesaggio di una puleggia di distribuzione?
R: Sì. Il rivestimento anodizzato penetra per circa metà verso l’esterno e per metà verso l’interno nel materiale di base, il che può ridurre in modo misurabile il diametro interno di un foro se le dimensioni di lavorazione del pretrattamento non sono state adeguate per tenerne conto.
D: L'alluminio 7075 è sempre la scelta migliore rispetto al 6061?
R: Il 7075 offre una resistenza alla trazione e alla fatica superiore per le posizioni soggette a carichi più elevati, ma il 6061 garantisce una lavorazione più prevedibile, un’anodizzazione più uniforme e un costo inferiore per le applicazioni con carichi moderati.
D: Qual è la tolleranza standard del foro sulle pulegge di distribuzione in alluminio?
A: L'H7 è lo standard; l'H6 è disponibile su richiesta per le applicazioni che richiedono un accoppiamento più stretto dell'albero.
D: Quando è opportuno utilizzare l'acciaio o l'acciaio inossidabile al posto dell'alluminio?
R: In applicazioni caratterizzate da calore elevato prolungato, esposizione a lavaggi intensivi o sostanze corrosive, oppure da forte fatica ciclica, l’acciaio o l’acciaio inossidabile offrono in genere prestazioni superiori rispetto all’alluminio senza ulteriori trattamenti superficiali.


 10:05