Инженерная команда KTD | Группа по прикладной инженерии и DFM | Дата публикации: сентябрь 2026 г.
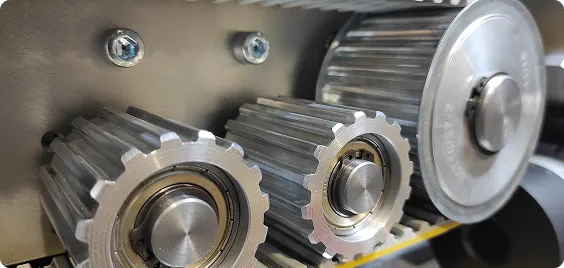
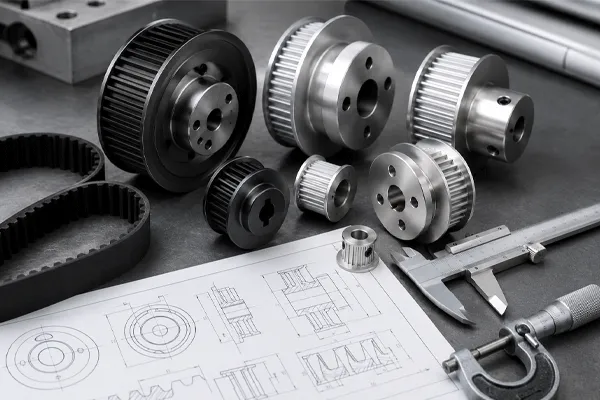
Алюминий ременьные шкивы Как правило, они изготавливаются из сплавов 6061 или 7075 с нанесением прозрачного или твёрдого анодированного покрытия для обеспечения износостойкости. Выбор сплава и типа анодирования влияет на грузоподъёмность, допуск внутреннего диаметра и коррозионную стойкость — а в некоторых случаях более подходящим материалом может оказаться сталь или нержавеющая сталь.
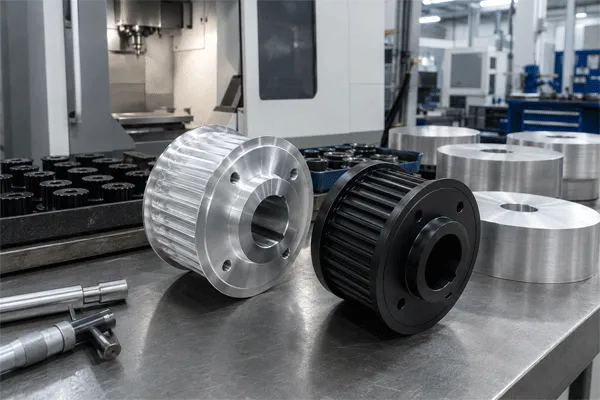
Алюминиевые шкивы ГРМ: сплавы, анодирование, технические характеристики отверстий
6061 против 7075: что на самом деле меняется при выборе сплава
Оба сплава указаны в технических характеристиках алюминиевых шкивов ГРМ, и разница заключается не только в том, “какой из них прочнее”. 6061 — более распространённый сплав общего назначения, который всегда имеется в наличии: он предсказуемо поддаётся механической обработке, равномерно анодируется и стоит дешевле, что делает его стандартным выбором для систем автоматизации с умеренными нагрузками. Сплав 7075 уступает по обрабатываемости и коррозионной стойкости, но за счёт этого обеспечивает значительно более высокую прочность на разрыв и усталостную прочность, что важно в условиях повышенной нагрузки или большого числа циклов, где шкив из сплава 6061 стал бы самым слабым звеном в приводе, а не ремень.
| Размер |
Алюминий 6061 |
Алюминий 7075 |
| Относительная прочность/устойчивость к усталости |
Умеренный |
Выше |
| Обрабатываемость |
Проще, более терпимо к неточностям при удержании |
Требуется более тщательный и строгий контроль технологического процесса |
| Коррозионная стойкость (голая, без покрытия) |
Лучше |
Нижняя часть — как правило, требует анодирования или другой обработки поверхности |
| Стандартная посадка |
Вакансии в сфере автоматизации с умеренной нагрузкой и ориентированные на экономию средств |
Положения привода с более высокой нагрузкой или большим количеством циклов |
Ни один из этих сплавов не является универсальным стандартным решением. Использование сплава 7075 во всей конструкции с целью обеспечения “перспективной” устойчивости к нагрузкам обходится недешево — это увеличивает затраты на механическую обработку, а в стандартном необработанном состоянии приводит к некоторой потере коррозионной стойкости, которая вам, возможно, и не нужна.
Прозрачное и твёрдое анодирование: аспект, который чаще всего упускают в технических паспортах
Прозрачное анодирование и твёрдое анодирование — это не столько разные процессы с различной толщиной покрытия, сколько разные задачи. Прозрачное (стандартное/типа II) анодирование служит в основном для придания эстетического вида и обеспечения лёгкой защиты от коррозии и применяется в тех случаях, когда износостойкость не является основным требованием. Твёрдое анодирование создаёт более толстый и плотный оксидный слой, специально предназначенный для обеспечения износостойкости на поверхностях, подверженных скольжению или многократному контакту — именно такое покрытие требуется в большинстве проектов по производству шкивов ГРМ, когда речь идёт об износе в результате зацепления с зубьями ремня.
Вот деталь, которую часто упускают из виду: анодированное покрытие не лежит полностью на поверхности основного металла. Примерно половина толщины покрытия выходит за пределы исходной поверхности, а другая половина проникает внутрь самого алюминия. Для наружного диаметра это погрешность округления. Для внутреннего диаметра — нет: внутренний диаметр с твёрдым анодированием может заметно сузиться по сравнению с размером, обработанным до анодирования, и именно это приводит к неудачной проверке посадки, если допуски перед обработкой не были скорректированы с учётом этого фактора.
Допуск на внутренний диаметр: стандартный, ужесточённый и влияние анодирования на него
H7 — это стандартный допуск по внутреннему диаметру для алюминия KTD ременьные шкивы; Вариант H6 предоставляется по запросу в случаях, когда требуется более плотное прилегание вала. Описанный выше эффект нарастания анодированного слоя является причиной того, что допуск на внутренний диаметр и обработку поверхности нельзя указывать в чертеже как две независимые позиции — размер внутреннего диаметра до анодирования должен учитывать толщину наносимого покрытия, иначе готовая деталь не будет соответствовать допуску, указанному в чертеже.
| Параметр |
Диапазон |
| Доступные сплавы |
Алюминий 6061 / 7075 (углеродистая сталь, нержавеющая сталь, также доступны латунь и нейлон в качестве альтернативных материалов) |
| Допуск на внутренний диаметр |
Стандарт H7; H6 — по запросу |
| Обработка поверхностей |
Анкоррозионное масло, прозрачное анодирование, твёрдое анодирование, чёрное оксидирование, химическое никелирование, индукционная закалка |
| Варианты нестандартного внутреннего диаметра |
Отверстия со сплайнами, отверстия D-образной формы, конические отверстия, пазы для шпонок, специальные втулки |
| Количество зубов |
По индивидуальному заказу возможно изготовление изделий с нестандартным количеством зубьев |
| Ссылки на стандарты |
Стандарты ISO, DIN и AGMA, указанные на странице продукта |
Если отверстие подлежит твёрдому анодированию, стоит напрямую уточнить у поставщика, относится ли указанный допуск на отверстие к размерам до или после обработки — эти два понятия не являются взаимозаменяемыми, и система качества, обеспечивающая проверку размеров после каждого этапа технологического процесса (в соответствии с подходом к управлению качеством, согласованным с ISO 9001:2015), должна быть в состоянии уточнить, к какому именно значению относится указанное число.
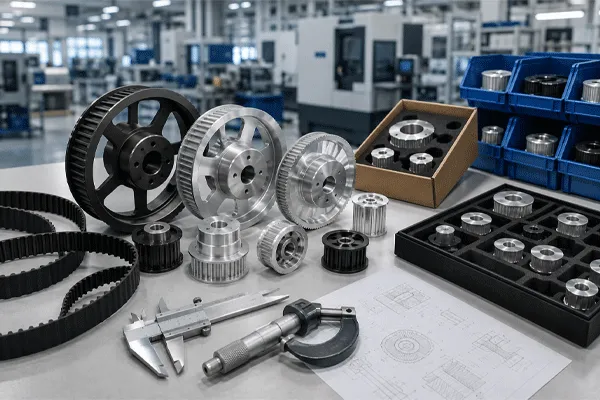
Алюминиевые шкивы ГРМ: сплавы, анодирование, технические характеристики отверстий
Когда алюминий — не лучший выбор
Преимущества алюминия — небольшой вес, простота обработки, низкая стоимость — перестают быть преимуществами, когда условия эксплуатации требуют применения стали или нержавеющей стали, которые демонстрируют значительно лучшие эксплуатационные характеристики.
| Коэффициент применения |
Алюминий (6061/7075) |
Сталь / Нержавеющая сталь |
| Длительное воздействие высоких температур |
При повышенной температуре свойства ухудшаются |
Лучше сохраняет прочность при более высоких температурах |
| Среда, подверженная воздействию воды или коррозионных веществ |
Требуется анодирование или гальваническое покрытие для обеспечения долговечности |
Нержавеющая сталь устойчива к коррозии без дополнительного покрытия |
| Сильные циклические усталостные нагрузки |
Меньший ресурс на усталость по сравнению со сталью |
Повышенная усталостная прочность |
| Положения, чувствительные к нагрузке (например, высокоскоростная индексация) |
Преимущество низкого веса |
Дополнительная масса может повлиять на динамические характеристики |
| Бег с умеренной нагрузкой в рамках бюджета |
Снижение затрат на материалы и механическую обработку |
В частности, нержавеющая сталь отличается более высокой стоимостью |
Как автоматизированная ячейка, рассчитанная на промывку, так и легкая высокоскоростная индексационная ось могут требовать установки шкива с зубчатым ремнем на одной и той же линии — и при этом подходить для них будут разные материалы, причем причины этого не связаны исключительно с нагрузкой.
Индивидуальные конфигурации внутреннего диаметра и зубьев
Помимо стандартных размеров отверстий, алюминий ременьные шкивы поставляются с шлицевыми отверстиями, отверстиями D-образной формы, коническими отверстиями, шпоночными пазами и специальными конфигурациями втулок, а также с нестандартным количеством зубьев для обеспечения межосевого расстояния или передаточного числа, которые не соответствуют каталожным деталям. Эти варианты применимы как к сплаву 6061, так и к сплаву 7075, однако наличие конического отверстия или шлицевой конфигурации в сплаве 7075 следует отметить на раннем этапе проверки технологичности (DFM), учитывая более низкий запас обрабатываемости этого сплава по сравнению со сплавом 6061.
Алюминиевые шкивы ГРМ: сплавы, анодирование, технические характеристики отверстий
Что не рассматривается в данном руководстве
В данном руководстве основное внимание уделяется стороне шкива в узле. В нём не рассматривается вопрос совместимости материала ремня с анодированными и необработанными поверхностями шкива — это связанный с этим вопрос выбора, который влияет на срок службы со стороны ремня и заслуживает отдельного рассмотрения.
Часто задаваемые вопросы
Вопрос: Влияет ли твёрдое анодирование на размер внутреннего диаметра шкива ГРМ?
A: Да. Анодированное покрытие проникает примерно наполовину наружу и наполовину внутрь в основной материал, что может привести к заметному сужению отверстия, если размеры детали при предварительной обработке не были скорректированы с учетом этого фактора.
Вопрос: Является ли алюминий марки 7075 всегда лучшим выбором по сравнению с 6061?
Ответ: Алюминий № 7075 обладает более высокой прочностью на разрыв и усталостной прочностью, что делает его подходящим для деталей, подвергающихся высоким нагрузкам, однако алюминий 6061 обеспечивает более предсказуемую обработку на станках, более равномерное анодирование и является менее дорогостоящим для применения в условиях умеренных нагрузок.
Вопрос: Какой допуск по внутреннему диаметру является стандартным для алюминиевых шкивов ГРМ?
A: H7 является стандартным вариантом; вариант H6 поставляется по запросу для случаев, когда требуется более плотное прилегание вала.
Вопрос: В каких случаях следует использовать сталь или нержавеющую сталь вместо алюминия?
A: В условиях длительного воздействия высоких температур, в средах, подверженных воздействию воды или коррозии, а также в условиях интенсивной циклической усталости сталь или нержавеющая сталь, как правило, демонстрируют лучшие эксплуатационные характеристики по сравнению с алюминием без дополнительной обработки поверхности.


 10:05