Equipa de Engenharia da KTD | Equipa de Engenharia de Aplicações e DFM | Publicado em setembro de 2026
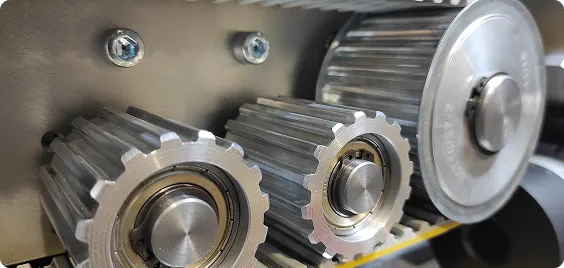
Alumínio polias de distribuição são normalmente fabricados em liga 6061 ou 7075, com anodização transparente ou dura aplicada para garantir resistência ao desgaste. A escolha da liga e do tipo de anodização afeta a capacidade de carga, a tolerância do furo e a resistência à corrosão — e, em algumas aplicações, o aço ou o aço inoxidável são a melhor opção.
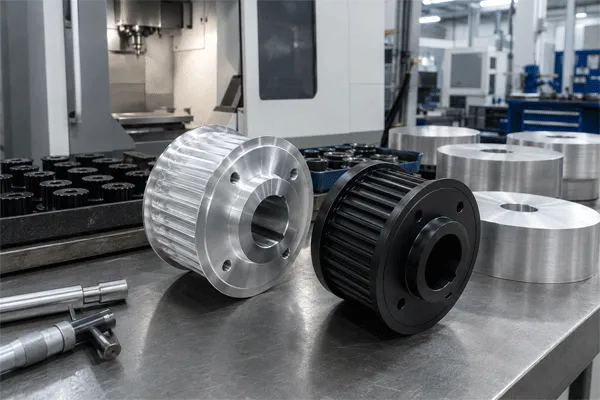
Polias de distribuição em alumínio: ligas, anodização e especificações do furo
6061 versus 7075: o que a escolha da liga realmente altera
Ambas as ligas constam nas fichas técnicas das polias de distribuição de alumínio, e a diferença não se resume apenas a “qual é mais resistente”. A 6061 é a liga de uso geral mais comum em stock — apresenta um comportamento previsível na maquinagem, anodiza de forma uniforme e tem um custo mais baixo, o que a torna a escolha padrão para aplicações de automação com cargas moderadas. A 7075 sacrifica parte dessa usinabilidade e resistência à corrosão em troca de uma resistência à tração e à fadiga significativamente mais elevadas, o que é importante em posições sujeitas a cargas mais elevadas ou a ciclos mais intensos, onde uma polia 6061 seria o elo mais fraco do sistema de transmissão, e não a correia.
| Dimensão |
Alumínio 6061 |
Alumínio 7075 |
| Força relativa/resistência à fadiga |
Moderado |
Mais alto |
| Usinabilidade |
Mais fácil e mais flexível no que diz respeito às tolerâncias |
É necessário um controlo de processos mais exigente e rigoroso |
| Resistência à corrosão (sem revestimento, não tratado) |
Melhor |
Parte inferior — normalmente requer anodização ou outro tratamento de superfície |
| Corte típico |
Cargos de automação com carga de trabalho moderada e em que o custo é um fator determinante |
Posições de acionamento com cargas mais elevadas ou com um maior número de ciclos |
Nenhuma das duas ligas é uma opção padrão universal. Especificar a liga 7075 em todo um conjunto para garantir a “resistência a cargas futuras” tem um custo — aumenta os custos de maquinagem e, no estado bruto padrão, sacrifica alguma resistência à corrosão de que talvez não necessite.
Anodização transparente versus anodização dura: o aspeto que a maioria das fichas técnicas omite
A anodização transparente e a anodização dura não são tanto o mesmo processo com espessuras diferentes, mas sim processos com objetivos distintos. A anodização transparente (padrão/tipo II) tem principalmente uma finalidade estética e oferece uma proteção leve contra a corrosão, sendo aplicada em situações em que a resistência ao desgaste não é o fator principal. A anodização dura produz uma camada de óxido mais espessa e densa, especificamente destinada à resistência ao desgaste em superfícies de deslizamento ou de contacto repetido — o revestimento que a maioria dos programas de polias de distribuição procura quando a preocupação é o desgaste causado pelo engate dos dentes da correia.
Eis o pormenor que muitas vezes passa despercebido: o revestimento anodizado não fica inteiramente sobre o metal de base. Cerca de metade da espessura do revestimento estende-se para fora a partir da superfície original e cerca de metade penetra para dentro, integrando-se no próprio alumínio. No diâmetro exterior, isso é um erro de arredondamento. No furo, não é — um furo com anodização dura pode ficar visivelmente mais estreito em comparação com a sua dimensão usinada antes da anodização, o que é exatamente o tipo de situação que resulta numa verificação de ajuste falhada, caso a tolerância do pré-tratamento não tenha sido ajustada para ter isso em conta.
Tolerância do furo: padrão, mais apertada e o efeito da anodização
H7 é a tolerância padrão do diâmetro interior no alumínio KTD polias de distribuição; O H6 está disponível mediante pedido, nos casos em que seja necessário um ajuste mais apertado do eixo. O efeito de crescimento da anodização acima é a razão pela qual a tolerância do furo e o tratamento de superfície não podem ser especificados como dois itens independentes num desenho — a dimensão do furo antes da anodização tem de ter em conta o acúmulo do revestimento, caso contrário a peça acabada não cumprirá a tolerância indicada no desenho.
| Parâmetro |
Gama |
| Ligas disponíveis |
Alumínio 6061 / 7075 (aço ao carbono, aço inoxidável, (também disponível em latão e nylon como materiais alternativos) |
| Tolerância do furo |
Padrão H7; H6 disponível mediante pedido |
| Tratamentos de superfície |
Óleo antiferrugem, anodização transparente, anodização dura, óxido preto, niquelagem química, endurecimento por indução |
| Opções de diâmetro interior personalizadas |
Furos com ranhuras, furos em forma de D, furos cónicos, ranhuras para chavetas, cubos especializados |
| Número de dentes |
Estão disponíveis números de dentes não padrão em encomendas personalizadas |
| Normas referenciadas |
Normas ISO / DIN / AGMA indicadas na página do produto |
Quando um furo vai ser submetido a anodização dura, vale a pena perguntar diretamente ao fornecedor se a tolerância do furo indicada na cotação corresponde à dimensão antes ou depois do tratamento — as duas não são intercambiáveis, e um sistema de qualidade que verifique as dimensões após cada etapa do processo (em conformidade com uma abordagem de gestão da qualidade alinhada com a norma ISO 9001:2015) deve ser capaz de indicar a qual delas se refere o valor fornecido.
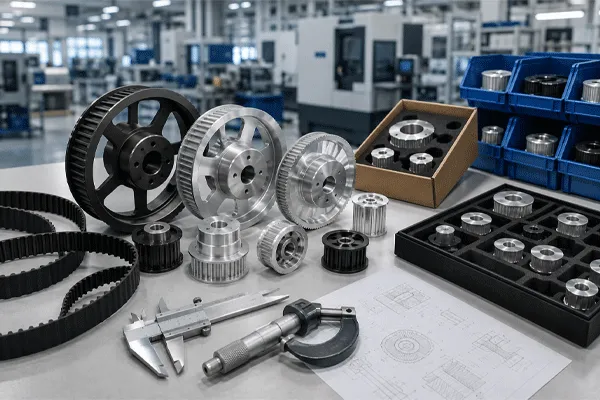
Polias de distribuição em alumínio: ligas, anodização e especificações do furo
Quando o alumínio não é a escolha certa
As vantagens do alumínio — leveza, facilidade de usinagem e custo — deixam de ser vantagens quando a aplicação se insere em condições em que as opções em aço ou aço inoxidável apresentam um desempenho significativamente melhor.
| Fator de aplicação |
Alumínio (6061/7075) |
Aço / Aço inoxidável |
| Exposição prolongada a altas temperaturas |
As propriedades deterioram-se com o calor elevado |
Mantém melhor a resistência a temperaturas mais elevadas |
| Ambientes sujeitos a lavagem com jato de água ou corrosivos |
É necessário submetê-lo a um processo de anodização ou galvanização para que resista ao tempo |
O aço inoxidável resiste à corrosão sem necessidade de revestimento adicional |
| Carga de fadiga cíclica intensa |
Vida útil à fadiga inferior à do aço |
Maior resistência à fadiga |
| Posições sensíveis ao peso (por exemplo, indexação a alta velocidade) |
Vantagem da leveza |
A massa adicional pode afetar a resposta dinâmica |
| Corridas orientadas para o orçamento e com carga moderada |
Custos mais baixos com materiais e usinagem |
O aço inoxidável, em particular, tem um custo mais elevado |
Uma célula de automação resistente à lavagem e um eixo de indexação leve e de alta velocidade podem, ambos, necessitar de uma polia de sincronização na mesma linha — e acabar por exigir soluções de materiais opostas, por razões que nada têm a ver apenas com a carga.
Configurações personalizadas do diâmetro interior e dos dentes
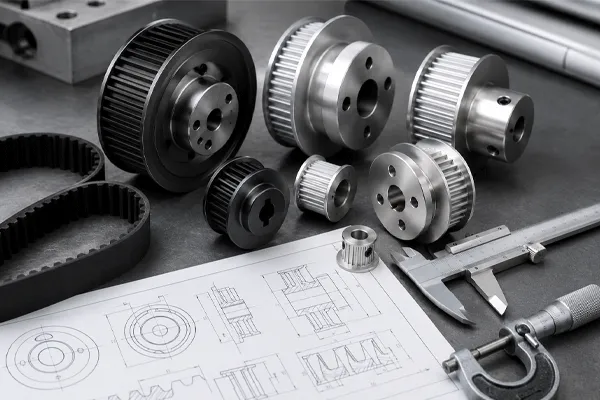
Para além dos diâmetros de furo padrão, o alumínio polias de distribuição estão disponíveis com furos estriados, furos em forma de D, furos cónicos, ranhuras para chavetas e configurações especializadas do cubo, bem como com números de dentes não normalizados para requisitos de distância entre eixos ou de relação de transmissão que não correspondam a uma peça de catálogo. Estas opções aplicam-se tanto à liga 6061 como à 7075, embora uma configuração com furo cónico ou estriado na liga 7075 deva ser assinalada numa fase inicial da revisão de DFM, dada a margem de usinabilidade reduzida desta liga em comparação com a 6061.
Polias de distribuição em alumínio: ligas, anodização e especificações do furo
O que este guia não aborda
Este guia centra-se no lado da polia do conjunto. Não aborda a compatibilidade do material da correia com superfícies de polia anodizadas em comparação com as não tratadas — uma questão de seleção relacionada que afeta a vida útil do lado da correia e que merece uma análise específica.
Perguntas frequentes
P: A anodização dura altera a dimensão do furo de uma polia de distribuição?
R: Sim. O revestimento anodizado penetra, aproximadamente, metade para fora e metade para dentro do material de base, o que pode reduzir significativamente o diâmetro interno de um furo se a dimensão de usinagem do pré-tratamento não tiver sido ajustada para ter isso em conta.
P: O alumínio 7075 é sempre a melhor opção em relação ao 6061?
R: O n.º 7075 oferece maior resistência à tração e à fadiga para posições sujeitas a cargas mais elevadas, mas o 6061 permite um usinagem mais previsível, uma anodização mais uniforme e tem um custo mais baixo para aplicações com cargas moderadas.
P: Qual é a tolerância do furo padrão nas polias de distribuição de alumínio?
R: O H7 é o padrão; o H6 está disponível mediante pedido para aplicações que exijam um ajuste mais apertado no eixo.
P: Quando devo optar pelo aço ou pelo aço inoxidável em vez do alumínio?
R: Em aplicações com calor elevado prolongado, em ambientes sujeitos a lavagens frequentes ou corrosivos, ou em condições de fadiga cíclica intensa, o aço ou o aço inoxidável apresentam normalmente um desempenho superior ao do alumínio sem tratamento superficial adicional.


 10:05