Инженерная команда KTD | Группа прикладной инженерии и DFM | Обновлено 27 августа 2026 г.
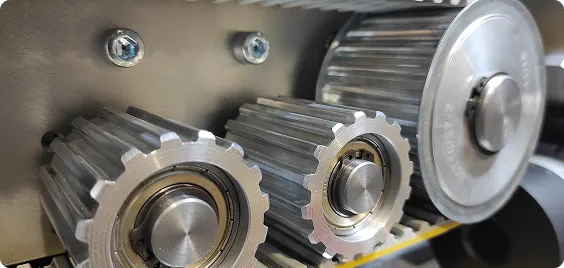
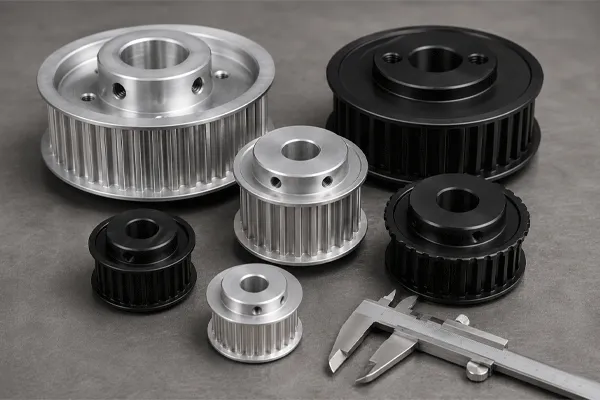
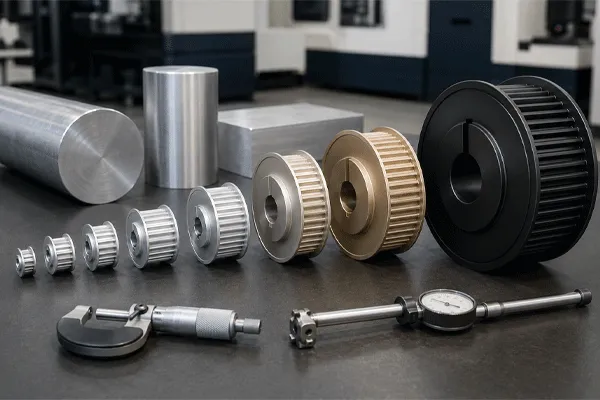
Алюминиевые шкивы ГРМ подходит для применений, где инерция и масса имеют большее значение, чем твердость поверхности. Алюминий 6061-T6 подходит для большинства задач в области автоматизации; алюминий 7075-T6 обеспечивает примерно на 80% больший предел текучести для деталей, критичных по втулке. Анодирование увеличивает износостойкость, но впитывается в отверстие, поэтому допуски и маскировка должны указываться вместе.
Алюминиевые шкивы ГРМ: сплавы, анодирование, технические характеристики отверстий
Два сплава, один выбор: прочность или амортизация
Большая часть алюминия ременьные шкивы На рынке преобладают сплавы 6061-T6, и на то есть веские причины. Он хорошо поддается механической обработке, обеспечивает равномерное анодированное покрытие и выдерживает диапазоны напряжений, в которых фактически работают приводы автоматизированного оборудования. 7075-T6 — это сплав, к которому прибегают, когда ступица выполняет сложные задачи — например, имеет тонкую перемычку, небольшое внутреннее отверстие при большом числе зубьев или коническое седло, испытывающее значительное зажимное напряжение.
| Недвижимость |
6061-T6 |
7075-T6 |
| Типичный предел текучести |
~276 МПа |
~503 МПа |
| Типичная прочность на разрыв |
~310 МПа |
~572 МПа |
| Плотность |
2,70 г/см³ |
2,81 г/см³ |
| Обрабатываемость |
Хорошо; предсказуемое управление стружкой |
Хорошо, но наблюдается более интенсивный износ инструмента и повышенная чувствительность к заусенцам |
| Реакция анодирования (прозрачная) |
Однородный, от светло-соломенного до прозрачного цвета |
Немного темнее, менее однородный на больших поверхностях |
| Ответ по поводу твёрдого анодирования |
Плотный, твердый и однородный слой |
Подходит для использования, но на тонких участках чаще возникает прожигание кромок |
| Коррозионная стойкость |
Лучше |
Ниже; содержание меди делает его более чувствительным к воздействию влаги или химических веществ |
| Свариваемость |
Пригодный для сварки |
Практически не поддается сварке |
| Типичное применение в шкивах |
Общая автоматизация, конвейеры, оси позиционирования |
Шкивы с тонким корпусом, малые проходные отверстия с высоким зажимным напряжением, вращающиеся узлы, для которых вес имеет решающее значение |
Ловушка заключается в том, чтобы рассматривать сплав 7075 как простое улучшение. Он стоит дороже, быстрее подвергается коррозии в условиях промывки или во влажной среде и не даёт никаких преимуществ, если вас беспокоит именно износ зубьев, а не деформация ступицы. Износ зубьев — это поверхностная проблема, и базовый сплав практически не влияет на неё.
Еще один момент, который часто упускают из виду: использование сплава 7075 во влажной среде в сочетании с крепежом из нержавеющей стали — это верный рецепт возникновения гальванической коррозии. Если шкив находится вблизи воды, обычно лучшим решением будет сплав 6061 с надлежащим анодным покрытием, а нержавеющая сталь — еще более подходящий вариант.
Какова реальная ценность экономии за счет массового производства
В пользу алюминия говорит его инертность, поэтому лучше оценить масштаб этого эффекта, а не просто утверждать его наличие.
Рассмотрим шкив с наружным диаметром 60 мм и шириной торца 20 мм, который рассматриваем как сплошной диск:
- Сталь (7850 кг/м³): ~0,44 кг, J ≈ 2,0 × 10⁻⁴ кг·м²
- Алюминий (2700 кг/м³): ~0,15 кг, J ≈ 6,9 × 10⁻⁵ кг·м²
Это соответствует снижению момента инерции вращения примерно на 66% при одинаковой геометрии. Углубления в отверстии и в ступице изменяют абсолютные значения, но не соотношение, поскольку оба материала теряют одинаковый объем.
В случае сервооси, выполняющей короткие индексационные перемещения, это уменьшение напрямую сказывается на ускорительном моменте и времени выхода на рабочий режим. В случае привода конвейера, работающего непрерывно на постоянной скорости, оно практически не оказывает никакого влияния. Производители автоматического оборудования, рассчитывающие размеры двигателей исходя из рабочего цикла с постоянной скоростью 90%, зачастую переплачивают за алюминиевый корпус, получая преимущество, которое никогда не используется в их профиле движения.
Алюминиевые шкивы ГРМ: сплавы, анодирование, технические характеристики отверстий
Анодирование: как каждый класс влияет на состояние канала ствола и какое воздействие оказывает на него
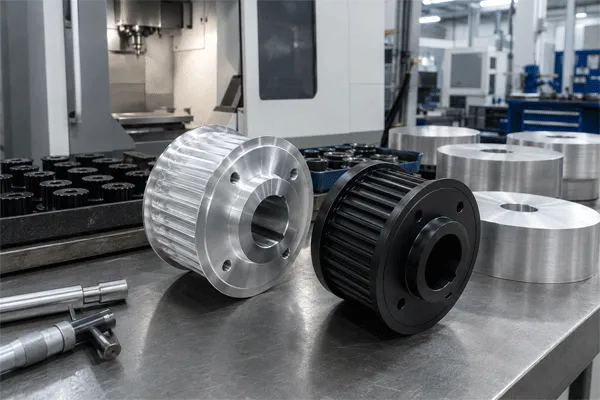
Алюминиевые шкивы ГРМ поставляются с различными видами обработки поверхности. Компания KTD предлагает следующие варианты по всей линейке ремень привода распределительного вала В эту линейку входят антикоррозионное масляное покрытие, прозрачное анодирование, твёрдое анодирование, чёрное оксидирование, химическое никелирование и индукционная закалка, причём последние три метода применяются скорее к стальным и нержавеющим вариантам, чем к алюминиевым.
| Состояние поверхности |
Типичный слой |
Что это меняет |
Где это применимо |
| Только антикоррозионное масло |
Нет |
Обеспечение сохранности при транспортировке и хранении на полках |
Сухие приводы для внутренних помещений, малонагруженные, экономичные конструкции |
| Прозрачное анодирование (стандартное) |
Примерно 5–25 мкм |
Коррозионная стойкость, умеренная твердость поверхности, диэлектрический слой |
Общая автоматизация, внутри помещений, от легкой до среднее натяжение ремня |
| Твёрдое анодирование |
Примерно 25–50 мкм |
Значительно более твердые боковые поверхности зубьев, повышенная износостойкость, цвет от темно-серого до черного |
Абразивные условия эксплуатации, высокая частота циклов, запыленные производственные помещения, ремни с арамидным или стальным кордом |
| Анодированное покрытие черного цвета |
Наследуется от базового класса |
Внешний вид, светопоглощение для систем технического зрения |
Оптические контрольные ячейки, эстетический вид оборудования |
Деталь, которая сбивает с толку: анодный слой — это не просто покрытие, нанесенное на деталь. Он преобразует поверхность, и примерно половина толщины слоя образуется за счет роста наружу от исходной поверхности. В случае отверстия этот рост наружу приводит к его закрытию.
Твёрдый анодированный слой толщиной 25 мкм нарастает примерно на 12,5 мкм на каждую поверхность, что приводит к уменьшению диаметра отверстия примерно на 25 мкм. Для отверстия H7 диаметром 10 мм полный диапазон допуска составляет от 0 до +15 мкм. Один только процесс анодирования приведет к тому, что отверстие, ранее находившееся в середине диапазона допуска, окажется непосредственно ниже нижней границы допуска, и шкив не будет надеваться на вал.
Существует два корректных способа решения этой задачи, и на рисунке должно быть указано, какой из них применяется:
- Перед анодированием заклейте отверстие и шпоночный паз, а затем внесите в чертеж пометку: “Отверстие и шпоночный паз заклеены; допуски действуют после обработки поверхности”.
- Сначала необходимо провести анодирование, а затем механическую обработку внутреннего отверстия до нужного размера. В результате получается внутреннее отверстие из чистого алюминия, которое с механической точки зрения является приемлемым, но лишается коррозионной защиты на этой поверхности.
Маскировка — наиболее распространённый способ для шкивов со ступицами с установочными винтами, поскольку резьбовое отверстие имеет ту же проблему, и исправить её впоследствии гораздо сложнее.
Твёрдое анодирование имеет свои ограничения. Слой получается твёрдым, но хрупким, поэтому он откалывается на острых кромках и плохо выдерживает ударные нагрузки. Кроме того, оно никак не влияет на усталостную прочность корня зубца, которая является свойством материала в целом. Если зубцы подвергаются сдвигу, а не износу, решением проблемы станет использование более широкой ленты или другого шага, а не более толстого анодного слоя.
По сравнению со стандартными каталожными описаниями, которые преобладают в результатах поиска по данному компоненту — в которых, как правило, указывается “анодированный черный” без указания класса, толщины и сведений о состоянии внутреннего отверстия после обработки — именно этот объем информации определяет, подходит ли деталь для сборки.
Технические характеристики алюминиевого шкива ГРМ KTD
Приведенные ниже параметры взяты из опубликованного компанией KTD диапазона конфигураций шкивов ГРМ.
| Параметр |
Диапазон |
| Алюминиевые сплавы |
6061, 7075 |
| Другие материалы из той же серии |
Углеродистая сталь, нержавеющая сталь, латунь, нейлон |
| Стандартный допуск на внутренний диаметр |
H7 |
| Более жесткий допуск на внутренний диаметр |
H6, по запросу |
| Конфигурации отверстий |
Пилотное отверстие, готовое отверстие со шпоночным пазом, D-образное отверстие, шлицевое отверстие, коническое отверстие |
| Варианты концентраторов |
Стандартная втулка, удлиненная втулка, безфланцевая втулка, втулки специальной формы |
| Количество зубов |
Стандартные и нестандартные отсчеты по чертежу |
| Методы обработки поверхности алюминия |
Анikorрозионное масло, прозрачное анодирование, твёрдое анодирование |
| Указанные стандарты для данной линейки продукции |
Ссылки на стандарты ISO, DIN, AGMA |
| Количество по индивидуальному заказу |
От 20 штук до более 10 000 штук за партию |
| Поддерживаемые форматы чертежей |
STEP, IGES, DWG, DXF, SLDPRT, PDF |
H6 и H7 в цифрах
Оба являются классами отверстий, определяемыми по методу «пределы и допуски» по стандарту ISO. Значения допусков для типовых диапазонов внутреннего диаметра шкивов:
| Номинальный диаметр |
H7 (мкм) |
H6 (мкм) |
| От 3 до 6 мм |
0 / +12 |
0 / +8 |
| От 6 до 10 мм |
0 / +15 |
0 / +9 |
| От 10 до 18 мм |
0 / +18 |
0 / +11 |
| От 18 до 30 мм |
0 / +21 |
0 / +13 |
| От 30 до 50 мм |
0 / +25 |
0 / +16 |
H7 является стандартным рабочим допуском для ступиц с шпоночным соединением и стопорными винтами на валах, изготовленных с допуском h6 или h7. Допуск H6 следует указывать в том случае, если шкив работает на прецизионно отшлифованном валу в оси позиционирования, а радиальное биение на линии шага ремня входит в ваши требования к точности. Не стоит указывать этот допуск для компенсации отклонений вала, для которого не были установлены допуски, что, как правило, является наиболее распространённой причиной его указания на чертежах.
Производственный процесс включает в себя анализ DFM, изготовление прототипа, приемочный контроль первого изделия, серийное производство, а также измерение на координатно-измерительной машине (CMM) и проверку материалов перед отгрузкой в соответствии с заявленной компанией KTD системой управления качеством ISO 9001:2015. Международная организация по стандартизации определяет ISO 9001 как международно признанный стандарт системы управления качеством. В отношении экспортных поставок указано, что деревянная упаковка соответствует требованиям ISPM 15 — меры Международной конвенции по защите растений, регулирующей использование упаковки из необработанной древесины в международной торговле; это имеет значение в случае, если пункт назначения отклоняет несоответствующую требованиям упаковку на таможне.
Алюминиевые шкивы ГРМ: сплавы, анодирование, технические характеристики отверстий
Стяжные винты, шпоночные пазы и проблема с резьбой на алюминии
Алюминиевые втулки и стальные стопорные винты обладают разной прочностью, и в первую очередь разрушается резьба. Отсюда вытекают три практических последствия:
- Если затянуть стопорный винт с усилием, рассчитанным для стального втулки, это приведет к срыву или деформации алюминиевой резьбы. В инструкции по сборке следует указывать материал втулки, а не только размер крепежного элемента.
- Установочный винт с чашеобразной головкой, ввинчивающийся непосредственно в закаленный вал, оставляет заусенцы, которые затрудняют его извлечение и могут привести к задиру алюминиевого отверстия при извлечении. Проблема решается с помощью шлифованной плоской поверхности на валу.
- На осях, подвергающихся интенсивной эксплуатации, где шкив регулярно соскальзывает, стальная резьбовая вставка в алюминиевой втулке значительно дольше служит, чем резьба, нарезанная непосредственно на алюминии.
В случае шкивов с внутренним диаметром более 30 мм, на которые действует реальный крутящий момент, шпоночный паз или коническое отверстие передают нагрузку за счет геометрии, а не за счет трения, что полностью устраняет эту проблему.
Когда алюминий — неподходящий материал
| Состояние |
Почему алюминий испытывает трудности |
Лучший вариант из той же линейки продукции |
| Химическая промывка под высоким давлением, пригодная для контакта с пищевыми продуктами |
При очистке щелочью анодный слой разрушается; на обнажённом алюминии образуются язвы |
Нержавеющая сталь марки 304 или 316 |
| Абразивная пыль или песок при большом количестве циклов |
Износ боковых поверхностей зубьев даже при твёрдом анодировании |
Углеродистая сталь с зубьями, прошедшими индукционную закалку |
| Высокий ударный момент или обратный крутящий момент на ступице |
Более низкий предел текучести; деформация втулки до разрушения зубьев |
Углеродистая сталь или сталь с чёрным оксидным покрытием |
| Постоянно высокая температура окружающей среды |
Модуль упругости уменьшается с ростом температуры; предварительное усилие зажима ослабевает |
Сталь или нержавеющая сталь |
| Небольшие шкивы, выпускаемые большими партиями |
При малых диаметрах стоимость стального прутка и время обработки могут быть ниже |
Углеродистая сталь |
| Требование к электрической изоляции или отсутствию следов |
Анодированное покрытие является диэлектриком, но подвержено сколам |
Нейлон |
Еще один элемент, который редко встречается в каталогах: фланцы шкивов. Алюминиевые фланцы на узких шкивах деформируются и сминаются, если ремень длительное время плотно прижимается к ним. Если правильное положение ремня зависит от контакта с фланцем, а не от правильной центровки шкива, материал фланца имеет большее значение, чем материал корпуса.
Как правильно подобрать алюминиевую шкив, чтобы она поступила в готовом к использованию виде
- Укажите профиль и шаг ремня, количество зубцов, а также ширину ремня, с которой должен работать шкив.
- Укажите название сплава конкретно: “6061-T6”, а не “алюминий”.”
- Укажите номинальный диаметр отверстия и допуск — H7 или H6 — а также укажите, применяется ли он до или после обработки поверхности.
- В случае анодирования укажите класс и целевой диапазон толщины, а также обозначьте на чертеже поверхности, подлежащие маскировке.
- Размеры шпоночного паза или плоской поверхности следует определять отдельно с учетом собственного допуска; не следует полагаться на общепринятую практику.
- Укажите требования к фланцам с каждой стороны, поскольку шкивы с одним и двумя фланцами по-разному соединяются в приводе с двумя шкивами.
- Укажите требования к биению по диаметру шага, если для оси установлены требования к точности позиционирования.
- Отправьте модель в исходном или нейтральном 3D-формате вместе с PDF-файлом с размерами, чтобы в ходе проверки DFM удалось выявить несоответствия между ними до начала изготовления инструментов.
На этапы 3 и 4 в совокупности приходится большая часть проблем с посадкой алюминиевых шкивов, с которыми мы сталкиваемся при первичном приемочном контроле. Кроме того, именно эти две линии чаще всего отсутствуют на поступающих чертежах.
Часто задаваемые вопросы
Вопрос: Делает ли твёрдое анодирование алюминиевые зубья такими же твёрдыми, как стальные?
A: Поверхностный слой достигает показателей твердости, сопоставимых с показателями закаленной стали, однако представляет собой тонкий хрупкий слой, нанесенный на мягкую основу. При точечной нагрузке он может растрескаться и обнажить алюминиевую основу. Это значительно продлевает срок службы в условиях абразивного износа; однако это не превращает алюминиевый шкив в стальной.
Вопрос: Можно ли подвергнуть анодированию шкив после того, как на нём вырезан шпоночный паз?
A: Да, и это нормальная последовательность действий. Паз для шпонки необходимо замаскировать, иначе его ширина уменьшится примерно на ту же величину, что и диаметр отверстия, а при замаскированном пазе на этих поверхностях останется необработанный алюминий.
Вопрос: Стоит ли 7075 своей цены для стандартного привода конвейера?
О: Как правило, нет. Приводы конвейеров выходят из строя из-за износа поверхности зубьев или ремня, а не из-за алюминиевой втулки. Лучше потратьте деньги на приведение поверхности в порядок или на увеличение ширины ремня.
Вопрос: Какой допуск на внутренний диаметр следует указать на чертеже, если я не уверен?
A: H7 с указанным допуском на вал. H6 без контролируемого вала приводит к образованию более узкого отверстия, в котором вращается неконтролируемый штифт, что не улучшает посадку.
Вопрос: Сколько стоят алюминиевые шкивы ГРМ?
A: Стоимость зависит от конкретного проекта и указывается в коммерческом предложении с учетом материала, размеров, сложности обработки, количества, вида обработки поверхности и других технических требований. Выбор сплава, класс анодирования и класс качества внутреннего отверстия влияют на итоговую стоимость, поэтому коммерческие предложения составляются на основании чертежа, а не описания детали.
Вопрос: Можно ли использовать алюминиевый шкив с ремнем со стальным кордом?
A: Он работает, но ремень со стальным кордом при высоком натяжении ускоряет износ боковых поверхностей зубьев на голой алюминиевой поверхности. Необходимо провести твёрдое анодирование или заменить шкив на приводной стороне на стальной, так как именно там натяжение максимальное.


 11:45