KTD Mühendislik Ekibi | Uygulama Mühendisliği ve DFM Ekibi | Yayın tarihi: Eylül 2026
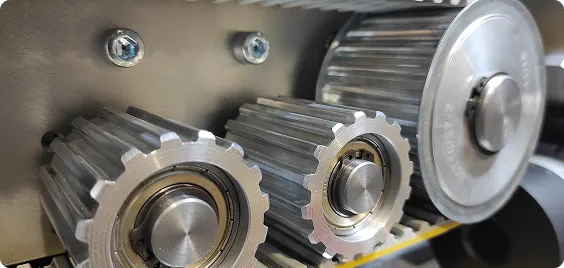
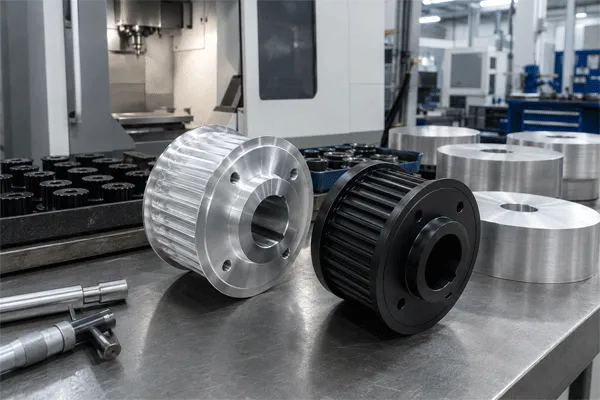
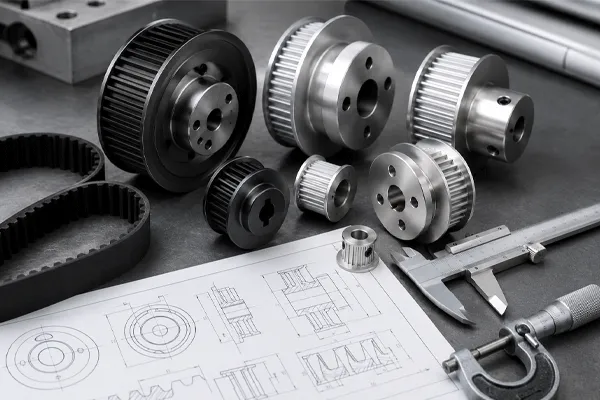
Alüminyum zamanlama kasnakları Genellikle 6061 veya 7075 alaşımından imal edilirler ve aşınma direnci sağlamak amacıyla şeffaf veya sert eloksal kaplama uygulanır. Alaşım ve eloksal kaplama seçimi, yük kapasitesini, delik toleransını ve korozyon direncini etkiler; bazı uygulamalarda ise çelik veya paslanmaz çelik daha uygun bir seçimdir.
Alüminyum Zamanlama Kasnakları: Alaşımlar, Eloksal Kaplama ve Delik Özellikleri
6061 ve 7075: Alaşım seçiminin gerçekte neyi değiştirdiği
Her iki alaşım da alüminyum zamanlama kasnağı teknik özellik tablolarında yer alır ve aradaki fark sadece “hangisinin daha dayanıklı olduğu” ile sınırlı değildir. 6061, stoklarda daha yaygın olarak bulunan genel amaçlı bir alaşımdır — işlenmesi öngörülebilir, anotlanması homojendir ve maliyeti daha düşüktür; bu özellikleri sayesinde orta yükteki otomasyon uygulamaları için varsayılan tercih haline gelir. 7075 ise işlenebilirlik ve korozyon direncinden bir miktar ödün vererek, çekme ve yorulma mukavemetinde önemli ölçüde artış sağlar; bu da, 6061 kasnağının tahrik sisteminde kayış değil de en zayıf halka olacağı yüksek yük veya yüksek çevrim sayısına sahip konumlarda önem kazanır.
| Boyut |
6061 Alüminyum |
7075 Alüminyum |
| Göreceli mukavemet/yorulma direnci |
Orta |
Daha yüksek |
| İşlenebilirlik |
Daha kolay, tolerans sınırlarında daha esnek |
Daha titiz ve sıkı bir süreç kontrolü gerekiyor |
| Korozyon direnci (çıplak, işlenmemiş) |
Daha iyi |
Alt kısım — genellikle eloksal kaplama veya başka bir yüzey işlemine ihtiyaç duyar |
| Standart beden |
Maliyet açısından hassas, orta yük gerektiren otomasyon pozisyonları |
Daha yüksek yük veya daha yüksek çevrim sayısına sahip tahrik konumları |
Her iki alaşım da her duruma uygun bir seçenek değildir. Yüklere karşı “gelecekte de geçerli” olması amacıyla tüm montaj parçalarında 7075’i belirlemek bedelsiz değildir — bu, işleme maliyetini artırır ve standart çıplak durumda, belki de ihtiyacınız olmayan bir miktar korozyon direncinden ödün vermenize neden olur.
Şeffaf ve sert eloksal: Teknik özellik tablolarının çoğunda atlanan kısım
Şeffaf eloksal ve sert eloksal, farklı kalınlıklarda uygulanan aynı işlemden ziyade, farklı amaçlara yönelik işlemlerdir. Şeffaf (standart/Tip II tarzı) eloksal, esas olarak estetik amaçlıdır ve hafif korozyon koruması sağlar; aşınma direncinin öncelikli bir faktör olmadığı durumlarda uygulanır. Sert eloksal ise, özellikle kayma veya tekrarlanan temas yüzeylerinde aşınma direnci sağlamak üzere daha kalın ve daha yoğun bir oksit tabakası oluşturur — kayış dişlerinin birbirine temasından kaynaklanan aşınma endişesi olduğunda, çoğu zamanlama kasnağı uygulamasında aslında aranan kaplama budur.
İşte gözden kaçan ayrıntı şudur: Eloksal kaplama, ana metalin tam olarak üstünde yer almaz. Kaplama kalınlığının yaklaşık yarısı orijinal yüzeyden dışa doğru uzanırken, diğer yarısı da içe doğru alüminyumun içine nüfuz eder. Dış çap söz konusu olduğunda bu, yuvarlama hatası düzeyindedir. Ancak iç çap söz konusu olduğunda durum farklıdır — sert eloksal kaplamalı bir iç çap, eloksal öncesi işlenmiş boyutuna kıyasla ölçülebilir derecede daralabilir; bu da, ön işlem toleransı buna göre ayarlanmamışsa, uyumu kontrolünde hataya yol açan tam da bu tür bir durumdur.
Delik toleransı: standart, sıkılaştırılmış ve eloksal işleminin buna etkisi
H7, KTD alüminyumda kullanılan standart delik toleransıdır zamanlama kasnakları; Daha sıkı bir mil geçme aralığı gerektiğinde H6, talep üzerine temin edilebilir. Yukarıdaki eloksal kalınlaşması etkisi, delik toleransı ve yüzey işleminin bir çizimde iki bağımsız kalem olarak belirtilememesinin nedenidir — eloksal öncesi delik boyutu, kaplama kalınlaşmasını hesaba katmalıdır; aksi takdirde bitmiş parça, çizimde belirtilen toleransı karşılayamaz.
| Parametre |
Aralık |
| Mevcut alaşımlar |
6061 / 7075 alüminyum (karbonlu çelik, paslanmaz çelik, (, alternatif malzemeler olarak pirinç ve naylon da mevcuttur) |
| Delik toleransı |
H7 standardı; H6 talep üzerine temin edilebilir |
| Yüzey işlemleri |
Pas önleyici yağ, şeffaf eloksal, sert eloksal, siyah oksit, akımsız nikel kaplama, indüksiyonla sertleştirme |
| Özel delik seçenekleri |
Spline delikleri, D şekilli delikler, konik delikler, kama yuvaları, özel göbekler |
| Diş sayısı |
Özel siparişlerde standart dışı diş sayıları da mevcuttur |
| Atıfta bulunulan standartlar |
Ürün sayfasında belirtilen ISO / DIN / AGMA standartları |
Bir delik sert eloksal işlemine tabi tutulacaksa, teklif edilen delik toleransının ön işlem öncesi mi yoksa son işlem sonrası mı olduğunu tedarikçiye doğrudan sormakta fayda vardır — bu iki boyut birbirinin yerine kullanılamaz ve her işlem adımından sonra boyutları doğrulayan bir kalite sistemi (ISO 9001:2015 ile uyumlu bir kalite yönetim yaklaşımıyla), size verilen sayının hangisi için geçerli olduğunu net bir şekilde belirtmelidir.
Alüminyum Zamanlama Kasnakları: Alaşımlar, Eloksal Kaplama ve Delik Özellikleri
Alüminyumun yanlış bir seçim olduğu durumlar
Alüminyumun avantajları — hafif olması, kolay işlenebilirliği, maliyeti — uygulama, çelik veya paslanmaz çelik seçeneklerinin önemli ölçüde daha iyi performans gösterdiği koşullara girdiğinde, artık avantaj olmaktan çıkar.
| Uygulama faktörü |
Alüminyum (6061/7075) |
Çelik / Paslanmaz |
| Uzun süreli yüksek sıcaklığa maruz kalma |
Yüksek sıcaklıklarda özellikler bozulur |
Yüksek sıcaklıklarda mukavemetini daha iyi korur |
| Yıkamaya maruz kalan veya aşındırıcı ortam |
Dayanıklı olması için eloksal kaplama veya metal kaplama gerektirir |
Paslanmaz çelik, ek bir kaplama olmaksızın korozyona karşı dayanıklıdır |
| Ağır döngüsel yorulma yüklemesi |
Çelikten daha düşük yorulma ömrü |
Daha yüksek yorulma mukavemeti |
| Ağırlığa duyarlı uygulamalar (örn. yüksek hızlı indeksleme) |
Hafif olmanın avantajı |
Eklenen kütle, dinamik tepkiyi etkileyebilir |
| Bütçe odaklı, orta yükte yapılan koşular |
Daha düşük malzeme ve işleme maliyeti |
Özellikle paslanmaz çeliğin maliyeti daha yüksektir |
Yıkanmaya dayanıklı bir otomasyon hücresi ile hafif, yüksek hızlı bir indeksleme ekseni, her ikisi de aynı hat üzerinde bir zamanlama kasnağına ihtiyaç duyabilir — ancak bu durum, yalnızca yükle ilgili olmayan nedenlerden ötürü, birbirinden farklı malzeme çözümleriyle sonuçlanabilir.
Özel delik çapı ve diş konfigürasyonları
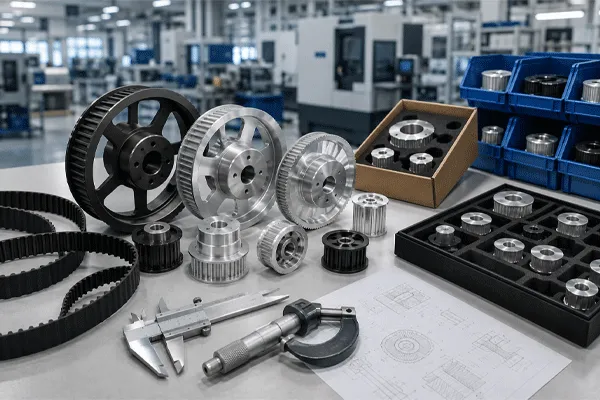
Standart delik çaplarının ötesinde, alüminyum zamanlama kasnakları spline delikleri, D şekilli delikler, konik delikler, kama yuvaları ve özel göbek konfigürasyonlarının yanı sıra, katalogdaki parçalarla uyuşmayan merkez mesafesi veya oran gereksinimleri için standart dışı diş sayıları ile sunulmaktadır. Bu seçenekler hem 6061 hem de 7075 için geçerlidir; ancak 7075'teki konik delik veya spline konfigürasyonu, alaşımın 6061'e kıyasla daha düşük işlenebilirlik marjı göz önüne alındığında, DFM incelemesinin erken aşamalarında belirtilmelidir.
Alüminyum Zamanlama Kasnakları: Alaşımlar, Eloksal Kaplama ve Delik Özellikleri
Bu kılavuzda ele alınmayan konular
Bu kılavuz, montajın kasnak tarafına odaklanmaktadır. Anotlanmış ve işlenmemiş kasnak yüzeyleri ile kayış malzemesi arasındaki uyumluluk konusuna değinmemektedir — bu, kayış tarafındaki aşınma ömrünü etkileyen ve ayrı bir incelemeyi hak eden, konuyla ilgili bir seçim meselesidir.
Sık Sorulan Sorular
S: Sert eloksal işlemi, zamanlama kasnağının iç çapını değiştirir mi?
C: Evet. Eloksal kaplama, yaklaşık yarısı dışa, yarısı da içe doğru ana malzemeye nüfuz eder; bu durum, ön işlem sırasında işleme boyutlarının buna göre ayarlanmamış olması halinde deliğin ölçülebilir bir şekilde daralmasına neden olabilir.
S: 7075 alüminyum, 6061’e kıyasla her zaman daha iyi bir seçim midir?
C: 7075 numara, yüksek yük altındaki uygulamalar için daha yüksek çekme ve yorulma mukavemeti sunar; ancak 6061 numara, orta düzeyde yük altındaki uygulamalarda işleme özellikleri daha öngörülebilir, eloksal kaplaması daha düzgün olur ve maliyeti daha düşüktür.
S: Alüminyum zamanlama kasnaklarında standart delik toleransı nedir?
C: H7 standarttır; daha sıkı bir şaft geçme aralığı gerektiren uygulamalar için H6 isteğe bağlı olarak temin edilebilir.
S: Ne zaman alüminyum yerine çelik veya paslanmaz çelik kullanmalıyım?
C: Sürekli yüksek ısıya maruz kalınan, suyla yıkanan/aşındırıcı ortamlarda veya yoğun döngüsel yorulma koşullarında, çelik veya paslanmaz çelik, ek bir yüzey işleme uygulanmadığında genellikle alüminyumdan daha iyi performans gösterir.


 10:05