KTD Mühendislik Ekibi | Uygulama Mühendisliği ve DFM Ekibi | Güncelleme tarihi: 28 Ağustos 2026
Bir makaralı zincir dişlisi, yalnızca adım mesafesine değil, zincirin tam tanımına uygun olmalıdır. ANSI #40 ve ISO 08B, her ikisi de 12,7 mm adım mesafesine sahiptir, ancak silindir çapı ve iç genişlik farklı olduğundan, diş aralığı da bunlara göre değişir. Önce standardı teyit edin, ardından delik çapını, göbeği ve tel sayısını seçin.
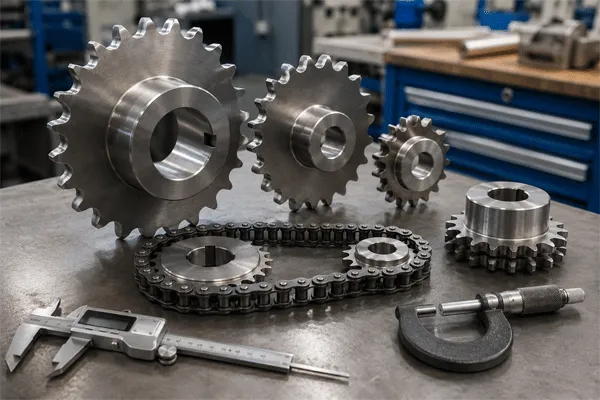
Makara Zinciri Dişlileri: Adım, Delik Çapı ve Standartlar Kılavuzu
Zincirdeki rakam size ne anlatıyor?
ANSI numaralandırma sistemi kısa ve öz olup, yanlış okunması kolaydır. Son rakamdan önceki rakamlar, adım uzunluğunu inç sekizde bir cinsinden belirtir. Son rakam ise yapı türünü gösterir: 0 standart makaralı zincir, 1 hafif seri, 5 makarasız burçlu zincir anlamına gelir.
Dolayısıyla #60, 6/8 inç (19,05 mm) adımlı standart bir makaralı zincirdir. #35, 3/8 inç adımlı rulmansız bir zincirdir; bu nedenle, rafta her ikisi de benzer görünse de #35 dişlisinin diş profili #40'tan farklıdır. Sonunda yer alan H harfi, daha kalın bağlantı plakalarına sahip ağır seriyi belirtirken, -2 veya -3 rakamı ise tel sayısını gösterir.
| ANSI numarası |
Saha |
Silindir çapı |
Tipik tork aralığı |
| 25 |
6,35 mm (1/4″) |
3,30 mm |
Hafif ölçüm cihazları, küçük indeksleme tahrikleri |
| 35 |
9,525 mm (3/8″) |
Rulmasız burç |
Hafif makineler, düşük hız |
| 40 |
12,70 mm (1/2″) |
7,92 mm |
Genel makine tahrik sistemleri, paketleme ekipmanları |
| 41 |
12,70 mm (1/2″) |
7,77 mm, dar plakalar |
Hafif hizmet, tarım ve OEM alt grupları |
| 50 |
15,875 mm (5/8″) |
10,16 mm |
Orta sınıf makine tahrik sistemleri |
| 60 |
19,05 mm (3/4″) |
11,91 mm |
Daha ağır makine tahrik sistemleri, karıştırıcılar, konveyörler |
| 80 |
25,40 mm (1″) |
15,88 mm |
Ağır sanayi tahrik sistemleri |
| 100 |
31,75 mm (1-1/4″) |
19,05 mm |
Ağır, düşük hızlı tahrik sistemleri |
| 120 |
38,10 mm (1-1/2″) |
22,23 mm |
Toplu malzeme taşıma, proses ekipmanları |
| 140 |
44,45 mm (1-3/4″) |
25,40 mm |
Ağır proses makineleri |
| 160 |
50,80 mm (2″) |
28,58 mm |
Çok yüksek tork, düşük hız |
ASME tarafından yayınlanan ve ANSI aracılığıyla temin edilebilen ASME B29.1-2011 (R2022) standardı, Kuzey Amerika pazarında bu boyutlar ve ilgili dişli diş şekli için geçerli referans belgedir.
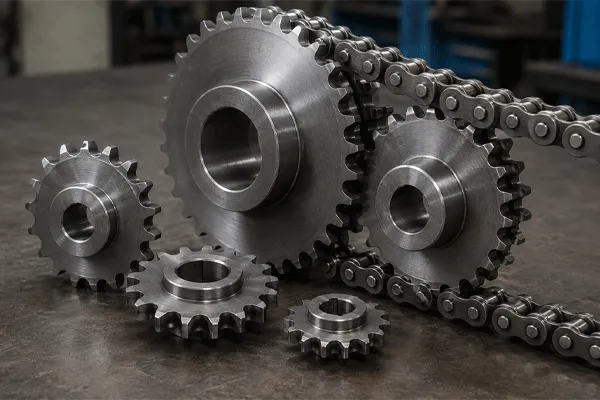
Makara Zinciri Dişlileri: Adım, Delik Çapı ve Standartlar Kılavuzu
ISO 606 ve DIN 8187 standartlarının ANSI’den ayrıldığı noktalar
ISO 606:2015 standardı, kısa aralıklı hassas vidaların boyutlarını, toleranslarını ve mukavemetini kapsar silindir ve çalı zincirleri ile bunlara ait dişliler. Bu standart iki ürün grubunu tanımlamaktadır. A serisi, ANSI boyutlarıyla büyük ölçüde örtüşmektedir. B serisi ise DIN 8187 standardında da tanımlanan Avrupa serisidir ve aynı adımda ANSI ile karşılıklı olarak kullanılamaz.
| ISO B serisi |
Saha |
Silindir çapı |
İç genişlik |
| 05B |
8,00 mm |
5,00 mm |
3,00 mm |
| 06B |
9,525 mm |
6,35 mm |
5,72 mm |
| 08B |
12,70 mm |
8,51 mm |
7,75 mm |
| 10B |
15,875 mm |
10,16 mm |
9,65 mm |
| 12B |
19,05 mm |
12,07 mm |
11,68 mm |
| 16B |
25,40 mm |
15,88 mm |
17,02 mm |
| 20B |
31,75 mm |
19,05 mm |
19,56 mm |
| 24B |
38,10 mm |
25,40 mm |
25,40 mm |
ANSI #40'ın yanına 08B'yi yazdığınızda sorun ortaya çıkıyor:
| |
ANSI #40 |
ISO 08B |
| Saha |
12,70 mm |
12,70 mm |
| Silindir çapı |
7,92 mm |
8,51 mm |
| İç genişlik |
7,95 mm |
7,75 mm |
| Değiştirilebilir mi? |
Hayır |
Hayır |
08B makara 0,59 mm daha geniş, iç genişliği ise 0,20 mm daha dardır. Bir #40 dişli, çalışıyormuş gibi görünecek kadar uzun bir 08B zinciri kabul eder, ancak silindir yuvaya asla doğru şekilde oturmadığı için diş yan yüzeylerinde düzensiz aşınma meydana gelir. Bu, Avrupa menşeli bir dişli kutusu ve Kuzey Amerika menşeli bir tahrik paketi ile üretilmiş makinelerde ya da tam tersi durumlarda karşılaştığımız en yaygın tedarik hatasıdır.
16B modelinde durum tam tersi yönde daha kötü: 16B’nin iç genişliği 17,02 mm iken #80’de bu değer 15,88 mm’dir; dolayısıyla birine uyan diş kalınlığı, diğerinde sallanacaktır.
Makara Zinciri Dişlileri: Adım, Delik Çapı ve Standartlar Kılavuzu
Rafta ne olduğu değil, kullanım amacına göre ses perdesini seçmek
Daha büyük bir diş aralığı, her diş teli başına daha fazla yük taşır ve tork birimi başına maliyeti daha düşüktür. Ayrıca, kordal hareket diş aralığı arttıkça artar ve diş sayısı arttıkça azalır; bu nedenle daha pürüzlü çalışır. Yalnızca katalog fiyatına göre seçim yapan makine üreticileri, genellikle bir boyut fazla kaba bir model seçerler ve daha sonra titreşim sorununu gidermeye çalışırlar.
| Uygulama koşulu |
Duyarlı aralık aralığı |
Gerekçe |
| Yüksek hız, düşük tork ve akıcı hareket gereklidir |
25 ila 40 |
Küçük akor yükselişi; daha düşük dinamik yük |
| Genel makine tahriki, orta hız |
40 ila 50 |
En geniş delik çapı ve göbek seçenekleri yelpazesi |
| Konveyör ana mil, orta yük |
50 ila 60 |
Hizalama hatalarına ve kirliliğe karşı daha dayanıklıdır |
| Ağır, düşük hızda sürüş, yüksek tork |
80 ila 120 |
Her bir tel için yük kapasitesi; kord hareketinin tolere edilebilir düzeyde olacağı kadar yavaş |
| Yer kısıtlı ancak yüksek torklu |
40 ila 60, çok telli |
Şeritlerin eklenmesi, adım çapını artırmadan kapasiteyi yükseltir |
| Şok yükleme veya ters yönlü çalışma |
Hesaplanan ihtiyacın bir beden üstü |
Plakanın yorulmasına ortalama tork değil, tepe tork neden olur |
Son satır özellikle vurgulanmaya değer. Motorun nominal gücüne göre boyutlandırılmış bir tahrik sistemi, ancak hizmet Uygulanan faktör, bir test tezgahında düzgün çalışır, ancak makinenin vardiya başına iki kez tıkanma yaşadığı bir tesiste arıza verir.
Tek, çift veya üçlü tel
Bir telin eklenmesi, kapasiteyi iki katına çıkarmaz. Dişli dişlerinin hizalanmasında ve zincirin kendisinde görülen üretim farklılıkları nedeniyle yük, teller arasında eşit olarak dağılmaz. Tahrik hesaplamalarında kullanılan çok telli faktörler bunu yansıtmaktadır:
| İplikler |
Çok telli faktör |
Notlar |
| 1 |
1.00 |
— |
| 2 |
1.70 |
En yaygın yükseltme yöntemi |
| 3 |
2.50 |
Şaft hizalamasının daha sıkı yapılması gerekir |
| 4 |
3.30 |
Azalan verim; bunun yerine daha geniş bir aralık düşünün |
Çok telli dişlilerde, teller arasındaki merkez mesafesi olan enine aralık bulunur; bu aralık, genel göbek genişliğini ve makine şasinizin ayırması gereken boşluğu belirler:
| ANSI boyutu |
Enine aralık |
| 35 |
10,13 mm |
| 40 |
14,38 mm |
| 50 |
18,11 mm |
| 60 |
22,78 mm |
| 80 |
29,29 mm |
| 100 |
35,76 mm |
| 120 |
45,44 mm |
Bundan iki sonuç çıkar. Birincisi, çift sıralı bir dişlinin, sıralar arası hizalamayı korumak için iki diş sırasının tek bir kurulumda kesilmesi gerekir; bu bir üretim gerekliliğidir ve varsaymak yerine teklifte teyit edilmesinde fayda vardır. İkincisi, değiştirme uygulaması değişir. Çok telli zincir, birbiriyle uyumlu bir set halinde tedarik edilir ve çift sıralı bir tahrik sistemindeki bir telin değiştirilmesi, gerilmiş bir telin yeni telin yanına yerleştirilmesine neden olur; bu da yeni tele yükün neredeyse tamamen tek başına binmesine yol açar.
Diş sayısı ve adım çapı
Adım çapı, adım ve diş sayısından doğrudan hesaplanır:
PD = P ÷ sin(180° ÷ N)
19 dişli bir #50 dişli (15,875 mm adım) için: sin(180 ÷ 19) = sin(9,4737°) = 0,16459; buradan PD = 15,875 ÷ 0,16459 = 96,45 mm elde edilir.
N üzerindeki pratik sınırlar:
- 17 dişin altında, kordal etki belirgin hale gelir ve artikülasyon açısı artar; düşük hızda kabul edilebilirken, yüksek hızda zorlayıcıdır.
- 15 dişin altında, çoğu endüstriyel tahrik sisteminde duyulabilir hız dalgalanmaları ve zincir ömrünün kısalması beklenir.
- Yaklaşık 120 dişin üzerindeki dişli çarklarda, zincirin uzaması, başka yerlerdeki aşınma sınırlarına ulaşılmadan önce zincirin dişler üzerinde yukarı doğru kaymasına neden olur; bu nedenle büyük dişli çarklar, küçük olanlara kıyasla daha az gerilmeye dayanabilir.
- Tek sayılı diş sayısı ile çift sayılı zincir adım sayısının bir araya gelmesi, aynı eşleşme tekrarlanana kadar aşınmayı daha fazla diş-makara kombinasyonuna dağıtır.
4. madde, tasarım aşamasında uygulanması ucuzken, tahrik geometrisinin tamamını değiştirmeden sonradan uygulanması imkânsızdır.
Makara Zinciri Dişlileri: Adım, Delik Çapı ve Standartlar Kılavuzu
KTD silindiri zincir dişlisi konfigürasyonları
Aşağıdaki parametreler, KTD’nin yayınladığı dişli serisinden alınmıştır.
| Parametre |
Aralık |
| Saha |
ANSI konfigürasyonları için yaklaşık 1/4 inç ila 2 inç, ayrıca metrik eşdeğerleri |
| İp konfigürasyonları |
Tek damarlı, çift damarlı, üç damarlı, özel çok damarlı |
| Vücut tipleri |
Plaka tipi, göbek tipi, delik tipi |
| Delik seçenekleri |
Pilot delik, kama yuvası ve ayar vidası bulunan bitmiş delik, konik burçlu ve QD tipi konfigürasyonlar |
| Malzemeler |
1045 karbon çeliği, alaşımlı çelik, 304 ve 316 paslanmaz çelik, özel olarak üretilmiş malzemeler |
| Yüzey işlemleri |
Siyah oksit kaplama, çinko kaplama, özel korozyon önleyici kaplamalar |
| Atıfta bulunulan standartlar |
ANSI/ASME B29.1, ISO 606, DIN 8187 |
| Özel sipariş miktarı |
20 parçadan başlayarak, her üretim partisinde 10.000+ parçaya kadar ölçeklenebilir |
| Kabul edilen çizim formatları |
STEP, IGES, DWG, DXF, SLDPRT, PDF |
Vücut tipini makinenin yapım şekline göre uyarlama
| Vücut tipi |
Nedir? |
Ne zaman doğru seçim olur? |
| Plaka tipi |
Düz dişli, göbeği olmayan, genellikle cıvatayla sabitlenmiş veya kaynaklanmış |
Bir flanşa, tambur ucuna veya montajda halihazırda bulunan imal edilmiş bir göbeğe cıvatalarla sabitleme |
| Mafsal tipi, tek taraflı |
Tek bir yüzeyde genişletilmiş göbek |
Kilit yuvası bulunan standart şaft monteli tahrik; göbek, ayar vidaları ve eksenel konumlandırma için vida dişi derinliği sağlar |
| Mafsal tipi, her iki taraf |
Her iki yüzünde de genişletilmiş göbek |
Geniş bir anahtar yuvası bağlantısı gereklidir; aksi takdirde dişli, rulman aralığının tam ortasına yerleştirilmelidir |
| Delik tipi / işlenmiş delik |
Nihai iç çap ve kama yuvasına göre işlenmiş |
Mil boyutu sabit ve sipariş anında biliniyorsa doğrudan montaj |
| Konik burçlu / Hızlı bağlantı (QD) |
İki parçalı konik burç, dişliyi sıkıştırır |
Sık sık sökme işlemleri, sahada delik çapı değişiklikleri veya göbeğin eşmerkezliliğinin maliyetten daha önemli olduğu durumlarda |
Konik burçlu seçenek, makine üreticileri tarafından hak ettiği değeri görmezken, kimse tarafından abartılmamaktadır. İlk yatırım maliyeti daha yüksektir ve eksenel uzunluğu artırır. Ayrıca, servis teknisyeninin bir çekici kullanmadan ve göbeği ısıtmadan dişli çarkı çıkarmasına imkân tanır; bu sayede, farklı mil çapları için tek bir dişli çarkı stoklayabilirsiniz. Belgelenmiş bir bakım aralığına sahip bir makinede, bu seçenek genellikle kendini amorti eder.
Pilot delme işlemi ise tam tersi bir yaklaşımdır. Hızlı ve ucuz bir şekilde sevk edilir ve son delme ile kama yuvası açma işlemlerini atölyenize taşır; bununla birlikte, delik çapı ile adım çapı arasındaki eşmerkezlilik sorumluluğunu da üstlenirsiniz. Eğer gerekli fikstürünüz varsa bu sorun olmaz. Ancak yoksa, bu durum gizli bir maliyet oluşturur.
Delik toleransı, diğer mil üzerine monte edilen bileşenlerimizde olduğu gibi ISO sınırlar ve geçme sistemine uygundur: Çalışma varsayılanı olarak H7; hassas taşlanmış mil ve kontrollü salgının doğruluk kriterleri arasında yer aldığı durumlarda ise H6.
Çevreyle bağlantılı malzeme ve yüzey işleme
| Çevre |
Malzeme |
Bitir |
| Kuru iç mekan makineleri, genel kullanım |
1045 karbon çeliği |
Siyah oksit |
| Daha yüksek tork, darbe yüklemesi |
Alaşımlı çelik |
Siyah oksit kaplama veya talep üzerine sertleştirilmiş dişler |
| Nemli ortam, açık hava, ara sıra suyla yıkanma |
1045 karbon çeliği |
Çinko kaplama veya özel korozyon önleyici kaplama |
| Gıda, ilaç ve kimya sektörlerinde yüksek basınçlı yıkama |
304 veya 316 paslanmaz çelik |
İşlenmiş haliyle veya pasifleştirilmiş |
| Yüksek klorür maruziyeti |
316 paslanmaz çelik |
İşlenmiş haliyle |
Paslanmaz çelik, insanların beklediği bir maliyeti beraberinde getirir, ancak genellikle hesaba katmadıkları bir mukavemet kaybı da vardır. 304, 1045 karbon çeliğinden daha düşük akma mukavemetine sahiptir; bu nedenle, yüksek torklu bir tahrik sistemindeki paslanmaz çelik dişli, aynı kapasiteye ulaşmak için daha büyük bir adım aralığına veya ilave bir tel demetine ihtiyaç duyabilir. Çalışma ortamını ve tork değerini birlikte belirtin; aksi takdirde malzeme seçimi bir unsur için optimize edilirken, diğer unsurdan fark edilmeden ödün verilir.
Diş sertleştirme, varsayımda bulunmak yerine teklif talebinde belirtilmesi gereken bir özelliktir. Bu özellik, tahrik sistemindeki daha küçük dişli için en büyük öneme sahiptir; zira bu dişli, zincirin her bir eklem hareketini büyük dişliye kıyasla çok daha sık görür.
Bu aramada öne çıkan beden tabloları ve numaralandırma açıklamalarıyla karşılaştırıldığında — ki bunların çoğu sadece boyut tablosuyla sınırlı kalıyor — standart tanım, vücut tipi ve malzeme ortamı arasındaki bağlantı, kaynak belirleme hatalarının aslında ortaya çıktığı noktadır.
Bir dişlinin doğru şekilde teslim edilmesi için belirtilmesi
- Standart ve tam adını belirtin: “ANSI #50” veya “ISO 10B”, “5/8 inç aralık” değil.”
- İplik sayısını belirleyin ve zincirin eşleşen çok iplikli bir küme olup olmadığını doğrulayın.
- Diş sayısını belirtin ve küçük dişliyi yukarıdaki minimum diş sayısı kılavuzuyla karşılaştırın.
- Gövde tipi: plaka, tek taraflı göbek, çift taraflı göbek veya burç serisi ile konik burçlu.
- Parçanın delik çapı, tolerans sınıfı ve kama yuvası boyutlarını kendi toleranslarıyla birlikte belirtin ya da bu deliği işleyecekseniz pilot deliği açıkça belirtin.
- Malzemeyi ve ortamı ayrı ayrı belirtin; ortam, bir DFM incelemesinin malzemeyi sorgulamasına olanak tanıyan unsurdur.
- Yüzey işlemini ve deliğin maskelendiğini mi yoksa işleme tabi tutulduğunu mu belirtiniz.
- 3D modeli, boyutlandırılmış PDF dosyasıyla birlikte gönderin; böylece kalıplama işlemine geçilmeden önce bu iki dosya arasındaki çakışmalar inceleme sırasında tespit edilebilir.
- Çok telli kablolarda, sürücünüz hıza duyarlıysa gerekli satırlar arası hizalama toleransını belirtin.
Üretim süreci, KTD’nin beyan ettiği ISO 9001:2015 kalite yönetim sistemi kapsamında, DFM incelemesi, prototip, İlk Ürün Denetimi, seri üretim ve sevkiyat öncesi CMM ile malzeme denetimi aşamalarından geçer. Uluslararası Standartlar Örgütü (ISO), ISO 9001 standardını uluslararası düzeyde tanınan bir kalite yönetim sistemi standardı olarak tanımlamaktadır.
Sık Sorulan Sorular
S: Acil bir durumda ANSI #40 dişliyi 08B zincirle birlikte kullanabilir miyim?
C: Dişli çarklar birbirine geçecek ve çalışacaktır. Makara çapı 0,59 mm farklılık gösterdiğinden, makara yuvasına doğru şekilde oturmaz ve her iki parçada da diş yan yüzey aşınması hızlanır. Bunu, kalıcı bir değiştirme değil, hattı çalışır hale getirmek amacıyla alınan ve planlı bir değiştirme ile tamamlanacak bir önlem olarak değerlendirin.
S: DIN 8187 ile DIN 8188 arasındaki fark nedir?
C: DIN 8187, yukarıda açıklanan B serisini kapsar. DIN 8188 ise ANSI boyutlarına karşılık gelen A serisini kapsar. Bir Avrupa çiziminde DIN 8188 belirtilmişse, ANSI karşılığı genellikle tam olarak eşleşir; DIN 8187 belirtilmişse ise eşleşmez.
S: Küçük dişlinin kaç dişi olmalı?
C: Genel endüstriyel tahrik sistemlerinde 17 veya daha fazla. Düşük hızda ve daha kısa bir kullanım ömrü beklendiğinde daha az sayıda da kabul edilebilir; ayrıca 15, çoğu makaralı zincir uygulaması için pratik bir alt sınırdır.
S: Çift dişli bir zincir dişlisi, tahrik kapasitesini iki katına çıkarır mı?
C: Hayır. İki tel için standart çok telli faktör 1,70’tir; çünkü yük, teller arasında eşit olarak dağılmaz.
S: Pilot delik mi yoksa bitmiş delik mi sipariş etmeliyim?
C: Delme ve kama yuvası açma fikstürünüz yoksa, son delme işlemini yapın; çünkü delik ile adım çapı arasındaki eşmerkezlilik, salgıyı belirleyen faktördür. Şaft boyutları üretim sürecinin ilerleyen aşamalarında değişirse ve bu eşmerkezliliği kendi tesisinizde sağlayabiliyorsanız, pilot delme işlemini yapın.
S: Özel dişlilerin fiyatı ne kadardır?
C: Fiyatlandırma projeye göre değişir ve malzeme, boyutlar, işleme karmaşıklığı, miktar, yüzey işleme ve diğer teknik gerekliliklere dayalı olarak teklif kapsamında sunulur. Tel sayısı, gövde tipi ve paslanmaz malzeme, fiyatı etkileyen faktörlerdir; bu nedenle teklifler, boyut açıklaması yerine çizim temel alınarak hazırlanır.


 13:37