فريق KTD الهندسي | فريق هندسة التطبيقات وتصميم التصنيع (DFM) | تاريخ النشر: 14 أغسطس 2026
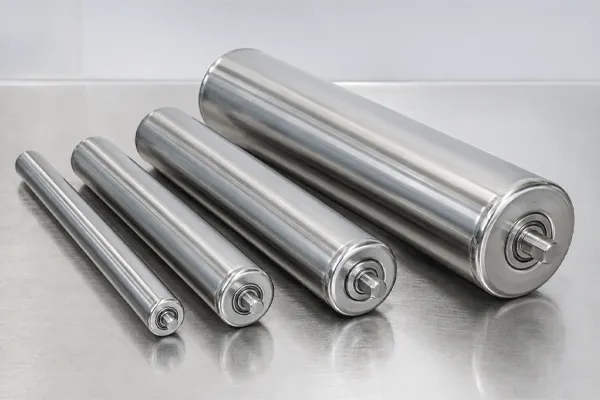
A بكرة ناقل من الفولاذ المقاوم للصدأ يتم تحديد مواصفات الأنابيب المخصصة لأعمال الغسل بأربعة معايير: نوع الفولاذ المستخدم في الأنبوب، وقطر الأنبوب، ومستوى مانعة التسرب عند مبيت المحمل، وخشونة السطح. تقوم شركة KTD بتصنيع هذه الأنابيب باستخدام أنابيب من الفولاذ المقاوم للصدأ من النوع 304 أو 316 بأقطار 38 و50 و60 و89 ملم، مع قص طولها بما يتناسب مع هيكل الناقل.
بالمقارنة مع قوائم سوق المعدات الخفيفة وصفحات تجار أنظمة النقل التي تملأ الصفحة الأولى من نتائج البحث عن هذا المصطلح — والتي تصف مزايا النظافة دون الإشارة إلى درجة جودة الأنبوب أو تصنيف الختم أو مؤشر الخشونة — فإن هذا الدليل يركز على جانب المكونات. ما الذي يظهر في المخطط، وما الذي يحدث للبكرة عندما يقوم طاقم النظافة بتشغيل الخرطوم.
بكرات النقل المصنوعة من الفولاذ المقاوم للصدأ: المواصفات ودليل التنظيف بالماء
304 أم 316: مسألة الكلوريد هي التي تحسم الأمر
يتم تقديم هذين النوعين كمواد قياسية لأنابيب بكرات النقل من طراز KTD، إلى جانب الفولاذ الكربوني والألومنيوم والبولي فينيل كلوريد (PVC) للمناطق غير الخاضعة للغسل. ونادرًا ما يكون الاختيار بينهما متعلقًا بالقوة، بل يتعلق بالمادة التي يتم رشها على البكرة.
| البعد المتعلق بالقرار |
أنبوب من الفولاذ المقاوم للصدأ 304 |
أنبوب من الفولاذ المقاوم للصدأ 316 |
| تحديد محتوى السبائك |
الكروم والنيكل |
الكروم والنيكل مع إضافة الموليبدينوم |
| السلوك عند التعرض للكلوريد |
تكون الطبقة السلبية عرضة للتلف في الأماكن التي يتركز فيها الكلوريد وتجف فيها |
يزيد الموليبدينوم من مقاومة التآكل النقطي الناتج عن الكلوريد |
| الكيمياء الخطية التي تناسبه |
منظفات محايدة، ومياه شرب للشطف، وتنظيف رطب متقطع |
المحلول الملحي، والمطهرات المكلورة، ومزيلات الترسبات الحمضية، والهواء المشبع بالملح أو الهواء الساحلي |
| التوزيع النموذجي |
التعبئة الجافة، ومناولة الكرتون والحقائب، والتعبئة الثانوية |
تجهيز اللحوم والمأكولات البحرية، ومناطق غسل منتجات الألبان، والتعامل مع المواد الكيميائية |
| التكلفة النسبية للوحدة |
أدنى |
أعلى |
| توافر KTD |
خيار الأنبوب القياسي |
خيار الأنبوب القياسي |
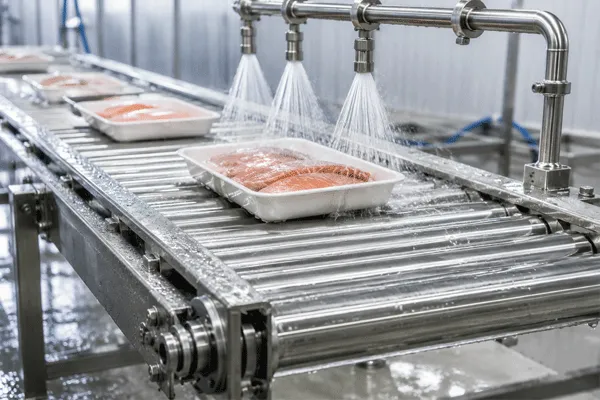
الاعتقاد الخاطئ الذي يكلف أموالاً أكثر هو اعتبار مادة “الفولاذ المقاوم للصدأ” مادة واحدة. فالأسطوانة المصنوعة من الفولاذ 304 في منطقة الغسل بالكلور لا تتلف بسبب الصدأ الذي ينتشر بالتساوي على طول الأنبوب. بل تتلف في نقاط محددة حيث تتبخر بقايا المطهر خلال الليل وتترك كلوريدًا مركّزًا على سطح أفقي، عادةً بالقرب من طرف الأنبوب حيث يكون التصريف أسوأ. وبحلول الوقت الذي تصبح فيه الحفرة مرئية، تكون قد اخترقت بالفعل الطبقة السلبية.
وهناك خطأ ثانٍ أكثر خفاءً، وهو تحديد استخدام أنبوب من الفئة 316 ثم القبول بأي غطاء طرفي أو عمود أو مبيت محمل يقوم المورد بتركيبه عادةً. فالأسطوانة الناقلة هي مجموعة مكونة من أجزاء، ومقدار تعرضها للتآكل يتحدد بضعف أضعف وصلاتها، وليس بالدرجة المطبوعة على أمر الشراء.
ما يوجد خلف الأنبوب: الأغطية الطرفية والمحامل والأغلفة
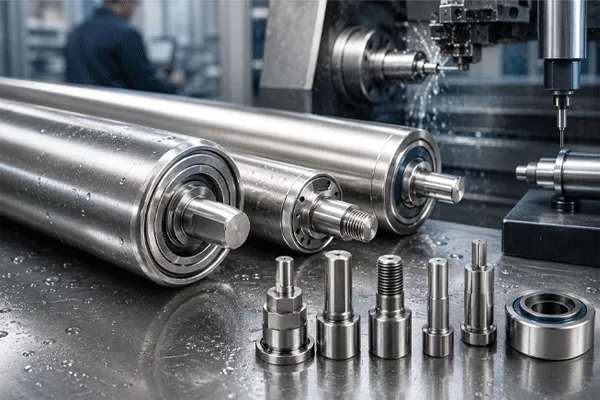
تستخدم تكوينات KTD المقاومة للغسل بالماء والمصنوعة من الفولاذ المقاوم للصدأ أغطية طرفية ملحومة بالكامل، ومانع تسرب مصنف وفقًا لمعيار IP67 كما تصفه شركة KTD، وسطح أنبوب مصقول بدرجة خشونة Ra 0.4 ميكرومتر. وتشمل خيارات المحامل في خط بكرات الناقل محامل كروية دقيقة، ومحامل مختومة، وأغلفة محامل بوليمرية.
هذه الخيارات الثلاثة للمحامل غير قابلة للتبادل في البيئة الرطبة. فالمحامل المُشكلة بالضغط تقلل من تكلفة الوحدة وتناسب أقسام الأسطوانات الجاذبية في المناطق الجافة. تمنع الأغلفة البوليمرية حدوث تآكل في الوصلة الفولاذية عند مقعد المحمل، وهو أمر مهم عندما تكون الأسطوانة موجودة أسفل خط التقطير؛ لكنها تخضع لحدود درجة الحرارة والحمل التي يجب التحقق من توافقها مع دورات الصرف الصحي بالماء الساخن. وتُعد محامل الكرات الدقيقة ذات الأغلفة المانعة للتسرب هي التكوين الذي يجب مناقشته عندما تكون الأسطوانة مدفوعة ويعمل الخط بشكل مستمر.
يستحق تصميم الغطاء الطرفي سطراً خاصاً به في الرسم. فالغطاء المُضغوط يترك شقاً في جدار الأنبوب. وتُعد الشقوق أماكن تتجمع فيها مياه الغسل بعد تصريف الخط، كما أن طبقة راكدة من المطهر داخل الشق تُشكل بيئة أكثر قسوة مقارنة بنفس المطهر الذي يتدفق على سطح مفتوح. أما الغطاء الملحوم بالكامل فيغلق هذا المسار، ولهذا السبب يُعتبر هذا التصميم جزءًا أساسيًا من عملية الغسل وليس مجرد ميزة إضافية لتعزيز المبيعات.
بكرات النقل المصنوعة من الفولاذ المقاوم للصدأ: المواصفات ودليل التنظيف بالماء
هناك أمر واحد لا يخبرك به معيار IP67
يصف معيار IP67 التصميم المقاوم للغبار ومقاومة الغمر المؤقت. ولا يشير هذا المعيار إلى التنظيف بالماء الساخن تحت ضغط عالٍ، الذي يمثل نظام اختبار مختلف تمامًا. إذا كانت إجراءات التعقيم في خط الإنتاج الخاص بك تتضمن استخدام خراطيم تحت ضغط ودرجة حرارة مرتفعين، فيجب عليك الإشارة إلى هذا الاستخدام بشكل صريح عند الاستفسار، بدلاً من الافتراض بأن تصنيف مقاومة الغمر يشمل ذلك. إن الموردين الذين ينشرون تصنيفًا ثم يشرحون حدوده يقدمون لك معلومات أكثر فائدة من الموردين الذين يكتفون بكتابة عبارة “مقاوم للماء”.”
تشطيب السطح: Ra 0.4 ميكرومتر، غير “مصقول”
“مصقول” و“تشطيب عاكس” و“تشطيب صحي” هي صفات. أما Ra 0.4 ميكرومتر فهو رقم يمكن لمفتش الجودة التحقق منه.
تُعد خشونة السطح عاملاً مهمًا في بكرات الغسل، لأن سهولة التنظيف تتوقف على التجاويف السطحية التي يجب أن تصل إليها مواد التنظيف الكيميائية. فالأسطح الأكثر خشونة تحتفظ بالبقايا في التجاويف السطحية، وهذه البقايا هي ما يترسخ عليه الغشاء الحيوي. كما أن السطح الأكثر نعومة يتخلص من الماء بشكل أسرع، مما يقلل من المدة التي تظل فيها البكرة مبللة خلال كل نوبة عمل.
حدد قيمة الخشونة في الرسم بدلاً من ذكرها بالكلمات. وإذا لم يتمكن المورد من تحديد نوع التشطيب برقم قياسي، فإن التشطيب يكون على النحو الذي أنتجته عجلة التلميع في ذلك الأسبوع.
أقطار الأنابيب وطولها والمجالات التي يُستخدم فيها كل حجم
تبلغ الأقطار القياسية للأنابيب التي تنتجها شركة KTD 38 ملم و50 ملم و60 ملم و89 ملم، مع أطوال تُصمم خصيصًا لتناسب هيكل الناقل. ويتراوح نطاق الحمولة المعلن لخط بكرات النقل من ناقلات الطرود خفيفة الوزن وصولاً إلى الأنظمة عالية التحمل التي تتعامل مع منصات نقالة تزن عدة أطنان.
| قطر الأنبوب |
التوزيع النموذجي (إرشادات هندسية، وليست أرقامًا معتمدة) |
ما الذي يجب التأكد منه في الرسم |
| 38 ملم |
الصناديق الكرتونية الخفيفة، والحقائب الكبيرة، والصواني، والمسافة الضيقة بين البكرات عند المنحنيات |
طول الوجه، نوع العمود، اختيار المحمل |
| 50 ملم |
المناولة العامة للصناديق والكراتين، ومعظم خطوط تعبئة المواد الغذائية |
سماكة الجدار، طريقة التشغيل، تكوين مانع التسرب |
| 60 ملم |
الحالات الأكثر تعقيدًا، والأقسام التي تعتمد على إنتاجية أعلى |
الانحراف على طول المسافة بين الدعامات، وقدرة التحمل |
| 89 ملم |
مناولة المنصات والحمولات الثقيلة |
الحمل على كل بكرة، قطر العمود، واجهة الإطار |
يتم التحقق من سعة التحميل لكل بكرة بناءً على المسافة الفعلية بين الداعمين، والمسافة بين البكرات، والحمل الوحدوي خلال مراجعة التصميم من أجل التصنيع (DFM)، بدلاً من الاعتماد على القطر. وتختلف استجابة بكرتين لهما نفس القطر الخارجي ولكن بسماكات جدار مختلفة عند استخدامهما على سطح يبلغ طوله 1,200 ملم.
هذا هو الجزء من المواصفات الذي تتوقف فيه جداول الكتالوج القياسية عن أن تكون مفيدة، لأن معظم بكرات الغسل تُصنع خصيصًا لتناسب إطارًا معينًا بدلاً من شرائها جاهزة من الرف.
مواد الأنابيب: الفولاذ الكربوني، الفولاذ المقاوم للصدأ 304 أو 316، الألومنيوم، البلاستيك (PVC).
أقطار الأنابيب القياسية: 38 / 50 / 60 / 89 ملم؛ الطول مخصص وفقًا للإطار.
خيارات العمود: مزود بنابض، ذو سن لولبي أنثوي، مسطح بعد الطحن.
خيارات المحامل: محامل كروية دقيقة، محامل مختومة، أغطية محامل بوليمرية.
تتوفر تكوينات المحركات التالية في جميع طرازات الخط: بالجاذبية، وبالطاقة الكهربائية، وبالبكرة، وبالسنون، و بكرات آلية.
خيارات الأسطح لتصميمات الغسيل المقاومة للصدأ: تشطيب مصقول محدد بقيمة Ra؛ أغطية طرفية ملحومة بالكامل؛ أغطية محامل محكمة الإغلاق.
فيما يتعلق بالتصنيع حسب الطلب، تذكر شركة KTD أن قدرتها على التفاوت المسموح به تصل إلى H6، وأنها تتقبل الطلبات المخصصة بدءًا من 20 قطعة وصولًا إلى أكثر من 10,000 قطعة في كل دورة إنتاج، كما تقبل ملفات التصميم بتنسيقات STEP وIGES وDWG وDXF وSLDPRT وPDF. ويشمل مسار الإنتاج المذكور مراجعة التصميم من أجل التصنيع (DFM)، وإنشاء النموذج الأولي، وفحص العينة الأولى، والإنتاج الضخم، ثم فحص المقاييس باستخدام جهاز قياس التنسيق (CMM) وفحص المواد قبل الشحن. وتبلغ الطاقة الإنتاجية السنوية لمجموعة المكونات المذكورة أكثر من 100,000 وحدة.
غالبًا ما يكون اختيار العمود هو النقطة التي يحدث فيها خطأ في عملية دمج الإطار. تُثبَّت الأعمدة المزودة بنوابض بسرعة داخل الإطار الموجود، وهي مناسبة للأجزاء التي تعمل بالجاذبية أو بالطاقة الخفيفة. توفر الأطراف ذات الخيوط الأنثوية تثبيتًا قابلًا للتكرار باستخدام البراغي، ويصمد هذا التثبيت أمام عمليات الفك المتكررة للتنظيف. أما الأطراف المسطحة المُشطَّبة فتقاوم الدوران في الأماكن التي تحمل فيها الأسطوانة حملًا مدفوعًا. إن اتخاذ هذا القرار بعد لحام الإطار يكلف أكثر من اتخاذه قبله.
حدد وفقًا لهذا الترتيب: ستة قرارات
- قم بتدوين إجراءات التنظيف الفعلية.التركيب الكيميائي، والتركيز، ودرجة الحرارة، والضغط، والتردد في كل نوبة عمل. كل ما يلي ذلك ينبثق من هذه العوامل، وهو العنصر الوحيد الذي تغفل عنه معظم الاستفسارات.
- اضبط درجة انحدار الأنبوب.تؤدي استخدامات الكلوريدات أو المحلول الملحي أو المنظفات الحمضية في الإجراء بدءًا من الخطوة 1 إلى رفع المواصفات إلى 316. أما المنظفات المحايدة والشطف بمياه الصالحة للشرب، فلا تؤدي عادةً إلى ذلك.
- اضبط قطر الإطار وطول وجهه.البعد بين الإطارات، ومسافة التباعد بين البكرات، وحمل الوحدة، وليس القطر المستخدم في الخط السابق.
- اختر طريقة القيادة.بالجاذبية، أو بواسطة بكرة، أو بواسطة سنّ، أو بمحرك. وهذا يحدد أطراف العمود وفئة المحامل معًا، لذا يجب تحديد ذلك قبل أي منهما.
- يرجى ذكر تفاصيل بناء الأغطية الطرفية وعمليات إحكام إغلاقها بشكل منفصل.أغطية ملحومة بالكامل ومعدل إحكام محدد، مكتوبان كبندين منفصلين حتى لا يتم استبدال أي منهما.
- حدد نوع تشطيب السطح برقم.قيمة Ra الموضحة في الرسم، مع طريقة الفحص التي تتوقعها في مرحلة فحص العينة الأولى.
أرسل الرسم بأحد صيغ CAD المقبولة مع تضمين هذه العناصر الستة بشكل واضح، وستتلقى ملاحظات DFM بشأن المكون. أما إذا أرسلت صورة لأسطوانة موجودة بالفعل، فستُهدر أول ثلاث مراسلات في إعادة صياغة ما تعرفه بالفعل.
بكرات النقل المصنوعة من الفولاذ المقاوم للصدأ: المواصفات ودليل التنظيف بالماء
المفاضلات التي تستحق أخذها في الاعتبار عند التسعير
316 أغلى ثمناً، وليس فقط من حيث تكلفة المواد.
تظهر الفجوة في سعر الوحدة بوضوح في عرض الأسعار. أما الجانب الأقل وضوحًا فهو وقت التصنيع للفولاذ المقاوم للصدأ مقارنةً بالفولاذ الكربوني، وهو ما ينعكس على مدة التسليم في عمليات الإنتاج الكبيرة.
الأغطية الطرفية الملحومة بالكامل لا يمكن صيانتها في الميدان.
إن إغلاق الشق يؤدي أيضًا إلى إغلاق مسار الصيانة. وعندما يصل المحمل إلى نهاية عمره التشغيلي، فإن الحل العملي هو استبدال الأسطوانات بدلاً من استبدال المحمل. وفي خط إنتاج يضم مئات الأسطوانات، يؤدي ذلك إلى تغيير استراتيجية قطع الغيار من مخزون المحامل إلى مخزون الأسطوانات، وهذه تكلفة حقيقية يجب أخذها في الاعتبار عند وضع النموذج قبل الموافقة على البناء.
تحل مبيتات المحامل المصنوعة من البوليمر مشكلة التآكل، لكنها تثير مشكلة حرارية.
فهي تزيل التآكل الذي يصيب الواجهة المعدنية، لكن دورات الصرف بالماء الساخن والأحمال التشغيلية المستمرة هي بالضبط الظروف التي تظهر فيها حدود قدراتها. تأكد من درجة الحرارة التي سيتعرض لها الغلاف فعليًّا، وليس درجة الحرارة المحيطة بالغرفة.
كلما كان المظهر النهائي أكثر نعومة، زاد الوقت المستغرق في التلميع. إن Ra 0.4 ميكرومتر ليس مجانياً، وقد يؤدي استخدامه في خط التعبئة الثانوية الجاف إلى توفير قابلية للتنظيف لا يستفيد منها التطبيق أبداً.
توثيق الجودة وما يشمله
تُفيد شركة KTD بأن نظام إدارة الجودة لديها معتمد وفقًا لمعيار ISO 9001:2015. وتُعرِّف المنظمة الدولية للتوحيد القياسي معيار ISO 9001 بأنه المعيار المعترف به دوليًا لنظام إدارة الجودة، وهو بيان يتعلق بمراقبة العمليات وإمكانية التتبع، وليس بأداء أي أسطوانة على حدة في منطقة الغسيل. اطلب الشهادة عند تقييم أهلية المورد واقرأ نطاقها الوارد فيها.
بالنسبة لشحنات التصدير، تؤكد شركة KTD أن الصناديق الخشبية التي تنتجها تتوافق مع المعيار ISPM 15، وهو الإجراء الخاص بالاتفاقية الدولية لحماية النباتات الذي يغطي مواد التغليف المصنوعة من الخشب الخام في التجارة الدولية. وهذا الأمر مهم عند التخليص الجمركي، وليس على حزام النقل.
التكلفة
يختلف السعر حسب كل مشروع على حدة، ويتم تحديده في عرض الأسعار بناءً على المواد والأبعاد ومدى تعقيد العمليات التصنيعية والكمية والمعالجة السطحية والمتطلبات الفنية الأخرى.
من الناحية العملية، فإن العوامل التي تؤثر بشكل أكبر على سعر الأسطوانات المصنوعة من الفولاذ المقاوم للصدأ هي: درجة جودة الأنابيب، وطول السطح الأمامي، وتصميم الختم والغطاء الطرفي، والتشطيب السطحي المحدد. تبدأ الطلبات المخصصة من 20 قطعة، لذا لا يلزم طلب كميات النماذج الأولية وخطوط الإنتاج التجريبية بنفس حجم الإنتاج.
الأسئلة الشائعة
س: هل يجب استخدام الفولاذ 316 في كل الأجزاء التي تتلامس مع الطعام؟
ج: لا. العامل الحاسم هو التعرض للكلوريد، وليس كلمة “طعام”. فالأنابيب التي تُنظف بمنظف محايد وتُشطف بمياه صالحة للشرب تُصنع عادةً من الفولاذ 304. أما الأنابيب التي تستخدم مطهرات كلورية، أو تتعرض لمحلول ملحي، أو تُعالج بإزالة الترسبات الحمضية، فهي التي تبرر فيها تكلفة إضافة الموليبدينوم في الفولاذ 316. يرجى إرسال التركيب الكيميائي الفعلي لمواد التنظيف وتركيزها عند الاستفسار، وستتبع ذلك توصية بشأن الدرجة المناسبة.
س: هل يعني تصنيف العزل IP67 أنه يمكنني غسل الأسطوانة باستخدام جهاز الغسيل بالضغط؟
ج: ليس تلقائيًا. تعني فئة IP67 الحماية من دخول الغبار والغمر المؤقت. أما الرش بالضغط العالي ودرجة الحرارة العالية فهو حالة تشغيل منفصلة. إذا كانت خطوط الإنتاج الخاصة بك تستخدم أنابيب الرش، فيرجى تحديد الضغط ودرجة الحرارة عند الاستفسار حتى يتم اختيار تكوين مانع التسرب وفقًا لتلك الظروف بدلاً من تصنيف مقاومة الغمر.
س: ما هي أقطار الأنابيب وأطوالها المتوفرة من الفولاذ المقاوم للصدأ؟
ج: الأقطار القياسية للأنابيب هي 38 و50 و60 و89 ملم، وتُتوفر كل من الفئتين 304 و316 كمواد قياسية لتصنيع الأنابيب. ويتم تخصيص الطول وفقًا لإطار الناقل بدلاً من بيعه بزيادات ثابتة.
س: هل يمكن توفير البكرات المزودة بمحركات والمحركة بواسطة العجلات المسننة من الفولاذ المقاوم للصدأ؟
ج: تُعد البكرات المزودة بمحركات، والبكرات التي تعمل بواسطة العجلة المسننة، والبكرات التي تعمل بالطاقة والبكرات التي تعمل بواسطة البكرات الدوارة، والبكرات التي تعمل بالجاذبية، جميعها جزءًا من خط إنتاج بكرات الناقل، ويُعد الأنبوب من الفئة 304/316 خيارًا قياسيًا للمواد المستخدمة في جميع أنواعها. أما فيما يتعلق بإمكانية تصنيع تكوين محرك معين من الفولاذ المقاوم للصدأ مع نوع الختم والتشطيب الذي تحتاجه، فهذا أمر يختلف من مشروع لآخر، لذا يرجى التأكد من هذه التركيبة عند الاستفسار بدلاً من الاعتماد على ما هو مذكور في الكتالوج.
س: ما هو الحد الأدنى لكمية الطلب الخاصة بالأسطوانة المصنوعة من الفولاذ المقاوم للصدأ حسب الطلب؟
ج: تبدأ الطلبات المخصصة من 20 قطعة وتصل إلى أكثر من 10,000 قطعة في كل دورة إنتاج. نقبل الرسومات بصيغ STEP وIGES وDWG وDXF وSLDPRT وPDF.
س: كيف يتم التحقق من جودة التشطيب قبل الشحن؟
ج: يتضمن مسار الإنتاج المذكور إجراء فحص النموذج الأولي قبل بدء الإنتاج الضخم، مع إجراء فحص باستخدام آلة قياس التنسيق (CMM) وفحص المواد قبل التسليم. يرجى تحديد قيمة الخشونة ومتطلبات الفحص في الرسم الهندسي بحيث تظهر كلاهما في تقرير فحص النموذج الأولي (FAI) بدلاً من الاتفاق عليهما شفهياً.


 17:37