Equipo de ingeniería de KTD | Equipo de ingeniería de aplicaciones y DFM | Publicado: septiembre de 2026
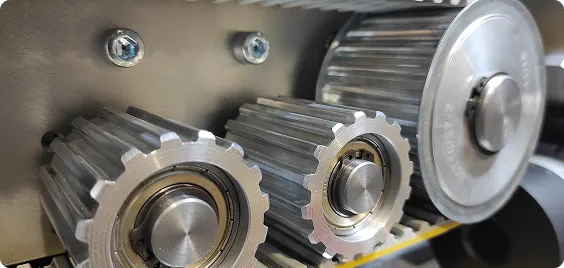
Aluminio poleas de distribución Normalmente se fabrican en aleación 6061 o 7075, con un anodizado transparente o duro aplicado para aumentar la resistencia al desgaste. La elección de la aleación y del tipo de anodizado influye en la capacidad de carga, la tolerancia del diámetro interior y la resistencia a la corrosión; además, en algunas aplicaciones, el acero o el acero inoxidable son la mejor opción.
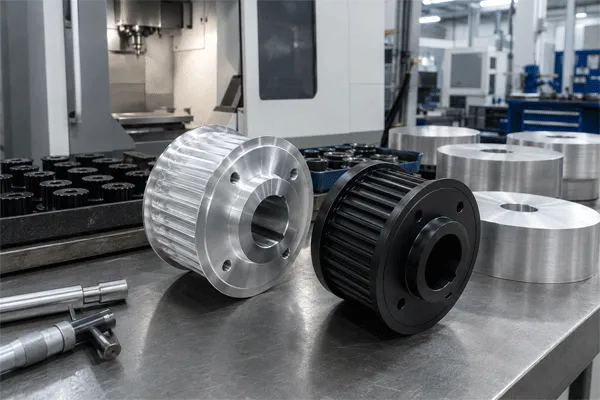
Poleas de distribución de aluminio: aleaciones, anodizado y especificaciones del diámetro interior
6061 frente a 7075: qué cambia realmente al elegir una aleación
Ambas aleaciones aparecen en las fichas técnicas de las poleas de distribución de aluminio, y la diferencia no se reduce simplemente a “cuál es más resistente”. La 6061 es la aleación de uso general más habitual en stock: se mecaniza de forma predecible, se anodiza de manera uniforme y es más económica, lo que la convierte en la opción predeterminada para aplicaciones de automatización con cargas moderadas. La 7075 sacrifica parte de esa maquinabilidad y resistencia a la corrosión a cambio de una resistencia a la tracción y a la fatiga significativamente mayor, lo cual es importante en posiciones con cargas más elevadas o con un mayor número de ciclos, donde una polea de 6061 sería el eslabón más débil del tren de transmisión, y no la correa.
| Dimensión |
Aluminio 6061 |
Aluminio 7075 |
| Fortaleza relativa/resistencia a la fatiga |
Moderado |
Más alto |
| Mecanizabilidad |
Más fácil y más tolerante en cuanto a las holguras |
Se necesita un control de los procesos más riguroso y exigente |
| Resistencia a la corrosión (sin recubrimiento, sin tratar) |
Mejor |
Parte inferior: suele requerir anodizado u otro tratamiento superficial |
| Ajuste típico |
Puestos de automatización con carga de trabajo moderada y en los que el coste es un factor importante |
Posiciones de accionamiento con mayor carga o mayor número de ciclos |
Ninguna de las dos aleaciones es una opción predeterminada universal. Especificar la aleación 7075 en todo un conjunto para que “resista en el futuro” las cargas no es gratuito: aumenta el coste de mecanizado y, en su estado estándar sin recubrimiento, se sacrifica parte de la resistencia a la corrosión que quizá no se necesite.
Anodizado transparente frente a anodizado duro: el aspecto que la mayoría de las fichas técnicas omiten
El anodizado transparente y el anodizado duro no son tanto procesos distintos según el espesor, sino que tienen objetivos diferentes. El anodizado transparente (estándar o tipo II) tiene una función principalmente estética y ofrece una ligera protección contra la corrosión; se aplica cuando la resistencia al desgaste no es el factor principal. El anodizado duro produce una capa de óxido más gruesa y densa, diseñada específicamente para ofrecer resistencia al desgaste en superficies de deslizamiento o de contacto repetido; este es el recubrimiento que la mayoría de los programas de poleas de distribución realmente necesitan cuando el desgaste por el acoplamiento entre la correa y los dientes es motivo de preocupación.
He aquí el detalle que suele pasarse por alto: el recubrimiento anodizado no se asienta íntegramente sobre el metal base. Aproximadamente la mitad del espesor del recubrimiento se extiende hacia fuera desde la superficie original, y aproximadamente la otra mitad se integra hacia dentro en el propio aluminio. En un diámetro exterior, eso es un error de redondeo. En un diámetro interior, no lo es: un diámetro interior anodizado duro puede reducirse de forma apreciable en comparación con su dimensión mecanizada previa al anodizado, lo cual es precisamente el tipo de situación que da lugar a un fallo en la comprobación de ajuste si la tolerancia del pretratamiento no se ha ajustado en consecuencia.
Tolerancia del diámetro interior: estándar, más ajustada y cómo influye en ella el anodizado
H7 es la tolerancia estándar del diámetro interior del aluminio KTD poleas de distribución; El H6 está disponible bajo pedido cuando se requiera un ajuste más apretado del eje. El efecto de aumento del espesor del recubrimiento por anodizado mencionado anteriormente es la razón por la que la tolerancia del diámetro interior y el tratamiento superficial no pueden especificarse como dos partidas independientes en un plano: la dimensión del diámetro interior previa al anodizado debe tener en cuenta el espesor del recubrimiento, o la pieza acabada no cumplirá la tolerancia indicada en el plano.
| Parámetro |
Gama |
| Aleaciones disponibles |
Aluminio 6061 / 7075 (acero al carbono, acero inoxidable, (también disponibles en latón y nailon como materiales alternativos) |
| Tolerancia del diámetro interior |
Estándar H7; H6 disponible bajo pedido |
| Tratamientos superficiales |
Aceite antioxidante, anodizado transparente, anodizado duro, óxido negro, niquelado químico, templado por inducción |
| Opciones de diámetro interior personalizadas |
Agujeros con ranuras, agujeros en forma de D, agujeros cónicos, ranuras para chavetas, cubos especializados |
| Número de dientes |
Se ofrecen números de dientes no estándar en pedidos personalizados |
| Normas a las que se hace referencia |
Normas ISO, DIN y AGMA indicadas en la página del producto |
Cuando se va a someter un orificio a un anodizado duro, conviene preguntar directamente al proveedor si la tolerancia del orificio indicada en el presupuesto corresponde a la dimensión previa al tratamiento o a la posterior al mismo; ambas no son intercambiables, y un sistema de calidad que verifique las dimensiones tras cada etapa del proceso (en consonancia con un enfoque de gestión de la calidad alineado con la norma ISO 9001:2015) debería poder indicar a cuál de ellas corresponde la cifra facilitada.
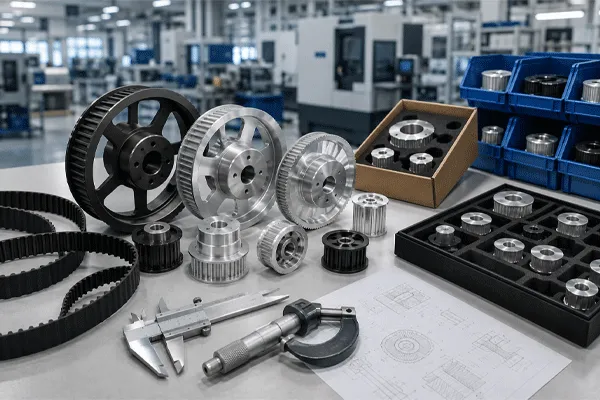
Poleas de distribución de aluminio: aleaciones, anodizado y especificaciones del diámetro interior
Cuándo el aluminio no es la mejor opción
Las ventajas del aluminio —su ligereza, su fácil mecanizado y su coste— dejan de serlo cuando la aplicación se desarrolla en condiciones en las que las opciones de acero o acero inoxidable ofrecen un rendimiento significativamente mejor.
| Factor de aplicación |
Aluminio (6061/7075) |
Acero / Acero inoxidable |
| Exposición prolongada a altas temperaturas |
Las propiedades se deterioran a temperaturas elevadas |
Mantiene mejor su resistencia a temperaturas más altas |
| Entornos con lavado con agua a presión o corrosivos |
Es necesario someterlo a un proceso de anodizado o galvanizado para que resista el paso del tiempo |
El acero inoxidable resiste la corrosión sin necesidad de recubrimientos adicionales |
| Cargas cíclicas intensas de fatiga |
Vida útil por fatiga inferior a la del acero |
Mayor resistencia a la fatiga |
| Posiciones en las que el peso es un factor determinante (por ejemplo, indexación a alta velocidad) |
La ventaja del peso ligero |
El aumento de masa puede afectar a la respuesta dinámica |
| Carreras con carga moderada y orientadas al presupuesto |
Menores costes de material y mecanizado |
El acero inoxidable, en concreto, tiene un sobrecoste |
Tanto una célula de automatización apta para lavado como un eje de indexación ligero y de alta velocidad pueden requerir una polea de sincronización en la misma línea, y acabar optando por soluciones de materiales opuestas por razones que no tienen nada que ver únicamente con la carga.
Configuraciones personalizadas de diámetro interior y dientes
Además de los diámetros interiores estándar, el aluminio poleas de distribución están disponibles con orificios estriados, orificios en forma de D, orificios cónicos, ranuras para chavetas y configuraciones de cubo especializadas, además de un número de dientes no estándar para requisitos de distancia entre centros o relación de transmisión que no se ajustan a una pieza de catálogo. Estas opciones son aplicables tanto al 6061 como al 7075, aunque una configuración de orificio cónico o estriado en el 7075 debe señalarse desde el principio en la revisión de DFM, dado el menor margen de mecanizabilidad de esta aleación en comparación con el 6061.
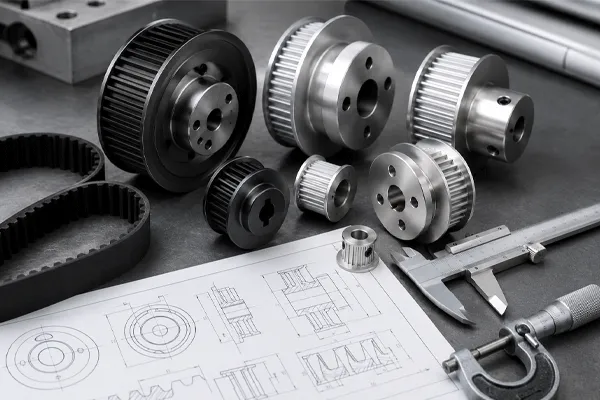
Poleas de distribución de aluminio: aleaciones, anodizado y especificaciones del diámetro interior
Lo que no se trata en esta guía
Esta guía se centra en el lado de la polea del conjunto. No aborda la compatibilidad del material de la correa con superficies de polea anodizadas frente a las sin tratar —una cuestión de selección relacionada que afecta a la vida útil por desgaste en el lado de la correa y que merece un análisis propio—.
Preguntas frecuentes
P: ¿El anodizado duro modifica el diámetro interior de una polea de distribución?
R: Sí. El recubrimiento anodizado penetra aproximadamente a partes iguales hacia fuera y hacia dentro del material base, lo que puede reducir de forma apreciable el diámetro interior de un orificio si la cota de mecanizado del pretratamiento no se ha ajustado para tenerlo en cuenta.
P: ¿Es el aluminio 7075 siempre la mejor opción frente al 6061?
R: El 7075 ofrece una mayor resistencia a la tracción y a la fatiga para aplicaciones sometidas a cargas elevadas, pero el 6061 se mecaniza de forma más predecible, se anodiza de manera más uniforme y resulta más económico para aplicaciones con cargas moderadas.
P: ¿Cuál es la tolerancia estándar del orificio en las poleas de distribución de aluminio?
R: El H7 es el estándar; el H6 está disponible bajo pedido para aplicaciones que requieran un ajuste más apretado del eje.
P: ¿Cuándo debo optar por el acero o el acero inoxidable en lugar del aluminio?
R: En aplicaciones con calor intenso prolongado, en entornos con lavado continuo o corrosivos, o con fatiga cíclica intensa, el acero o el acero inoxidable suelen ofrecer mejores prestaciones que el aluminio sin necesidad de un tratamiento superficial adicional.


 10:05