Инженерная команда KTD | Группа по прикладной инженерии и оптимизации производственного процесса (DFM) | Опубликовано: 21 августа 2026 г.
Шкивы Poly-V имеют V-образные канавки под углом 40° с шагом ребер, заданным профилем: PH — 1,6 мм, PJ — 2,34 мм, PK — 3,56 мм, PL — 4,70 мм, PM — 9,40 мм. Данная геометрия стандартизирована в стандартах ISO 9982 и DIN 7867, поэтому профили никогда не являются взаимозаменяемыми. При совпадении профиля, количества ребер и эффективного диаметра ремни подходят для использования с продукцией различных поставщиков.
Справочные таблицы, которые действительно нужны инженерам для принятия этого решения, в основном содержатся в PDF-файлах европейских каталогов и доступны только по подписке на стандарты. Ниже приведена геометрия со стороны шкива в одном месте, а также разделы стандарта ISO 9982, которые определяют, как следует интерпретировать чертеж с размерами, предоставленный поставщиком.
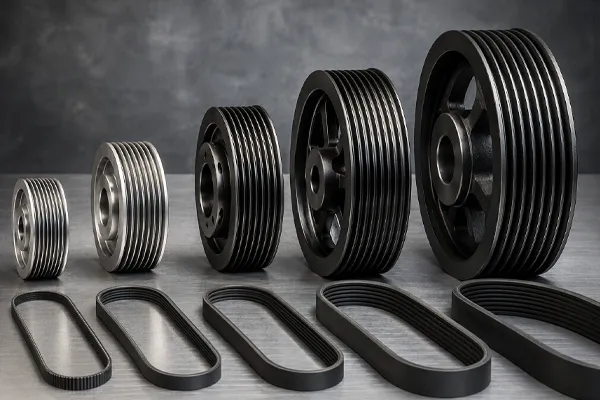
Шкивы Poly-V: профили от PH до PM, материалы и размеры
Ссылка на профиль: PH через PM
| Профиль |
Шаг ребер |
Угол канавки |
Типичные служебные обязанности |
Указанная максимальная скорость ленты |
| PH |
1,60 мм |
40° |
Приводы бытовой техники и легкого оборудования; редко встречаются на промышленных предприятиях |
— |
| PJ |
2,34 мм |
40° |
Оборудование малой мощности, компактная техника |
≈ 60 м/с |
| PK |
3,56 мм |
40° |
Приводы автомобильных вспомогательных агрегатов; применение в промышленности |
≈ 50 м/с |
| PL |
4,70 мм |
40° |
Промышленные приводы среднего класса |
≈ 40 м/с |
| PM |
9,40 мм |
40° |
Мощная техника, приводы для тяжелой промышленности |
≈ 30 м/с |
Шаг ребер, размеры канавок и минимальные диаметры соответствуют стандартам DIN 7867 и ISO 9982, что обеспечивает взаимозаменяемость ремней и шкивов разных производителей. Указанные значения скорости представляют собой максимальные значения для данного сечения и снижаются по мере увеличения сечения; их следует рассматривать как ориентировочный предел, а не как расчетное значение.
Следует обратить внимание на параметр PH. Он предусмотрен стандартом и действительно существует, однако на промышленных предприятиях ремни с небольшим значением PH встречаются крайне редко. Если в технических характеристиках привода указан параметр PH, прежде чем определять геометрию шкива, убедитесь, что ремень действительно доступен в необходимой вам длине.
PK соответствует сразу двум стандартам. Стандарт ISO 9982 охватывает типы от PH до PM для промышленного применения, тогда как стандарт ISO 9981:2020 касается именно ремней PK, предназначенных для приводов вспомогательных агрегатов автомобилей, и устанавливает, что размеры и допуски профиля ремня PK идентичны в обоих международных стандартах. Шкив PK, изготовленный в соответствии с любым из этих документов, представляет собой деталь с одинаковыми размерами. Разница заключается в сопутствующих требованиях к применению, а не в самой канавке.
Что оговаривает стандарт ISO 9982, а что оставляет на ваше усмотрение
Действующая редакция — ISO 9982:2021, третье издание, опубликованная в сентябре 2021 года Международной организацией по стандартизации в рамках технического комитета ISO/TC 41/SC 1. Сфера применения данного стандарта охватывает основные размерные характеристики профилей канавок шкивов с V-образными ребрами, а также соответствующих бесконечных ремней типов PH, PJ, PK, PL и PM для общепромышленных применений, за исключением эластичных ремней.
Три момента, описанные в нем, влияют на то, как следует читать спецификацию размеров.
Эффективный диаметр — это не диаметр по шагу, как и не наружный диаметр. Истинный диаметр по шагу шкива с V-образными канавками немного превышает эффективный диаметр. Эффективный диаметр является рабочим показателем для расчёта передаточного числа. Наружный диаметр — это то, что измеряется штангенциркулем. Поставщики указывают разные значения, и передаточное число, рассчитанное на основе наружного диаметра, будет неверным на величину, которая увеличивается по мере уменьшения размера шкива.
Качество поверхности канавки определяется техническими требованиями, а не зависит от предпочтений при механической обработке. В издании 1998 года предписывалась шероховатость поверхности канавки шкива не более Ra 3,2 мкм. Шероховатые канавки ускоряют износ ребер, поскольку V-образный ремень передает мощность за счет трения по боковым поверхностям, а именно на этих поверхностях ремень и работает.
Минимальный эффективный диаметр указан в таблице для каждого профиля. Стандарт ISO 9982 содержит специальную таблицу с минимальными рекомендуемыми эффективными диаметрами для шкивов с V-образными канавками. Конкретные значения приведены в тексте стандарта, и у любого поставщика, предлагающего значения ниже минимального значения для данного профиля, следует спросить о причинах. Несоблюдение этого значения приводит к сжатию ребер, на которое ремень не рассчитан, и поломка проявляется в виде растрескивания ребер, а не проскальзывания.
Стандарт не указывает номинальную мощность. Номинальные характеристики указывает производитель ремня с учетом количества ребер, эффективного диаметра, угла обхвата и коэффициента нагрузки. Шкив, соответствующий стандарту ISO 9982, гарантирует, что ремень подойдет. Однако он не гарантирует, что привод выдержит нагрузку.
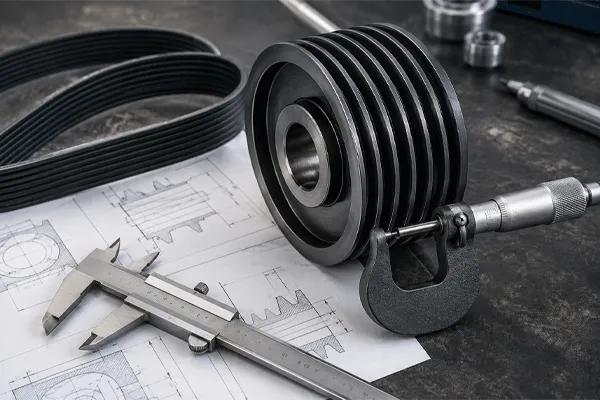
Шкивы Poly-V: профили от PH до PM, материалы и размеры
Чтение и запись обозначения Poly-V
A Шкив Poly-V полностью описывается четырьмя элементами:
- Буква обозначения профиля — PH, PJ, PK, PL или PM.
- Количество ребер — количество канавок, которое должно точно совпадать с количеством ребер ремня.
- Эффективный диаметр в миллиметрах.
- Крепление — размер конической втулки или готовое отверстие с указанием класса допуска и шпоночного паза.
Привод с указанием “PK, 6 ребер, эффективный диаметр 112 мм, коническая втулка 1610” можно изготовить. А вот “PK 112” — нет, поскольку в этом обозначении не указано ни количество ребер, ни способ крепления шкива к валу.
Именно при подсчете количества ребер чаще всего возникают ошибки при замене ремней на месте. Ремень с 6 ребрами на шкиве с 8 ребрами работает, но работает плохо: ремень смещается к одному концу, нагруженные ребра выдерживают пропорционально большее напряжение, чем предполагалось при проектировании, а в двух неиспользуемых канавках скапливается мусор. Службы технического обслуживания мирятся с этим, поскольку машина продолжает работать. Срок службы ремня сокращается настолько, что никто даже не фиксирует это.
Выбор материала
| Материал |
Там, где ему и положено |
Компромисс |
| HT150 — серое чугунное изделие |
Приводы общепромышленного назначения, стандартные шкивы с конической втулкой |
Масса; хрупкость при ударной нагрузке |
| HT200 — серое чугунное изделие |
Промышленные приводы для более высоких нагрузок, повышенная износостойкость |
Более высокая стоимость по сравнению с HT150; тот же класс хрупкости |
| Алюминий 6061-T6 |
Приводы с высокой скоростью и большим ускорением, в которых доминирует инерция |
Более сглаженные боковые поверхности канавки; быстрее изнашиваются в условиях воздействия абразивных частиц в воздухе |
| Углеродистая сталь |
Узлы с высоким крутящим моментом, сварные или сборные |
Требуется защита от коррозии; самый прочный вариант |
| Нержавеющая сталь (изготовление на заказ) |
Промывка, воздействие химических веществ, оборудование для пищевой и фармацевтической промышленности |
Стоимость обработки; указывается индивидуально |
| Инженерные пластики (на заказ) |
Коррозионная стойкость, низкий уровень шума, легкие условия эксплуатации |
Изменение размеров под воздействием температуры и влажности |
Заявленный компанией KTD рабочий диапазон для линейки Poly-V составляет от −30 °C до +90 °C. Это значение отражает ограничения системы, а не металла, поскольку в большинстве приводов верхний предел определяется составом ремня. Чугун не боится температуры 90 °C. А вот резина, движущаяся в его канавках, — боится.
Чугун по-прежнему является основным материалом в промышленности Poly-V поскольку данный профиль обычно применяется в тех случаях, когда привод с клиновым ремнем заменяется с целью повышения удельной мощности, а такие приводы не ограничены инерционными характеристиками. Алюминий оправдывает своё применение на ведомой стороне оборудования с высоким ускорением, где вращающаяся масса чугунного шкива требует большего ускорительного момента, чем позволяет продлить срок службы за счёт снижения износа.
Система Taper-Lock против цельного отверстия
| |
Коническая втулка |
Цельное / с готовым внутренним диаметром |
| Изменение диаметра вала |
Замените втулку, а шкив оставьте на месте |
Требуется новый шкив |
| Стратегия торговли акциями |
Один шкив подходит для диапазона диаметров отверстий |
Один артикул на каждый размер прохода |
| Концентричность |
Зависит от посадки втулки и соблюдения правильного момента затяжки |
Обработка осуществляется непосредственно, что позволяет сократить количество соединительных элементов на один |
| Осевое пространство |
Буш увеличивает длину за пределы ступицы |
Компактный |
| Удаление |
Предназначено для многократного снятия |
Снятие, а зачастую и нагрев |
| Небольшие диаметры |
С ограничением; втулка требует стенки ступицы |
Доступны варианты с малым диаметром шага |
| Передача крутящего момента |
Трение на коническом сопряжении, плюс шпонка |
Шпоночный паз, стопорный винт или прессовая посадка |
В промышленных системах Poly-V конические втулки преобладают скорее по соображениям технического обслуживания, чем по инженерным соображениям: один и тот же шкив подходит для валов различного диаметра, а на предприятии, где установлено двенадцать станков, требуется меньшее количество запасных частей. Ценой этого является увеличение осевой длины и появление ещё одного соединительного элемента, который можно неправильно смонтировать. Втулка, затянутая с моментом, не соответствующим техническим требованиям, проскальзывает под нагрузкой и шлифует конус, в результате чего она никогда не будет надежно фиксироваться даже после повторной затяжки.
Цельное отверстие является оптимальным решением в случаях, когда осевое пространство ограничено, диаметры настолько малы, что втулка не оставляет свободного места на стенке втулки, а также когда для привода важна соосность. Компания KTD поставляет обе конфигурации, а также варианты для тяжелых условий эксплуатации и стальные исполнения, предназначенные для работы с высоким крутящим моментом.
По сравнению со списками в формате каталога, которые преобладают в этом поиске и представляют варианты отверстий в виде поля выбора, данный выбор представляет собой решение по стратегии технического обслуживания, принимаемое один раз для каждой платформы оборудования, а не для каждого шкива.
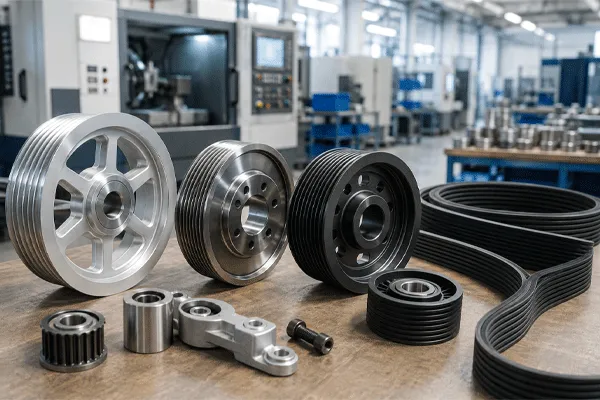
Шкивы Poly-V: профили от PH до PM, материалы и размеры
Обработка поверхности
Для линейки Poly-V предусмотрены четыре варианта:
- Антикоррозионное масло — средство защиты чугуна и стали при транспортировке и хранении. Оно не является эксплуатационным покрытием и должно быть удалено перед запуском ленты, поскольку масло на фрикционном приводе является причиной проскальзывания.
- Чёрный оксид — обеспечивает умеренную коррозионную стойкость стали при минимальном изменении размеров. Подходит для случаев, когда допуски на канавку очень узкие.
- Фосфатирование — обеспечивает лучшую коррозионную стойкость по сравнению с черным оксидом на чугуне и стали и является распространенным решением для шкивов, подвергающихся воздействию влажного воздуха на производственных объектах.
- Твёрдое анодирование — только для алюминия. Это решение проблемы «мягких кромок», указанной в таблице материалов выше: оно упрочняет поверхность канавки в том месте, где алюминиевый шкив которые они носили бы в противном случае.
Нанесение покрытия, увеличивающего толщину, изменяет геометрию канавки, что, в свою очередь, Шкив Poly-V означает изменение положения ремня на шкиве. Если для шкива с узким допуском по эффективному диаметру указана термическая обработка, на чертеже должно быть указано, применяется ли этот допуск до или после термической обработки.
Последовательность определения размера
- Возьмите профиль с ремня или с привода, который он заменяет. После установки ремня в систему выбор профиля уже не является свободным.
- Определяйте передаточное число исходя из эффективных диаметров, а не наружных диаметров. Уточните, какие данные приведены в таблице поставщика.
- Сравните оба шкива с минимальным эффективным диаметром, указанным для данного профиля в стандарте ISO 9982. Меньший шкив — это тот, который не проходит эту проверку.
- Установите количество ребер так, чтобы оно точно соответствовало ремню, а затем убедитесь, что ширина лицевой поверхности позволяет разместить его с учетом зазора по бокам, требуемого для данного профиля.
- Выберите способ крепления, воспользовавшись приведенной выше таблицей соотношений конических втулок и втулок с цельным отверстием, а затем убедитесь, что для диаметра вашего вала и ступицы шкива имеется втулка соответствующего размера.
- Выбирайте материал с учётом его инерционных характеристик и условий эксплуатации, а обработку поверхности оставляйте на последний этап, поскольку она зависит от выбранного материала.
- Сверьте номинальную мощность, указанную производителем ремня, с вашим углом обхвата и коэффициентом нагрузки. Этот этап не охватывается стандартом ISO 9982.
Важно соблюдать последовательность шагов 2 и 3. Команды, которые сначала подбирают размеры с учетом передаточного числа, а уже потом проверяют минимальный диаметр, часто сталкиваются с тем, что малый шкив оказывается меньше допустимого предела, и тогда передаточное число приходится пересчитывать с учетом большего межосевого расстояния.
Три ошибки в технических характеристиках, о которых стоит упомянуть
Замена секций из-за совпадения количества ребер. Ремень PJ с 6 ребрами и ремень PK с 6 ребрами выглядят одинаково в спецификации, но не имеют ничего общего с точки зрения размеров. Шаг ребер различается более чем на 50%, и ремень будет опираться на кончики ребер, а не в пазы.
В стандартах DIN 7867 и ISO 9982 описываются разные геометрические формы. Для данных профилей эти стандарты согласованы. Шкив, описанный в соответствии с одним из них, совместим с ремнем, описанным в соответствии с другим, при одинаковых профиле и количестве ребер.
Предполагается, что антистатические свойства предусмотрены стандартом. Размеры регламентируются стандартом ISO 9982. Электропроводность антистатических ремней с V-образными канавками регулируется отдельным документом — стандартом ISO 1813, а для привода, установленного в зоне с требованиями взрывозащиты, необходимо использовать ремень, соответствующий этим требованиям. Стандарт на шкивы об этом ничего не говорит.
Часто задаваемые вопросы
Вопрос: Можно ли использовать ремень PK на шкиве, изготовленном в соответствии со стандартом ISO 9981, а не ISO 9982?
A: Да. В стандарте ISO 9981:2020 указано, что размеры и допуски профиля PK одинаковы в обоих стандартах, при этом стандарт ISO 9981 распространяется на приводы вспомогательных агрегатов автомобилей, а стандарт ISO 9982 — на общепромышленное применение.
Вопрос: В чём заключается разница между эффективным диаметром и наружным диаметром шкива Poly-V?
A: Эффективный диаметр — это рабочий диаметр в положении движения ремня, который используется для расчета соотношения скоростей. Наружный диаметр — это измеримый внешний размер, превышающий эффективный диаметр на глубину, на которую ремень входит в канавки. Истинный шаговый диаметр — это третий показатель, который немного превышает эффективный диаметр.
Вопрос: Ремни Poly-V, Micro-V, многореберные и серпентинные — это одно и то же?
A: Они обозначают один и тот же ремень с V-образными ребрами под разными названиями поставщиков и сферами применения. Если сечение, количество ребер и эффективная длина совпадают, ремень подойдет независимо от того, какое название указано на упаковке.
Вопрос: Каков диапазон рабочих температур?
A: Компания KTD указывает диапазон температур от −30 °C до +90 °C для своей линейки шкивов Poly-V. На практике в большинстве приводов верхний предел определяется составом ремня, поэтому необходимо уточнить номинальные характеристики ремня наряду с характеристиками шкива.
Вопрос: Можно ли изготовить шкив Poly-V из нержавеющей стали?
A: Да, в качестве изделия, изготовленного по индивидуальному заказу. Нержавеющая сталь и инженерные пластики не входят в стандартный ассортимент, состоящий из чугуна, алюминия и углеродистой стали, и стоимость изделий из этих материалов рассчитывается индивидуально для каждого проекта.
Вопрос: Как формируются цены?
A: Стоимость зависит от конкретного проекта и указывается в коммерческом предложении с учетом материала, размеров, сложности обработки, количества, вида обработки поверхности и других технических требований.
Вопрос: Нужно ли указывать качество поверхности канавки на чертеже?
A: Если привод является высокоскоростным или в условиях эксплуатации износ играет решающую роль, необходимо это указать. В издании стандарта ISO 9982 от 1998 года установлено требование к шероховатости канавки не более Ra 3,2 мкм, и указание этого требования позволяет проверить его выполнение, а не полагаться на предположения.


 10:54