Equipo de ingeniería de KTD | Equipo de ingeniería de aplicaciones y DFM | Publicado: 19 de agosto de 2026
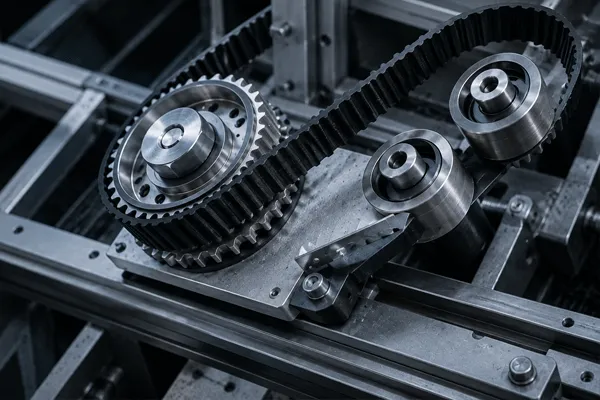
Las correas dentadas abiertas se cortan de un rollo y se sujetan por ambos extremos, lo que resulta adecuado para ejes lineales y longitudes que ningún molde puede producir. Las correas sin fin forman un bucle y transmiten un par continuo en transmisiones rotativas. La cuestión decisiva es si la correa recorre un bucle o realiza un movimiento recíproco a lo largo de un eje.
Esa pregunta parece sencilla hasta que una máquina hace ambas cosas. Un pórtico que desplaza un carro en un eje y acciona una cinta transportadora de salida en otro necesita dos tipos diferentes de correas en el mismo bastidor, y el hecho de especificar una sola para ambas funciones es lo que hace que los fabricantes de sistemas de automatización reduzcan la vida útil de sus productos.
Correas de distribución de extremo abierto frente a correas de distribución sin fin: cómo elegir
Tres construcciones, no dos
La palabra clave combina dos opciones. En la realidad de la producción hay tres, y es en la del medio donde se producen la mayoría de los errores de especificación.
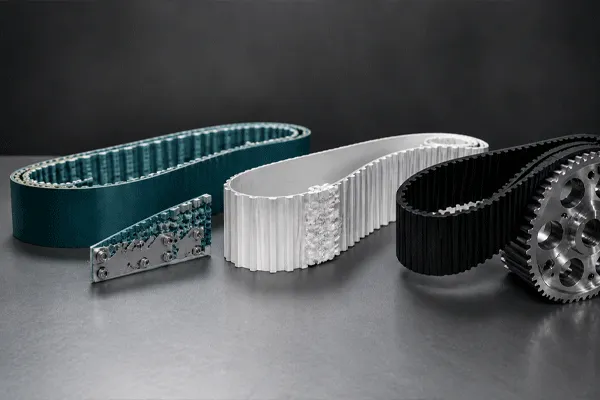
Sin extremos. Se suministra en rollos continuos, cortados a medida, con ambos extremos rematados con placas de sujeción. La correa nunca se cierra. La carga se desplaza desde una de las placas de sujeción, pasando por el engranaje de la polea motriz, hasta la otra placa de sujeción.
Verdaderamente continuo (moldeado). Se fabrica como un único bucle sin costuras sobre un molde dentado. No hay ninguna unión en ninguna parte de la capa de tracción. La longitud viene determinada por el molde, por lo que se selecciona a partir de una tabla de longitudes de paso en lugar de especificar una cifra.
Sin fin, soldadas o empalmadas. Se corta un trozo de longitud abierta, se empalman los extremos mediante un empalme en ”dedo» y se suelda la unión para formar un bucle cerrado. Así es como se consigue un bucle de una longitud que ningún molde puede producir. Dado que el empalme en forma de dedo es un punto débil, las correas empalmadas y soldadas no pueden soportar los niveles de par o tensión que sí soportan las correas verdaderamente sin fin, lo que las hace más adecuadas para el transporte que para transmisiones de alto par.
En este caso, el material marca el límite. Poliuretano moldeado se puede soldar térmicamente; el caucho EPDM no, ya que el compuesto está vulcanizado y no es termoplástico. Por lo tanto, una correa de distribución de caucho está disponible con extremos abiertos o verdaderamente sin fin, sin que exista una opción soldada entre ambas. Todas las correas sin fin soldadas del catálogo de KTD —ATG10, ATK10, K13— son de poliuretano precisamente por este motivo.
Comparativa: ¿En qué se diferencian realmente?
| Dimensión |
De duración indefinida |
Sin fin, soldado |
Verdaderamente infinito (moldeado) |
| Tipo de movimiento |
Alternativo / lineal |
Rotacional, par moderado |
Rotativo, de alto par |
| Control de la longitud |
Cualquier longitud, cortado del rollo |
Cualquier longitud, en incrementos de un diente |
Solo longitudes fijas de paso del molde |
| Continuidad de la capa de tracción |
Continuo, con terminales en las abrazaderas |
Interrumpido en el empalme |
Continuo, ininterrumpido |
| Punto más débil |
Terminación con abrazadera |
Soldadura / empalme en punta |
Raíz dental bajo un par máximo |
| Opciones de materiales |
PU moldeado (acero, aramida, cordón de fibra de vidrio) |
Solo PU moldeado |
Caucho EPDM o poliuretano moldeado |
| Tacos perfilados / soporte |
Se añade a cualquier sección |
Se añade a cualquier sección |
Limitado por el molde y la junta |
| Tensado |
Ajusta la posición de la abrazadera o el tope del carro |
Ajuste del rodillo tensor o de la distancia entre ejes |
Ajuste del rodillo tensor o de la distancia entre ejes |
| Función habitual |
Pórticos, actuadores, sistemas de recogida y colocación |
Transporte sincronizado, indexación |
Transmisión continua de potencia |
| Sustitución de campos |
Cortar y volver a sujetar en la máquina |
Es necesario volver a soldarlo o utilizar un lazo de repuesto |
Intercambio de bucle completo |
La fila que cambia las decisiones con más frecuencia es punto más débil. Las correas sin fin fallan en la abrazadera, no en el tramo. Las correas soldadas fallan en el empalme. Las correas moldeadas fallan en la raíz del diente. Cada modo de fallo presenta una señal de aviso precoz diferente, y los equipos de mantenimiento que buscan la señal equivocada no lo detectan.
Dónde falla la articulación y por qué
La abrazadera de una correa abierta es un dispositivo de sujeción mecánica en un cuerpo diseñado para ser flexible. Existen tres tipos principales de remates:
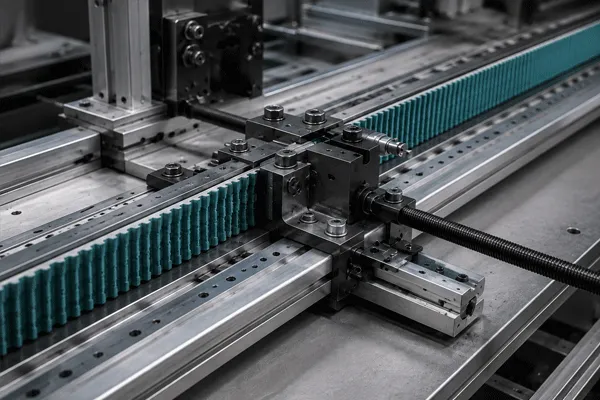
- Placas de sujeción dentadas. Una placa mecanizada con el perfil dentado correspondiente comprime la correa contra una placa de soporte plana. La carga se transmite mediante el cizallamiento de los dientes a lo largo de varios dientes engranados, y no solo por fricción. Este es el único sistema de terminación que sujeta de forma fiable las correas con cordones de acero.
- Abrazaderas de fricción planas. Dos placas lisas y pernos. Son económicas y adecuadas para correas ligeras de aramida o fibra de vidrio. Bajo carga, la correa se desliza fuera de la abrazadera poco a poco, lo que se manifiesta como una pérdida progresiva de la precisión de la posición inicial, en lugar de un fallo repentino.
- Terminaciones moldeadas o unidas. El extremo de la correa queda encapsulado en un accesorio. Es habitual en aplicaciones de gran envergadura en las que los elementos de sujeción añadirían masa oscilante.
Las uniones soldadas fallan de forma diferente. El empalme en forma de dedo discurre en ángulo a lo ancho de la cinta, de modo que ninguna sección transversal soporta por sí sola toda la discontinuidad, pero los cordones de tracción siguen cortados. En condiciones de flexión inversa —una polea tensora en el lado posterior o una disposición con envoltura en S— el empalme se ve sometido a una carga cíclica de desprendimiento a la que nunca está expuesto un tramo recto. Si una cinta sin fin soldada va a utilizarse en una disposición con flexión inversa, es necesario comprobar el diámetro de la polea tensora y el ángulo de envoltura antes de presupuestar la cinta, no después.
Un error común que conviene mencionar: los ingenieros a veces dan por sentado que un bucle soldado puede sustituir a uno moldeado en cualquier situación, ya que la longitud es arbitraria y el perfil idéntico. No es así. La sustitución funciona para el transporte y la indexación; sin embargo, falla en accionamientos de alto par, en accionamientos con inversión de marcha a alta frecuencia y en cualquier lugar donde el empalme pase por una polea de pequeño diámetro miles de veces por hora.
Correas de distribución de extremo abierto frente a correas de distribución sin fin: cómo elegir
Cordón de tracción: la opción que supera a la construcción
El material del cordón determina la elongación, el diámetro mínimo de la polea y la compatibilidad con las abrazaderas. KTD suministra cordones de aramida (Kevlar), alambre de acero y fibra de vidrio para todas sus líneas de correas de poliuretano y caucho.
El alambre de acero presenta el menor alargamiento bajo carga, factor del que depende realmente la precisión de posicionamiento. Además, determina el diámetro mínimo más elevado de la polea y requiere una abrazadera dentada; una abrazadera de fricción provocaría el deslizamiento de las correas de cordones de acero, ya que los cordones soportan una carga que la placa nunca puede sujetar. Opción estándar para pórticos lineales y mesas de posicionamiento CNC.
La aramida ofrece una elevada resistencia a la tracción con un peso reducido, lo que resulta útil cuando la propia correa representa una gran parte de la carga recíproca en ejes de carrera larga. Admite diámetros de polea más pequeños que el acero y resiste mejor las cargas de choque. La contrapartida es una menor resistencia a la flexión compresiva repetida, por lo que las correas de aramida se deterioran más rápidamente en configuraciones con poleas de guía traseras.
La fibra de vidrio se sitúa entre ambas en cuanto a elongación y es el cordón que se utiliza habitualmente en las correas de distribución de caucho. Es frágil cuando se somete a flexiones bruscas y su rendimiento es inferior en aquellos casos en los que la correa se instala y se retira repetidamente a mano, ya que los pliegues que se producen durante la instalación rompen filamentos que no se detectan en las inspecciones.
En comparación con las páginas de categorías de proveedores que predominan en esta búsqueda —en las que se muestran las correas de uso general clasificadas por anchura y paso, y la selección del cordón se realiza mediante un menú desplegable—, la elección del cordón es un paso previo a la elección de la estructura. Elige el cordón que se adapte a la elongación y al diámetro mínimo de la polea y, a continuación, comprueba en qué estructuras está disponible ese cordón.
Gamas de paso y perfil de KTD
Las opciones de construcción mencionadas anteriormente solo son relevantes si el perfil que necesitas está disponible en ambas. El catálogo de correas de distribución de KTD incluye:
- HTD: 3M, 5M, 8M, 14M, 20M
- Imperial: MXL, XL, L, H, XH, XXH
- Serie T: 5, T5, T10, T20
- Serie S: desde el S2M hasta el S14M
- Serie P: desde el P2M hasta el P14M
Los materiales son caucho EPDM y poliuretano moldeado, con cordón de aramida, acero o fibra de vidrio. Hay disponibles versiones de poliuretano apto para uso alimentario destinadas a líneas de envasado con lavado a presión y de contacto directo.
Las referencias específicas del catálogo se corresponden directamente con la división de la construcción. El Correa dentada de poliuretano de extremo abierto Abarca el transporte lineal. Las correas ATG10, ATK10 y K13 son de poliuretano sin fin con extremos soldados. Las correas de PU T5 y T10 están disponibles con tacos, lo que las convierte en la configuración ideal para el transporte sincronizado en el que el producto necesita una retención segura en pendientes. La S5M-360 es una especificación representativa de correa de caucho sin fin.
KTD indica que las normas ISO 9563, DIN 7721 y RMA IP-24 son las normas aplicables a las correas. Hay dos aclaraciones importantes a la hora de redactar especificaciones basadas en estas normas. La norma ISO 9563, publicada por la Organización Internacional de Normalización, aborda la conductividad eléctrica y los ensayos antiestáticos de las correas síncronas sin fin y de extremos abiertos; no es la norma dimensional general para todas las correa de distribución, y una especificación que la cita para la geometría de los dientes remite al documento equivocado. La norma DIN 7721 se refiere a las dimensiones de las transmisiones por correa síncrona y es la referencia adecuada para la geometría del perfil métrico.
Seis pasos para una construcción adecuada
- Establece la trayectoria de movimiento. ¿La cinta vuelve a su punto de partida siguiendo el recorrido en bucle o invirtiendo el sentido? La inversión implica un recorrido sin fin. Todo lo demás permanece abierto.
- Determina el paso y el perfil en función de los requisitos de transmisión. El par, la velocidad y el diámetro disponible de la polea son los factores que lo determinan. Hazlo antes de tener en cuenta la longitud, ya que la disponibilidad de perfiles limita las opciones posteriores.
- Selecciona el material del cable en función de la tolerancia a la elongación. Esto viene determinado por las especificaciones de precisión de posicionamiento. Ten en cuenta el diámetro mínimo de la polea que requiere cada cable y compáralo con el paso 2.
- Comprueba si tu longitud está disponible como correa moldeada. Si es así y el servicio es rotativo, la correa sin fin moldeada es la opción que presenta menos riesgos. Si no es así, tendrás que elegir entre un bucle soldado y una distancia entre ejes rediseñada.
- Identifica cada curva inversa del trazado. Las poleas de guía traseras, los envolventes en S y los trazados serpenteantes descartan el uso de correas sin fin soldadas en transmisiones de alto ciclo y penalizan el uso de cordones de aramida.
- Especifique el tipo de remate o unión antes de solicitar un presupuesto. El tipo de abrazadera, el ángulo de empalme y la posición de las abrazaderas influyen en las herramientas necesarias y en el plazo de entrega. Si se indica la longitud de la correa sin especificar estos datos, el presupuesto que se elabore deberá ser revisado.
Sigue los pasos del 1 al 3 en ese orden. Los equipos que parten de una longitud de correa ya existente y van retrocediendo acaban con una construcción que se adapta al bastidor, pero no al ciclo de trabajo.
Correas de distribución de extremo abierto frente a correas de distribución sin fin: cómo elegir
Cuánto te cuesta cada obra
Las correas de longitud variable reducen el número de referencias. Un solo rollo cubre varias longitudes de máquina, lo cual es importante para los fabricantes que suministran equipos configurables. El coste reside en la mano de obra de montaje y en una interfaz de sujeción que debe integrarse en el carro.
Los tubos sin fin soldados se pueden adquirir en longitudes arbitrarias sin necesidad de accesorios de sujeción. Esto reduce la capacidad de par máximo y descarta la flexión inversa agresiva.
El sistema «Truly Endless» ofrece la mayor densidad de par y la predicción de fallos más precisa. Sin embargo, limita la libertad de diseño, ya que ahora la distancia entre ejes debe adaptarse a la correa y no al revés, y obliga a disponer de una pieza de recambio específica para cada longitud en la máquina.
Los precios varían en función de cada proyecto y se facilitan en el presupuesto, teniendo en cuenta el material, las dimensiones, la complejidad del mecanizado, la cantidad, el tratamiento superficial y otros requisitos técnicos.
Preguntas frecuentes
P: ¿Puedo cortar una correa de distribución sin fin y utilizarla como una correa de extremos abiertos?
R: En el caso de una correa de poliuretano con unión soldada, físicamente sí, pero la longitud resultante incluye el empalme anterior, y los extremos cortados carecen de geometría de sujeción. En el caso de una correa sin fin de caucho moldeado, el corte deja al descubierto los cordones, que nunca se diseñaron para ser cortados. En ambos casos se obtiene una correa con una capacidad de carga desconocida. En su lugar, solicita correas de extremos abiertos a partir de rollos.
P: ¿Las correas abiertas y las correas sin fin del mismo perfil se desplazan sobre las mismas poleas?
R: Sí: las correas abiertas utilizan los mismos perfiles de dientes y pasos que las correas sin fin estándar, por lo que no es necesario cambiar la polea al alternar entre ambas cuando tienen el mismo perfil y paso. El diámetro mínimo de la polea puede variar si también se cambia el material del cordón.
P: ¿Qué precisión tiene una unión soldada en una cinta transportadora indexada?
R: La articulación introduce una variación local en el paso y la rigidez de la correa que se repite una vez por revolución. En aplicaciones de indexación, el efecto práctico es un error de posición repetitivo en un punto del ciclo. Este error puede compensarse en el controlador si se conoce la posición de la articulación, lo cual es una de las razones por las que conviene marcar la ubicación de la articulación durante la instalación.
P: ¿Qué tipo de construcción es adecuada para el lavado en el sector de la transformación alimentaria?
R: Poliuretano moldeado con formulación apta para uso alimentario, ya sea en formato sin fin con extremos soldados o con extremos abiertos. Por lo general, no se recomienda el uso de caucho para el lavado con contacto directo. Las configuraciones T5 y T10 con tacos facilitan la retención del producto en los tramos inclinados del sistema de transporte.
P: ¿Cuál es la longitud mínima disponible para una cinta sin fin soldada?
R: El límite viene determinado por la longitud del empalme en relación con la circunferencia de la correa: la unión debe ocupar una fracción del bucle lo suficientemente pequeña como para que no se apoye en dos poleas a la vez. Los bucles cortos que no alcancen ese umbral deben especificarse como «sin fin moldeados».
P: ¿Puedo añadir tacos después de unir la correa?
A: On open-ended and welded-endless polyurethane, yes, and cleat position is specified as a pitch count from a datum. On molded endless the joint-free surface limits where profiles can be welded without compromising the tooth structure. Specify cleats at quotation.


 14:29