Служба технической поддержки KTD | Техническая поддержка по вопросам применения и работы с клиентами | Дата публикации: сентябрь 2026 г.
Шаг звездочки роликовых цепей, конфигурация отверстия и количество ветвей — все эти параметры определяются стандартным обозначением, однако в большинстве таблиц размеров указывается только номер, без указания того, какую именно конфигурацию отверстия или втулки следует заказать. В данном руководстве эти два аспекта соотносятся друг с другом.
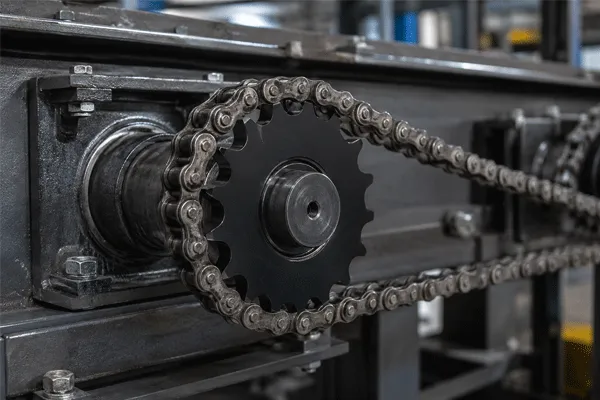
Звездочки для роликовых цепей: руководство по шагу отверстия и стандартам
“ANSI B29.1” и “ASME B29.1” — это не два разных стандарта
На страницах с описанием продукции, в том числе на страницах каталога звездочек в целом, часто приводится ссылка на “ANSI B29.1”. В настоящее время более точной ссылкой является ASME B29.1-2011 (R2022) — этот стандарт поддерживается ASME и доступен через ANSI. Это один и тот же стандарт роликовая цепь и звездочка стандарт под его текущим обозначением, а не отдельный или устаревший. При сравнении предложений или документации от разных поставщиков не следует рассматривать “ANSI B29.1” и “ASME B29.1-2011 (R2022)” как несоответствие — рассматривайте их как одну и ту же ссылку, указанную двумя разными способами, и для ясности используйте более полное обозначение в своей документации.
Что на самом деле означает номер цепи/звездочки
Система нумерации роликовых цепей ANSI (описанная в стандарте ASME B29.1) напрямую отражает шаг цепи: если номер цепи разделить на 8, получится шаг в дюймах. Цепь #40 имеет шаг 1/2 дюйма; цепь #60 — 3/4 дюйма; цепь #80 — 1 дюйм. Размеры звездочек подбираются соответствующим образом и варьируются в диапазоне ANSI от примерно 1/4 дюйма до 2 дюймов шага; для программ, разработанных на основе метрических чертежей, предусмотрены метрические эквиваленты, указанные в стандартах ISO 606 и DIN 8187.
| Класс цепи/шага |
Приблизительный шаг |
Типичный диапазон нагрузки |
| Малотоннажные (#25, #35) |
1/4–3/8 дюйма |
Транспортировка легких грузов, индексирование с низким крутящим моментом |
| Стандартная нагрузка (#40, #50) |
1/2–5/8 дюйма |
Общее промышленное оборудование, умеренные нагрузки |
| Для тяжелых условий эксплуатации (#60, #80) |
3/4–1 дюйма |
Тяжелее конвейер и приложения для вождения |
| Высокозагруженные (#100–#160) |
1 1/4–2 дюйма |
Трансмиссии для тяжелой техники с высоким крутящим моментом |
Выбор шага зависит не только от нагрузки — он также определяет минимальное практическое количество зубьев и шаговый диаметр звездочки, что имеет значение при ограниченном пространстве вокруг приводного вала. При составлении коммерческого предложения уточняйте фактическую наличие и срок поставки с учётом вашего конкретного шага и количества зубьев; данная таблица отражает стандартную логику обозначений по ANSI/ASME B29.1, а не фиксированный перечень деталей, имеющихся на складе.
Конфигурация отверстия: пилотное, готовое и с конической втулкой
Конфигурация отверстия звездочки определяется отдельно от её шага, и их смешение на чертеже приводит к проблемам с посадкой на последующих этапах. Наиболее часто встречаются три конфигурации:
- Пилотное отверстие— отверстие, обработанное с зазором или не до конца доведенное до окончательного размера, которое доводится до окончательного размера после выбора звездочки; используется в тех случаях, когда размер вала на момент оформления заказа еще не определен окончательно.
- Готовый отверстие со шпоночным пазом/стопорным винтом— отверстие, обработанное до окончательных размеров вала, с пазом для шпонки и отверстием для стопорного винта — стандартная конфигурация для вала фиксированного, известного размера.
- С конической втулкой / типа QD— крепление на основе втулок, позволяющее адаптировать отверстие одной звездочки к валам различного диаметра с помощью сменных втулок; это удобно в тех случаях, когда одна и та же звездочка должна использоваться с валами различного диаметра в рамках всей линейки оборудования.
Конструкции с конической втулкой упрощают управление запасами, если на аналогичных станках используются валы нескольких размеров, однако они добавляют соединительный элемент в виде втулки, которого нет у звездочек с готовым отверстием — это стоит учесть при выборе между ними и звездочками с фиксированным отверстием, если размер вашего вала уже определён.
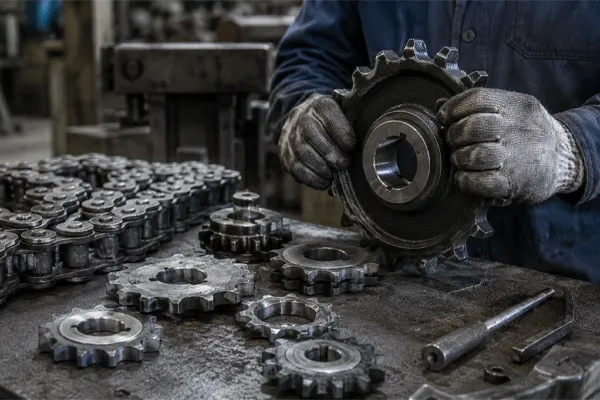
Звездочки для роликовых цепей: руководство по шагу отверстия и стандартам
Одно-, двух- и трёхжильные: когда количество жил действительно имеет значение
Принцип работы однорядовых (одноцепочечных), двухрядовых (двухцепочечных) и трёхрядовых (трёхцепочечных) звездочек не сводится к простому соотношению “чем больше рядов, тем выше грузоподъёмность” — они разработаны с учётом конкретных требований к нагрузке и резервированию.
| Настройка |
Когда это применимо |
| Симплекс (одноцепочечный) |
Приводы стандартной нагрузки, в которых одна цепь обеспечивает необходимый крутящий момент |
| Дуплекс (двухцепочечный) |
При более высоких нагрузках по крутящему моменту или в случаях, когда для обеспечения срока службы цепи требуется запас прочности без перехода на цепь с большим шагом |
| Триплекс (тройная нить) |
Трансмиссии тяжелой техники, в которых требования к нагрузке или ударопрочности превышают те, с которыми без проблем справляются дуплексные конфигурации |
| Многожильный кабель на заказ |
Требования к нестандартному распределению нагрузки, выходящие за пределы диапазона «симплекс/дуплекс/триплекс» |
Переход сразу на дуплексную или триплексную конструкцию “на всякий случай” приводит к увеличению ширины, веса и стоимости приводного узла. Во многих условиях эксплуатации со стандартной нагрузкой более эффективным способом продлить срок службы цепи является выбор шага цепи или использование материала более высокого класса, а не увеличение количества прядей.
Материалы и отделка
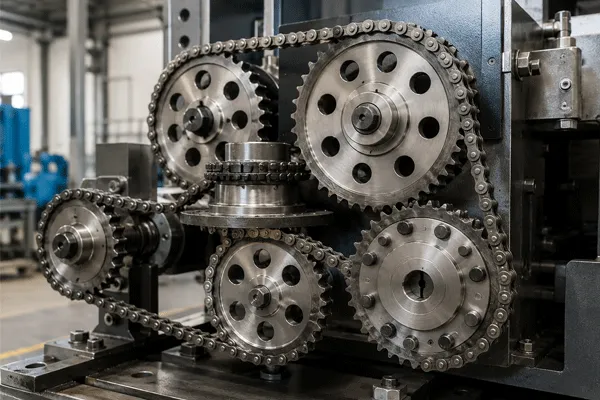
Звездочки для роликовых цепей изготавливаются из углеродистой стали марки 1045, легированной стали и нержавеющей стали марок 304/316; для конкретных задач предлагаются также специальные материалы специализированные приложения. Варианты обработки поверхности включают черное оксидирование, цинкование и специальные антикоррозионные покрытия. Звездочки из нержавеющей стали являются стандартным решением для условий, где требуется промывка, или в коррозионных средах; черное оксидирование и цинкование обеспечивают защиту от общего износа и умеренной коррозии звездочек из углеродистой или легированной стали без дополнительных затрат, связанных с использованием нержавеющей стали.
Звездочки для роликовых цепей: руководство по шагу отверстия и стандартам
Стандартные обозначения: что на самом деле следует указывать в запросе на предоставление коммерческого предложения
Стандарты ANSI/ASME B29.1, ISO 606 и DIN 8187 не являются взаимозаменяемыми обозначениями для “стандартная звездочка для роликовых цепей” — это одно и то же семейство требований к размерам и прочности, на которые ссылаются в рамках различных региональных/организационных систем. Стандарт ISO 606:2015 конкретно охватывает размеры, допуски, прочность и соответствующие звездочки для прецизионных роликовых и втулочных цепей с коротким шагом и является эталоном, на который следует ссылаться при запросе предложения на основе чертежа в метрической системе. По сравнению с типичной страницей каталога, на которой перечислены размеры без привязки к конкретному стандарту или конфигурации отверстия, запрос на предложение, в котором одновременно указаны шаг, ссылка на стандарт и конфигурация отверстия, позволяет поставщику быстрее подготовить рабочий чертеж, чем при указании только номера детали.
Что не рассматривается в данном руководстве
В данном руководстве рассматриваются вопросы выбора обозначения, шага и внутреннего диаметра. В нем не затрагиваются вопросы контроля износа и удлинения цепи, а также интервалы повторного натяжения — это темы, связанные с техническим обслуживанием, которые заслуживают отдельного рассмотрения, отличного от самого выбора звездочек.
Часто задаваемые вопросы
Вопрос: Отличается ли стандарт “ANSI B29.1” от стандарта “ASME B29.1-2011 (R2022)”?
A: Нет. Они относятся к одному и тому же стандарту на роликовые цепи и звездочки; его поддерживает ASME, а ANSI обеспечивает его доступность. В документации следует использовать более полное обозначение, так как оно является более точным.
Вопрос: Как по номеру цепи определить, какой шаг цепи мне нужен?
A: Чтобы определить шаг цепи в дюймах, разделите номер цепи на 8 — цепь #40 имеет шаг 1/2 дюйма, цепь #60 — 3/4 дюйма и т. д., в соответствии с системой нумерации ANSI, описанной в стандарте ASME B29.1.
Вопрос: В каких случаях вместо одинарной звездочки нужно использовать двойную или тройную?
A: Когда крутящая нагрузка или запас прочности цепи превышают те значения, с которыми без проблем справляется одна нить. Во многих случаях стандартного применения эту проблему можно решить путем изменения шага цепи или использования более прочного материала, не увеличивая при этом ширину нити.
Вопрос: В чём заключается разница между пилотным отверстием и готовым отверстием?
A: Пилотное отверстие обрабатывается до окончательных размеров после подтверждения размера вала; в готовом отверстии уже вырезаны паз для шпонки и углубление для стопорного винта, рассчитанные на известный фиксированный размер вала.


 10:06